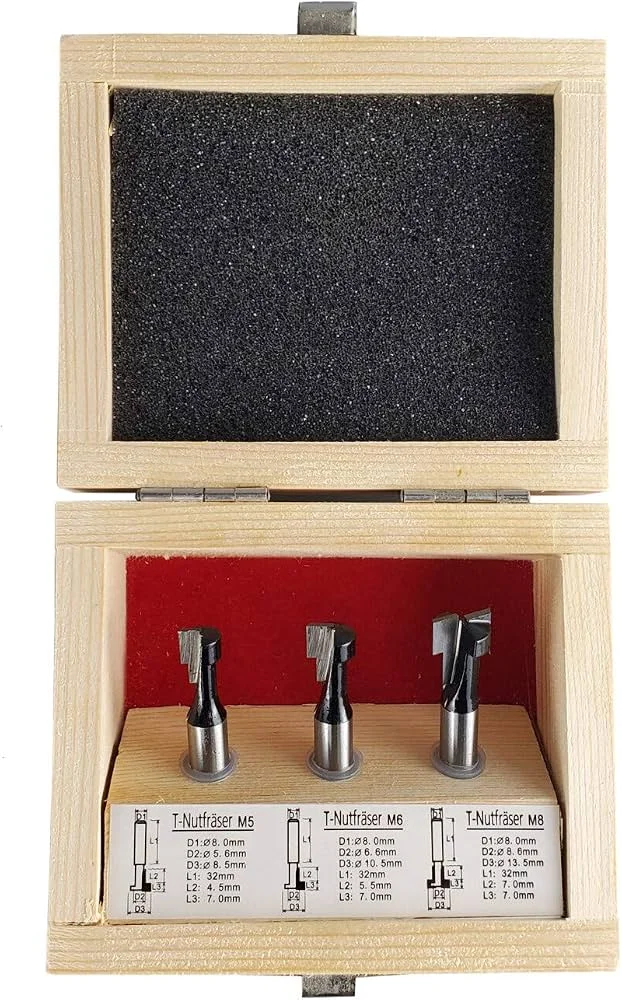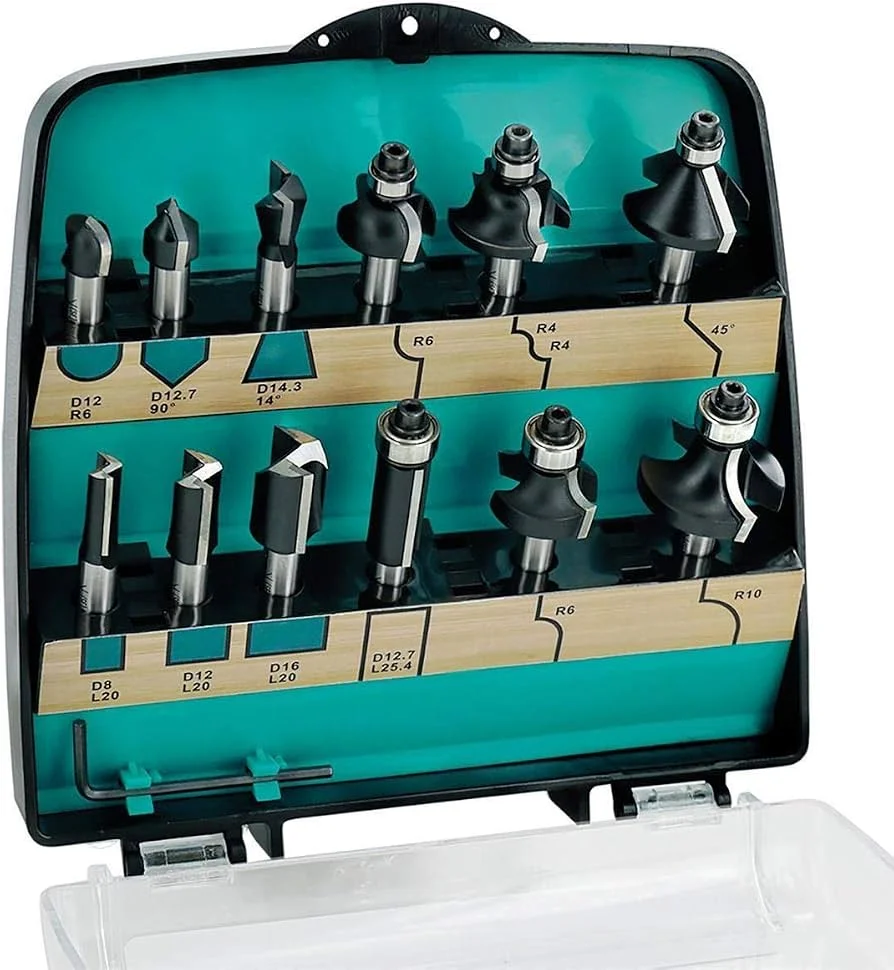
Unter allen Fräswerkzeugen ist der Nutfräser das am häufigsten eingesetzte Werkzeug in der Schreinerei. Ob für Rückwandnuten in Schrankkorpussen, Führungsnuten für Schiebetüren, T-Nut-Profile in Vorrichtungen oder traditionelle Feder-Nut-Verbindungen: Der Nutfräser schneidet parallele Kanäle mit exakter Breite und planem Grund in Vollholz und Plattenmaterial.
Schneidengeometrie: Flankenschneiden und Grundschneide
Ein Standard-Nutfräser besitzt zwei seitliche Hauptschneiden (Umfangsschneiden), die das Holz an den Nutflanken zerspanen. Bei einfachen Modellen endet die Schneide jedoch an der Unterseite vor der Drehachse. Wird ein solcher Fräser senkrecht in eine geschlossene Holzfläche getaucht, reibt der stumpfe Stahlkern auf dem Holz, erhitzt sich binnen Sekunden und hinterlässt Brandspuren.
Für handgeführte Oberfräsen mit Tauchkorb sind daher Nutfräser mit integrierter Stirnschneide (Grundschneide) unverzichtbar. Bei diesen Modellen reicht mindestens ein Hartmetallplättchen über das Zentrum der Stirnseite hinweg. Dadurch bohrt sich der Fräser laut Bedienungsanleitung wie ein Spiralbohrer axial ins Werkstück ein, bevor die seitliche Vorschubbewegung beginnt.
Besonders bei Einsetzfräsungen, wie sie für eingelassene Scharniere, Griffmulden oder Kabeldurchlässe erforderlich sind, ist eine scharfe Grundschneide nach DIN EN 847-1 zwingend vorgeschrieben.
Spanraumgeometrie und Tiefenzustellung
Ein zentrales Problem beim Nutfräsen ist die Spanabfuhr. Während bei offenen Kantenfräsungen die Späne frei zur Seite weggeschleudert werden, ist der Fräser in einer Nut ringsum von Holzwänden umschlossen. Die Späne können nur nach oben aus dem Fräskanal entweichen.
Wird zu viel Material auf einmal abgetragen, verstopft der Spanraum zwischen Schneide und Trägerkörper. Die rotierenden Klingen zermahlen die bereits abgetrennten Späne erneut, die Reibungstemperatur steigt rasant an, und die Hartmetallschneiden verlieren ihre Schärfe.
In der Praxis gilt daher die bewährte Tischlerregel: Die Frästiefe pro Durchgang sollte den Werkzeugdurchmesser nicht überschreiten. Eine 15 Millimeter tiefe Nut wird daher in drei aufeinanderfolgenden Arbeitsgängen von je 5 Millimetern Tiefe gefräst. Hierbei leistet das saubere Einstellen der Oberfräse mit Revolveranschlag wertvolle Dienste, da die einzelnen Schnitttiefen ohne Nachmessen reproduzierbar abgerufen werden können.
Fräserwechsel und Pflege der Spannflächen
Vor jedem Wechsel des Nutfräsers muss der Netzstecker laut DGUV Regel 109-001 zwingend gezogen werden. Harzablagerungen am Schaft oder an den Spanräumen verringern den Reibschluss in der Spannzange und führen zu gefährlichem Werkzeugschlupf während des Fräsvorgangs.
Ein kurzes Einlegen des Fräskopfes in einen milden Harzlöser löst anhaftende Holzrückstände binnen weniger Minuten vollständig auf. Das anschließende Abwischen mit einem fusselfreien Tuch stellt sicher, dass die Schneiden wieder mit optimalem Freiwinkel durch das Holz gleiten und die Späne ungehindert aus der Nut geschleudert werden.
Dünne Nutfräser und Bruchgefahr vermeiden
Filigrane Nuten von 3 bis 5 Millimetern Breite für Furnierintarsien oder Sperrholzböden verlangen besondere Vorsicht. Bei einem 3-Millimeter-Fräser beträgt die Querschnittsfläche des Schneidenschafts laut Datenblatt nur einen Bruchteil eines 12-Millimeter-Werkzeugs. Seitliche Belastungen durch zu schnellen Handvorschub führen zum abrupten Schaftbruch.
Um die Bruchgefahr zu minimieren, werden Qualitätsfräser mit dünnem Schneidkopf laut Datenblatt auf einen massiven 8-Millimeter-Schaft nach DIN EN 847 aufgeschmiedet. Die Fräslänge wird so kurz wie möglich gehalten, um die Hebelwirkung zu reduzieren. Zudem sollte der Vorschub bei geringen Breiten gleichmäßig und ohne Ruckeln erfolgen.
Saubere Kanten durch exakte Führung
Damit Nuten über ihre gesamte Länge absolut schnurgerade verlaufen, darf die Oberfräse nicht freihand geführt werden. Schon eine minimale Schräghaltung der Maschine um 1 Grad führt zu unschönen Absätzen und ungleichmäßiger Nutbreite.
Für lange Nuten in großen Plattenwerkstoffen ist eine Führungsschiene für Oberfräsen die präziseste Lösung. Der spielfrei eingestellte Schienenadapter führt die Maschine millimetergenau parallel zur Kante. Detaillierte Hinweise zum Arbeitsablauf finden Holzwerker beim praxisgerechten Nut-Fräsen in Vollholz.