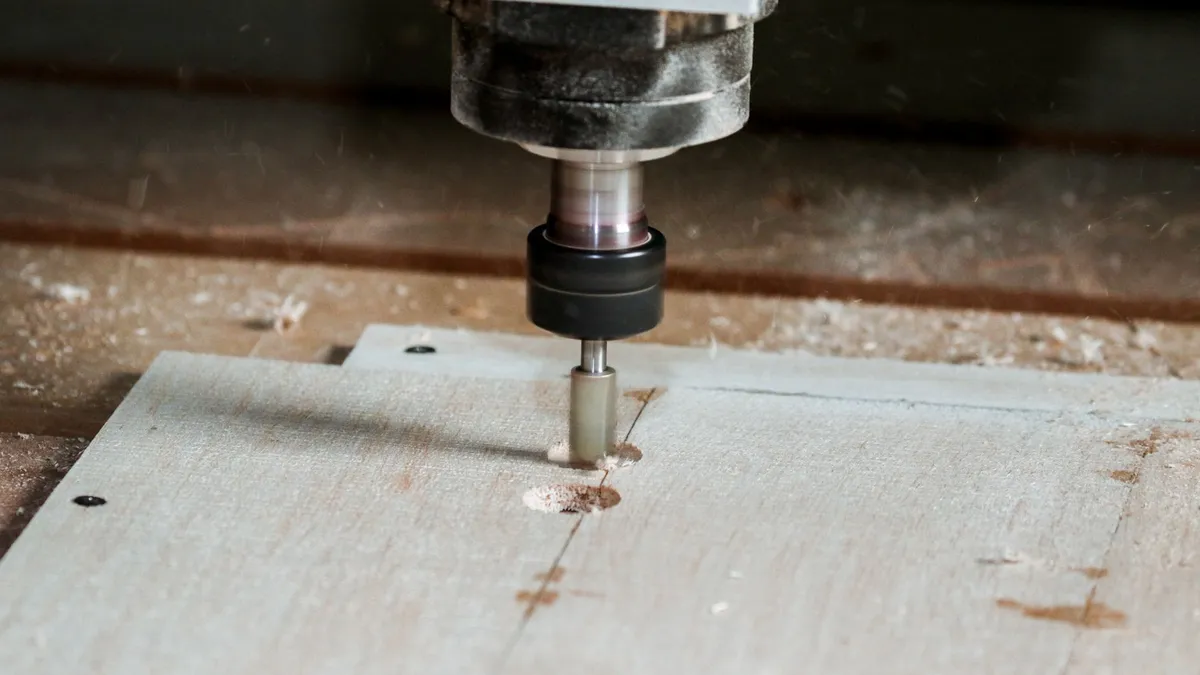
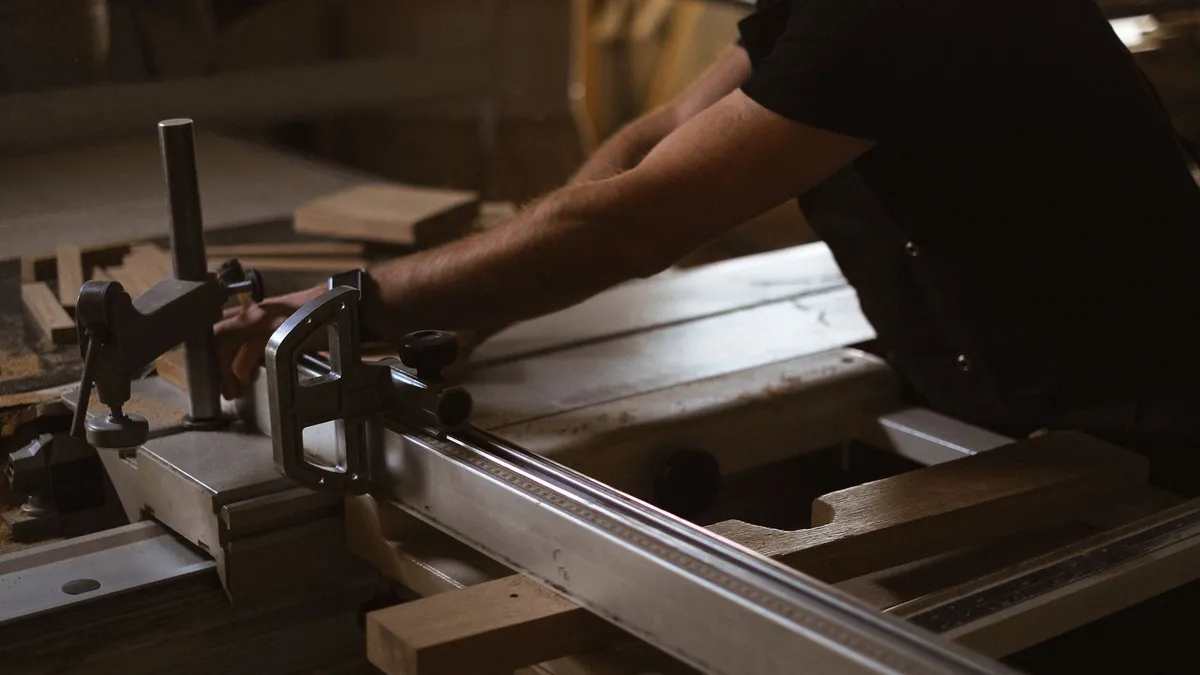
Das Fräsen vollkommen gerader Nuten, Gratverbindungen oder Ausklinkungen über große Werkstücklängen stellt selbst erfahrene Handwerker vor Herausforderungen. Freihand oder mit einfachen Anschlaglatten geführte Oberfräsen neigen dazu, durch Faserverläufe im Holz leicht zu verlaufen. Die Kombination aus stranggepresster Aluminium-Führungsschiene und feineinstellbarem Führungsadapter garantiert dagegen schnurgerade Fräsungen mit Zehntelmillimeter-Genauigkeit.
Das Adapterprinzip: Kopplung von Fräse und Schiene
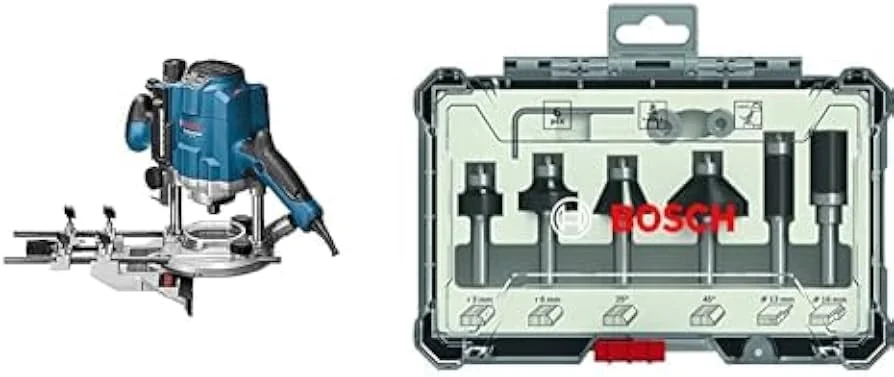
Um eine Oberfräse auf einer Aluschiene zu führen, wird die Maschine über Führungsstangen mit einer Adapterplatte verbunden. Diese Platte greift mit einer passgenauen Nut in die erhabene Führungsrippe der Schiene. Hochwertige Adapterplatten verfügen laut Datenblatt über einstellbare Gleitbacken aus reibungsarmem Kunststoff.
Mit zwei Rändelschrauben lässt sich das Führungsspiel laut Bedienungsanleitung so justieren, dass der Schlitten ohne spürbaren Widerstand, aber völlig wackelfrei über die Schiene gleitet. Bereits ein seitliches Spiel von 0,3 mm führt laut Datenblatt auf zwei Metern Nutlänge zu sichtbaren Absätzen.
Die Bedeutung des Kippschutzes und Ausgleichsfusses
Weil die Führungsschiene rund 5 mm bis 7 mm über der Werkstückoberfläche liegt laut Datenblatt, ragt die Grundplatte der Oberfräse einseitig in die Luft. Ohne Gegenmaßnahme würde das gesamte Maschinengewicht zur Seite kippen, wodurch die Fräsnut schief ins Holz geschnitten wird.
Professionelle Adapter besitzen deshalb an der Unterseite einen höhenverstellbaren Abstützfuß. Dieser wird exakt auf Werkstückhöhe herabgedreht, sodass die Fräse auf zwei stabilen Ebenen plan aufliegt. Ähnlich wie Führungsschienen im Sägebereich für exakt rechtwinklige Kanten sorgen, verhindert dieser Stützfuß das gefürchtete Einkanten des Nutfräsers.
Vorschubrichtung und physikalische Schnittkräfte
Ein fundamentaler Sicherheitsaspekt beim Fräsen auf der Schiene ist die Beachtung der Schnittkräfte laut DGUV Regel 109-001. Da sich der Fräser im Uhrzeigersinn dreht, erzeugt die Schneide beim Schnitt eine Querkraft.
Wird die Oberfräse in der falschen Richtung über die Schiene geschoben, drückt die Fräserrotation den Adapter von der Führungsrippe weg. Die Fräsung wird unruhig und wellig. Wird die Maschine dagegen in der vorgeschriebenen Richtung vorgeschoben, saugt sich der Adapter förmlich an die Führungsrippe an. Das Ergebnis ist eine spiegelglatte Nutflanke ohne Ausrisse.
Nullspiel-Justierung und Gleitbeläge an Führungsschienen
Damit die Oberfräse spielfrei über die Führungsschiene gleitet, verfügt der Schienenadapter über zwei einstellbare Gleitbacken aus reibungsarmem Kunststoff. Über Exzenterschrauben werden diese Backen so eng an die Führungsrippe der Aluminiumschiene herangeführt, dass keinerlei seitliches Kippspiel mehr spürbar ist, der Schlitten sich jedoch weiterhin mit leichtem Fingerdruck ohne Ruckeln verschieben lässt.
Verschmutzte Gleitbeläge oder eingedrückte Holzspäne auf der Oberseite des Aluminiumprofils führen zu holprigen Vorschubbewegungen und unschönen Rattermarken im Nutgrund. Eine regelmäßige Reinigung der Führungsnuten mit einer weichen Rosshaarbürste und das gelegentliche Einreiben der Gleitflächen mit Trockengleitmittel oder Silikonspray gewährleisten einen seidenweichen Lauf. Zudem schützt die an der Schienenunterseite angebrachte Gummilippe empfindliche Furniere vor Ausrissen beim Fräsen quer zur Holzfaser.
Justage und Wiederholgenauigkeit
Bei langen Fräsnuten in Küchenarbeitsplatten oder Schrankseiten ist die exakte Ausrichtung der Schiene entscheidend. Mit zwei Schraubzwingen oder speziellen Schienenspannern wird das Aluminiumprofil laut Bedienungsanleitung fest auf der Holzplatte verspannt. Schon ein Verrutschen um 0,5 Millimeter ruiniert die Passgenauigkeit bei Dübel- oder Lamello-Verbindungen.
Für wiederkehrende Nutenabstände im Korpusbau lassen sich verstellbare Anschlagreiter auf der Führungsschiene fixieren. Diese mechanischen Endanschläge begrenzen den Verfahrweg der Fräse laut Datenblatt auf den Millimeter genau, wodurch verdeckte Nuten ohne zeitraubendes Anzeichnen exakt gleich lang ausfallen.
Staubabsaugung beim Schienenfräsen
Auf der Führungsschiene erweist sich die Spanabsaugung als besonders effektiv. Da die Schiene die Nut nach einer Seite abschirmt, wird der Saugluftstrom durch die Fräshaube gebündelt. Ein angeschlossener Werkstattsauger mit mindestens 20000 Pa Unterdruck laut Datenblatt saugt Hobelspäne und Feinstaub direkt an der Fräserspitze ab, sodass der Kanal sauber für das Einleimen von Rückwänden oder Verbindern vorbereitet ist.
Praktische Anwendungen im modernen Möbelbau
Das Einsatzspektrum für schienengeführte Fräsarbeiten ist enorm breit:
- Rückwandnuten: Durchgehende oder abgesetzte Nuten in Schrankseiten mit gleichbleibender Tiefe von 6 mm laut Datenblatt.
- Gratleisten: Schwalbenschwanzförmige Nuten in massiven Tischplatten, um das Werfen des Holzes zu unterbinden.
- Laufschienen für Schiebetüren: Einfräsen von Aluminiumprofilen in Schrankböden.
Für einen organisierten Werkstattablauf lohnt sich die Anschaffung von Schienenverbindern, um auch Werkstücke über zwei Meter Länge in einem einzigen unterbrechungsfreien Durchgang zu bearbeiten. Saubere Vorbereitung spart Stunden an Schleifarbeit bei präzisen Holzfrästechniken.