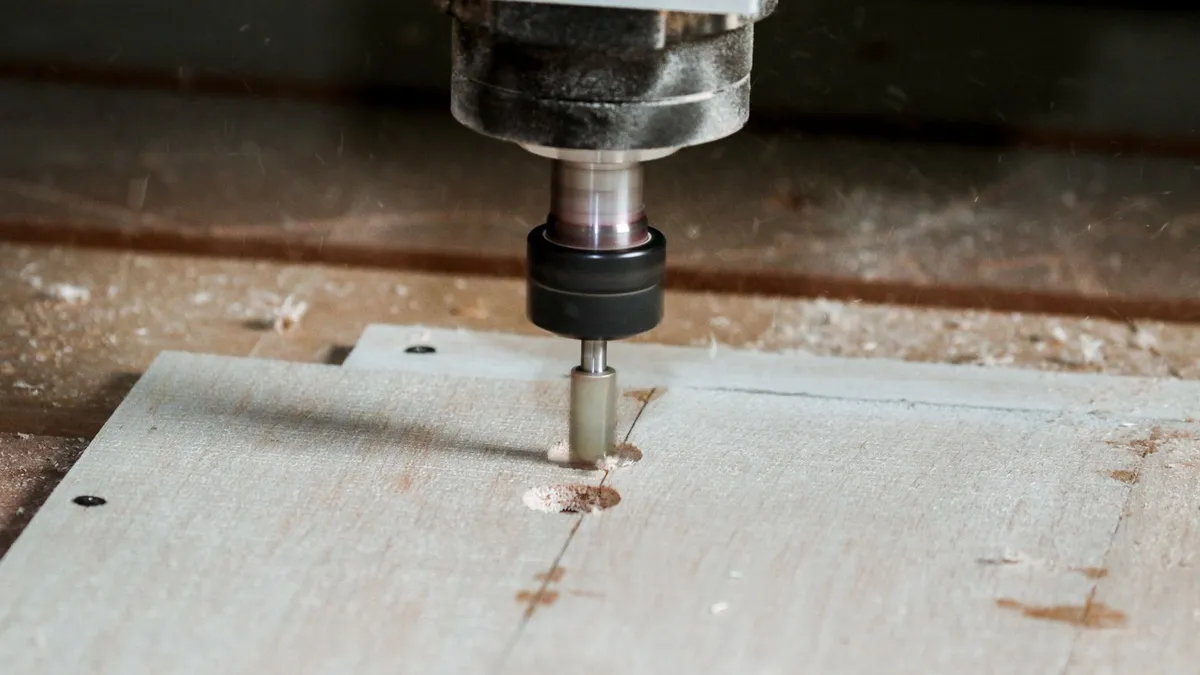
Kleine Oberfräsen haben sich in Schreinereien und Hobbywerkstätten zu unverzichtbaren Werkzeugen entwickelt, weil sie durch ihr minimales Eigengewicht und den handlichen Gehäusedurchmesser selbst an filigranen Bauteilen ermüdungsfrei geführt werden können. Während schwere Großfräsen an schmalen Leisten leicht abkippen, bietet eine Kompaktfräse maximale Kontrolle bei Radien, Fasen und dekorativen Einlegearbeiten.
Bauform und Ergonomie kompakter Fräsmotoren
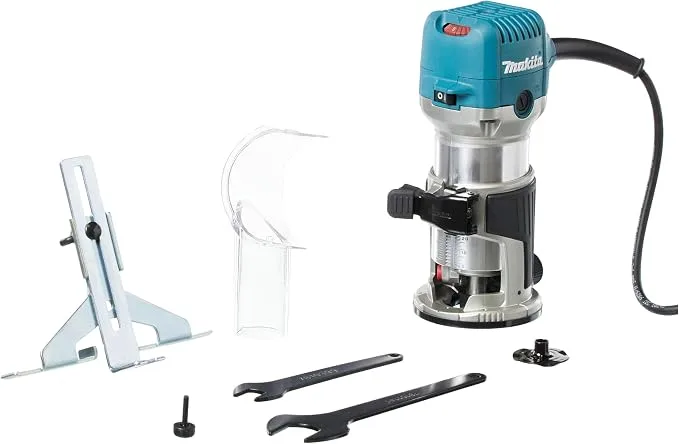
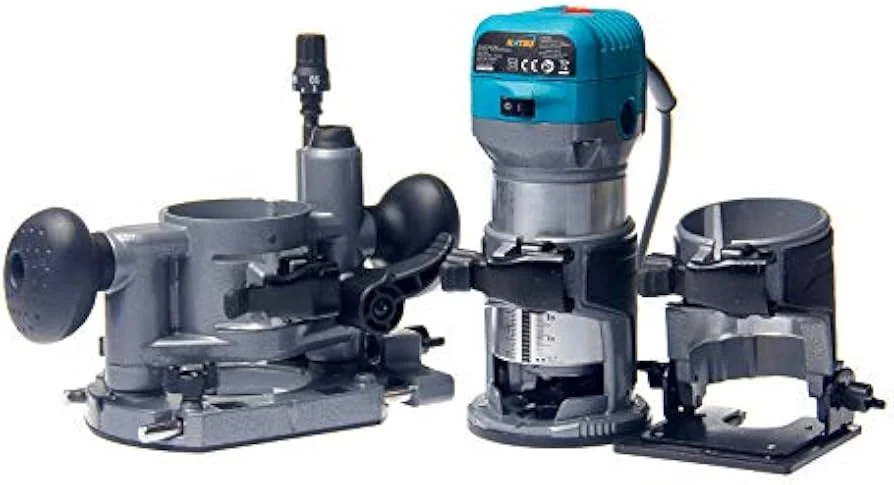
Die typische kleine Oberfräse basiert auf einem zylindrischen Aluminium-Motorgehäuse mit einem Außendurchmesser von etwa 65 mm laut Datenblatt. Der Motorblock lässt sich mit einem Schnellspannhebel sekundenschnell lösen und in verschiedene Fräskörbe einsetzen. Mit einem Gesamtgewicht von lediglich 1,5 kg bis 1,8 kg laut Datenblatt lässt sich die Maschine mühelos mit einer Hand führen.
Der niedrige Masseschwerpunkt liegt unmittelbar über der Fräserspitze. Das verhindert das gefährliche Abkippen an Kanten, das bei schweren Maschinen oft tiefe Scharten im Werkstück hinterlässt. Für Schreinermeister und Holzwerker unterstützt dieses geringe Gewicht eine ergonomische Körperhaltung an der Werkbank, selbst wenn Dutzende Korpuskanten in Serie bearbeitet werden müssen.
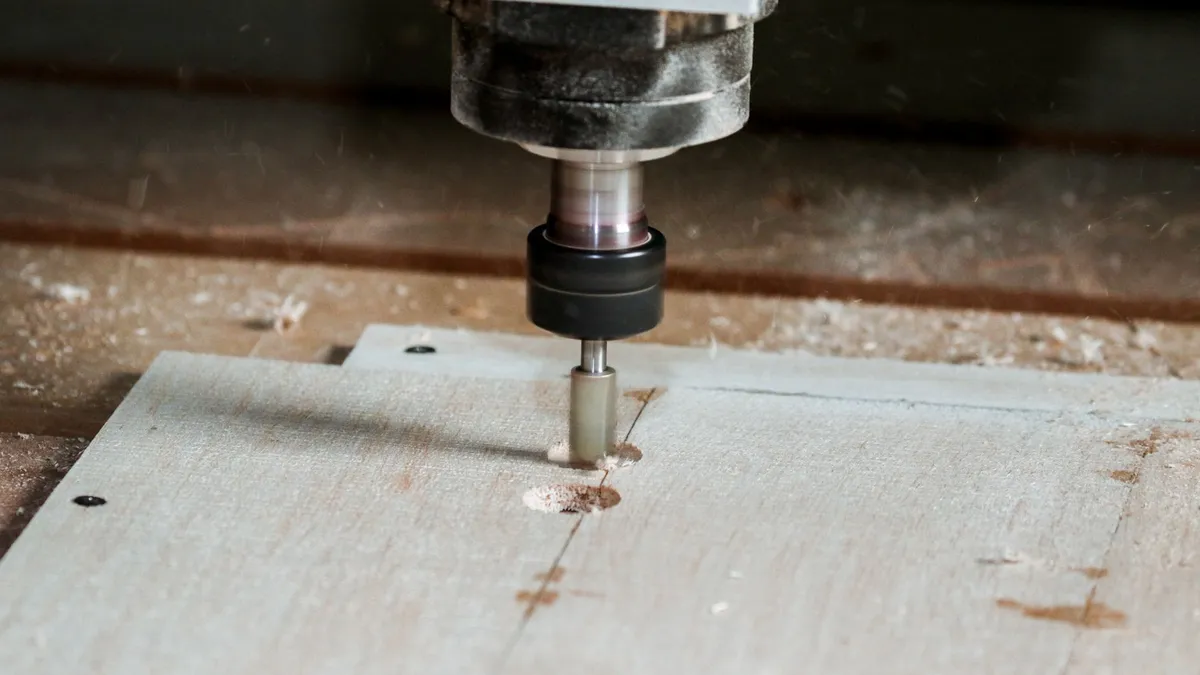
Beim Fräsen von Ziernuten in Massivholzplatten verhindert die kompakte Grundplatte das gefürchtete Einkanten an den Werkstückenden. Mit einer Frästiefe von 3 mm pro Arbeitsgang laut Bedienungsanleitung lassen sich filigrane Intarsienarbeiten und Griffmulden in Schubkastenblenden sauber ausführen. Der Absaugstutzen mit 32 mm Durchmesser laut Datenblatt hält den Fräskanal frei von Spänen, sodass der feine Bleistiftanriss während des gesamten Arbeitsablaufs gut sichtbar bleibt.
Leistungsreserven und Drehzahlregelung
Trotz ihrer handlichen Abmessungen leisten moderne Kompaktfräsen laut Typenschild zwischen 700 W und 900 W bei 230 V Netzspannung. Diese Kraft reicht mühelos aus, um Fasenfräser mit 45 Grad Schräge oder Abrundfräser mit 6 mm Radius laut Datenblatt in Eiche, Esche oder Buche zu führen.
Über ein griffiges Stellrad an der Gehäuseoberseite lässt sich die Drehzahl laut Bedienungsanleitung zwischen 10000 U/min und 30000 U/min stufenlos an den Fräserdurchmesser anpassen. Eine integrierte Sanftanlauf-Elektronik verhindert den Ruck beim Einschalten, sodass die Fräse ruhig auf dem Werkstück verweilt und der Anriss nicht verwackelt.
Modulare Fräskörbe für vielseitigen Einsatz
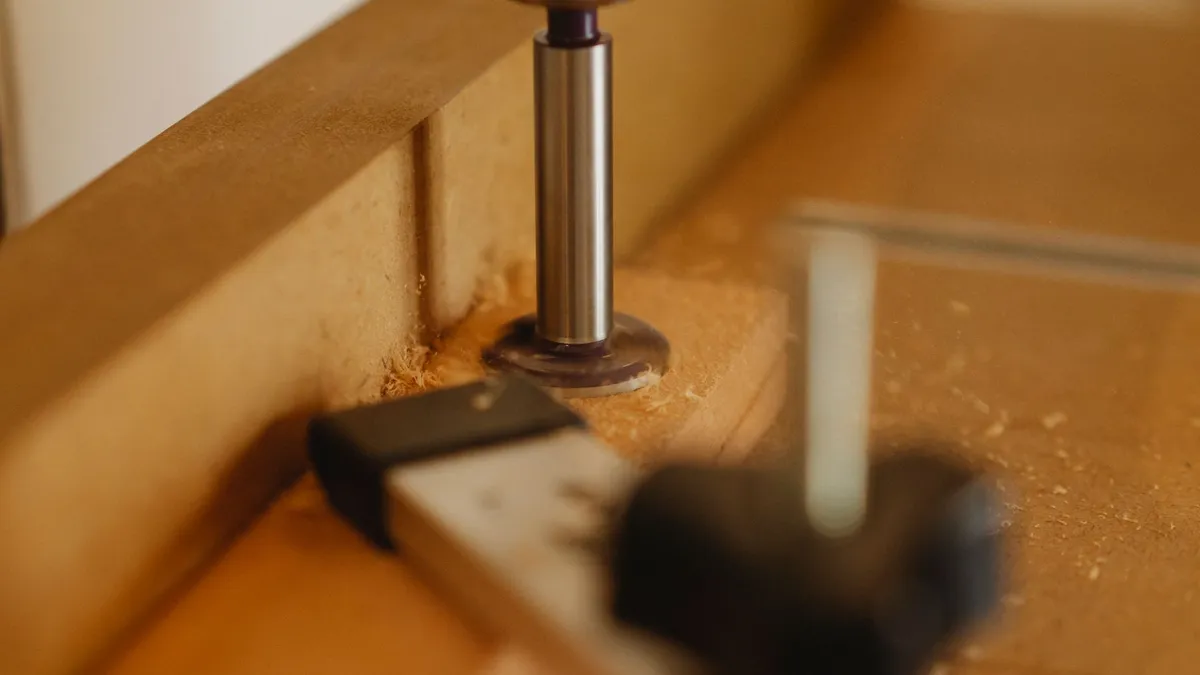
Der größte Vorteil moderner Kompaktfräsen liegt in ihren Wechselfüßen. In der Grundausstattung dient meist ein transparenter Kantenfräskorb mit verstellbarer Rändelschraube zur exakten Höheneinstellung. Für komplexere Arbeiten lässt sich der Motor in einen Tauchkorb mit zwei Säulen einspannen, der Tiefenanschläge und einen Revolverkopf für Stufenfräsungen bietet.
Bei Kantenbearbeitungen an runden Tischplatten führt die handliche Form zu hoher Präzision. Die transparente Kunststoffbasis gewährt laut Datenblatt ununterbrochene Sicht auf den Fräseranlauf. Dadurch lassen sich auch geschwungene Werkstückkonturen ohne Schablonenversatz flüssig abfahren, während der Motor mit 710 W laut Typenschild für konstante Umfangsgeschwindigkeit sorgt.
Zusätzlich sind für viele Modelle Winkelkörbe erhältlich, mit denen sich Fräsungen um bis zu 45 Grad schräg stellen lassen. Beim Nutenfräsen mit hoher Drehzahl erzeugt der erforderliche Unterdruck am Fräskorb eine saubere Spanabfuhr über den transparenten Absaugadapter.
Typische Anwendungsfehler und Praxisgrenzen
Aufgrund der kompakten Bauweise neigen manche Anwender dazu, den Fräser zu tief in einem Durchgang ins Vollholz zu jagen. Bei Nutfräsern ab 10 mm Durchmesser sollte die Zustellung pro Durchgang laut Bedienungsanleitung 4 mm nicht überschreiten, um Überhitzung und Bruch des Fräserschafts zu vermeiden.
Auch bei der Spannzange ist Präzision geboten: Die meisten Kompaktgeräte nehmen Fräser mit 6 mm oder 8 mm Schaftdurchmesser laut Datenblatt und DIN EN 847-1 auf. Das Einspannen verschmutzter Fräserspitzen führt zu Mikrovibrationen, die das Fräsbild wellig machen. Für saubere Verbindungen und präzise Fräsverfahren in der Werkstatt ist das schrittweise Vorgehen der beste Garant für fehlerfreie Ergebnisse.