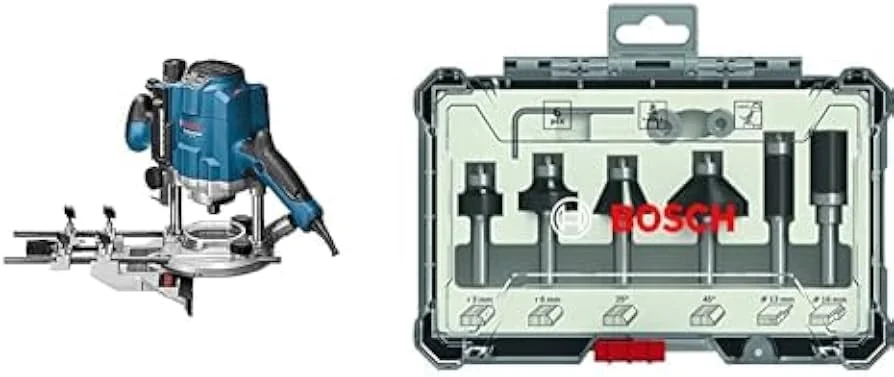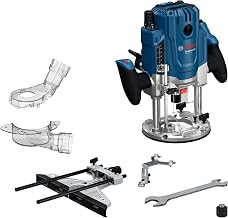
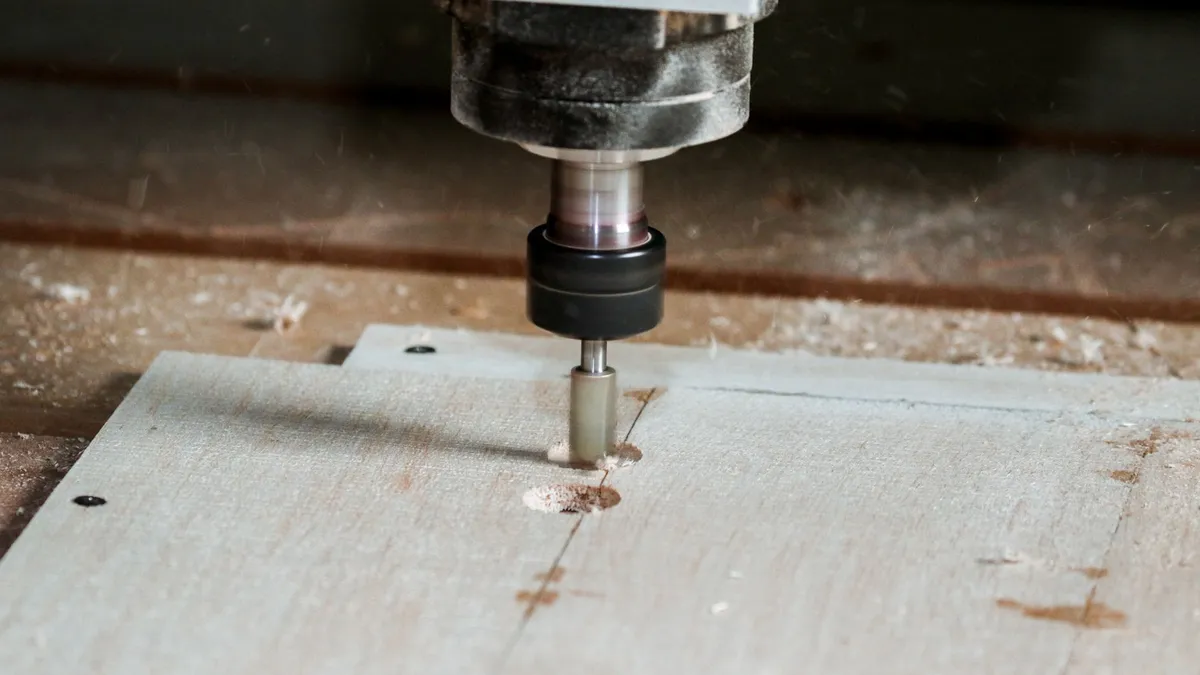
Nicht jede Oberfräse, die bei handgeführten Kantenarbeiten überzeugt, eignet sich gleichermaßen für den dauerhaften Einbau unter einem Frästisch. Der stationäre Überkopfbetrieb stellt spezifische Anforderungen an Motorkühlung, Schalterarretierung, Spindellagerung und Tiefeneinstellung. Wer die falsche Maschine unter die Tischplatte schraubt, ärgert sich schnell über umständliche Einstellprozeduren oder überhitzte Motoren.
Anforderungen an den Fräsmotor im Dauereinsatz
Im Frästisch montiert, zerspant die Oberfräse häufig wesentlich größere Holzquerschnitte als im Handbetrieb. Konterprofilfräser für Rahmentüren, Abplattfräser für Möbelfüllungen oder tiefe Fälze in Hartholz fordern dem Motor hohe Drehmomente ab.
Maschinen mit einer Nennaufnahme von unter 1000 Watt geraten bei stationären Fräsarbeiten schnell an thermische Leistungsgrenzen. Für den Frästischeinbau empfehlen Fachleute Geräte mit mindestens 1400 W bis 2200 W Nennleistung laut Typenschild. Ein kräftiger Universalmotor mit integrierter Tachoregelung hält die Drehzahl laut Datenblatt selbst dann konstant bei 12000 U/min bis 22000 U/min, wenn dichte Eichenbohlen zügig vorgeschoben werden.
Ebenso wichtig ist die Wärmeabfuhr im Überkopfbetrieb. Da Wärme nach oben steigt, staut sich Abluft bei verdeckter Montage leicht im Motorkopf. Hochwertige Oberfräsen saugen Kühlluft an der Oberseite an und blasen sie nach unten aus, was bei der Kapselung im Frästisch durch ausreichende Belüftungsschlitze unterstützt werden muss.
Schalterarretierung und externer Sicherheitsschalter
Ein zentrales technisches Detail betrifft den Hauptschalter der Fräse. Viele moderne Oberfräsen verfügen aus Sicherheitsgründen über Totmannschalter, die sich nicht dauerhaft verriegeln lassen. Wird der Griff losgelassen, stoppt die Spindel.
Für den Tischeinbau muss der Betriebsschalter der Maschine jedoch dauerhaft in eingeschalteter Position arretiert werden. Bei Maschinen mit Rastknopf erfolgt dies direkt am Griff laut Bedienungsanleitung. Die eigentliche Steuerung übernimmt zwingend ein externer Sicherheitsschalter an der Tischfront.
Dieser Schalter muss nach DIN EN 60204-1 als Nullspannungsauslöser ausgeführt sein. Kommt es während des Fräsens zu einem Stromausfall oder wird das Kabel versehentlich getrennt, schaltet das interne Relais automatisch ab. Kehrt der Strom zurück, läuft die Fräse nicht von selbst unkontrolliert wieder an, sondern muss bewusst per Tastendruck gestartet werden. Ein großer, roter Not-Aus-Schlagtaster an der Vorderkante des Tisches erlaubt zudem das sofortige Abschalten mit dem Oberschenkel, falls die Hände das Werkstück sichern müssen.
Höhenjustierung von oben und Fräslifte
Die Höhenverstellung entscheidet maßgeblich über den Arbeitskomfort am Frästisch. Bei Standard-Oberfräsen muss der Anwender unter den Tisch greifen, die Säulenklemmung lösen, den schweren Fräskorb gegen den Federdruck nach oben drücken und die Klemmung wieder festziehen. Eine wiederholgenaue Einstellung auf Zehntelmillimeter ist so kaum realisierbar.
Ideale Tischfräsen besitzen entweder eine werkseitig integrierte Spindeldurchführung für Justierschlüssel von oben oder werden in einen separaten Fräslift eingesetzt. Fräslifte nehmen entweder den entkernten Motorblock (ohne Säulenkorb) auf oder klemmen den kompletten Fräskorb sicher fest. Über eine Kurbel an der Tischoberseite lässt sich die Fräshöhe laut Datenblatt auf 0,05 Millimeter genau einstellen. Das erleichtert das schrittweise Einstellen von Fälzen und Nuten enorm.
Spannzangengröße und Schaftstabilität
Im stationären Betrieb kommen häufig Fräswerkzeuge mit Durchmessern von 30 bis 60 Millimetern zum Einsatz. Das Betreiben solch massiver Fräsköpfe an filigranen 6-Millimeter-Schäften birgt laut Datenblatt erhebliche Schwingungs- und Bruchgefahren.
Für einen soliden Frästisch für die Holzwerkstatt sind Spannzangen mit 12 mm Schaftdurchmesser nach DIN EN 847-1 die bevorzugte Wahl, da sie die fünffache Biegesteifigkeit gegenüber 8-mm-Schäften aufweisen. Ist die Maschine laut Datenblatt auf 8 Millimeter Schaftdurchmesser limitiert, sollten schwere Abplattfräser vermieden und Frästiefen in kleineren Schritten zugestellt werden. Wie die robuste Spannzange der Oberfräse gepflegt und gewechselt wird, entscheidet über die Rundlaufgenauigkeit. Zudem muss vor jedem Arbeitsgang die optimale Drehzahl für Fräser an den Werkzeugdurchmesser angepasst werden, um gefährliche Überdrehzahlen zu verhindern.