Der Frästisch verwandelt die handgeführte Oberfräse in eine stationäre Kleinmaschine, die beim Profilieren langer Leisten, Herstellen präziser Fälze und Fügen schmaler Rahmenhölzer unersetzlich ist. Wo das Balancieren einer schweren Oberfräse auf schmalen Holzkanten hohe Konzentration erfordert und leicht zu unschönen Kippfehlern führt, ruht das Werkstück auf dem Frästisch vollflächig auf einer ebenen Tischplatte.
Stationäres Fräsen im Vergleich zur Handführung
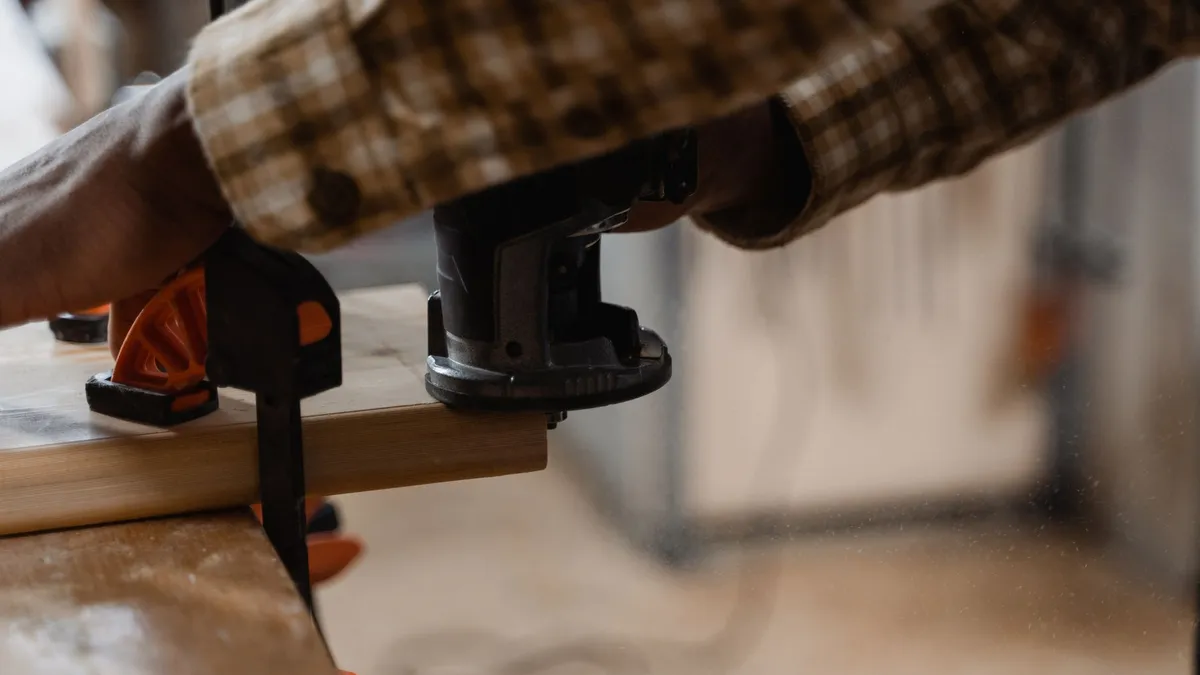
Beim handgeführten Fräsen bewegt der Holzwerker die Maschine über das festgespannte Werkstück. Bei großen Möbelkorpussen oder Plattenzuschnitten ist dieses Verfahren ideal. Sobald jedoch schmale Zierleisten, Schubladenböden oder kurze Rahmenfriese bearbeitet werden müssen, stößt die Handführung an ergonomische und sicherheitstechnische Grenzen.
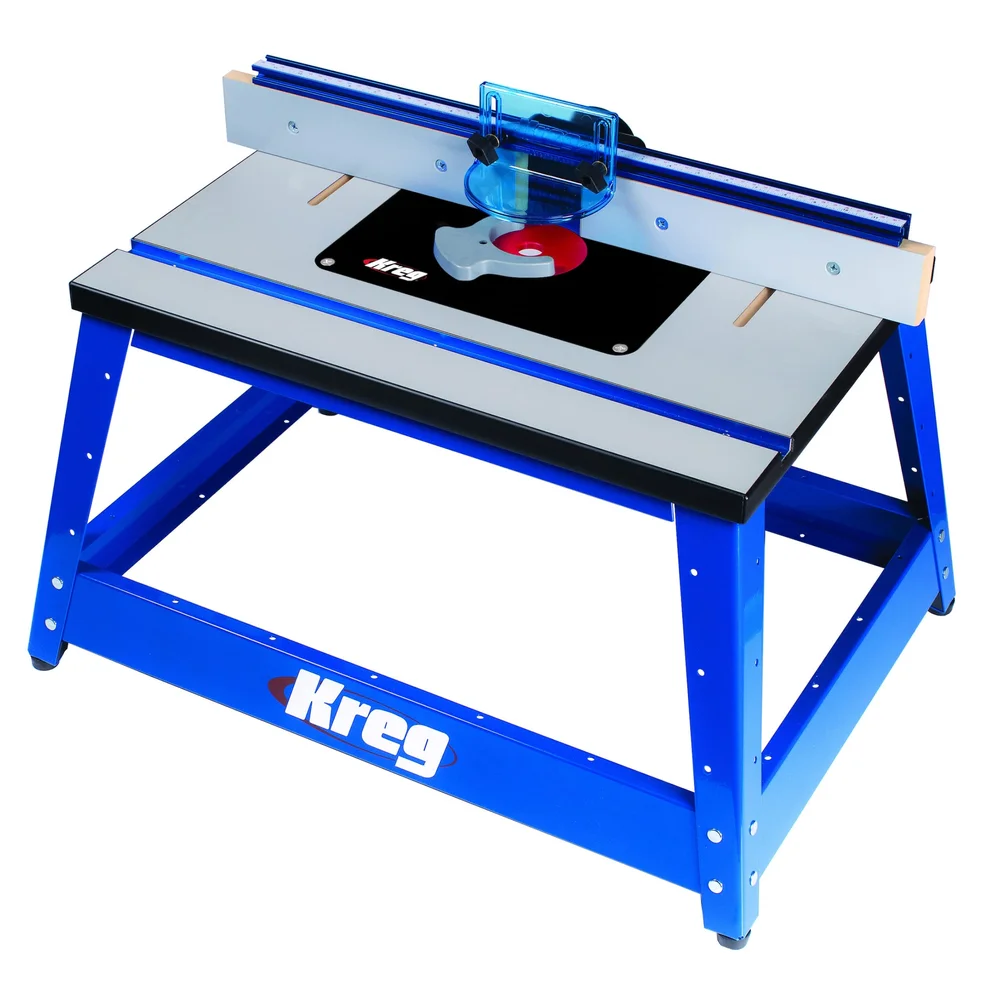
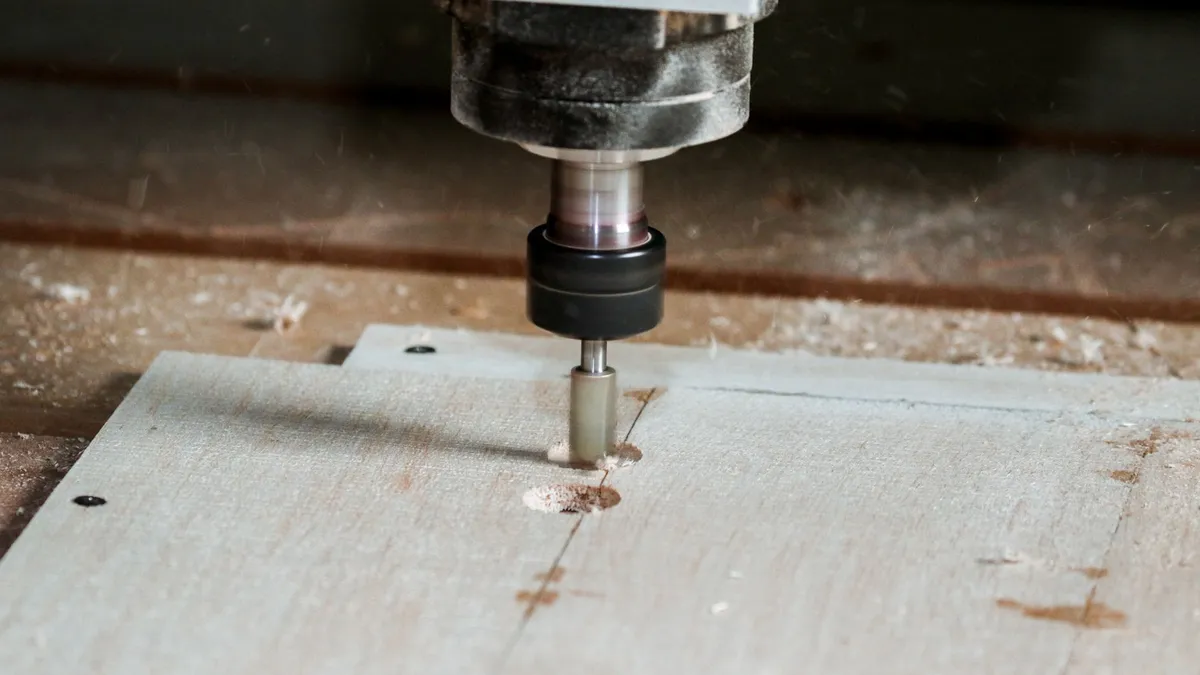
Auf dem Frästisch dreht sich das Funktionsprinzip um: Der Fräsmotor ist kopfüber fest unter der Tischplatte arretiert, während das Holz mit beiden Händen gleichmäßig am verstellbaren Längsanschlag entlanggeschoben wird. Diese Arbeitsweise garantiert eine absolut gleichbleibende Frästiefe über die gesamte Werkstücklänge, da Unebenheiten der Werkstückoberseite die Fräshöhe nicht beeinflussen.
Damit das stationäre Fräsen dauerhaft Freude bereitet, muss die Tischkonstruktion absolut verwindungssteif gebaut sein. Gekaufte Systemtische oder hochwertige Eigenbauten nutzen meist Trägerplatten aus 24 bis 30 Millimeter starkem Multiplex oder gegossenen Aluminiumprofilen laut Datenblatt. Schwingungen des Antriebsmotors dürfen sich nicht auf die Platte übertragen, um ratterfreie Oberflächen zu gewährleisten.
Einlegeplatte und Fräslift für mikrometergenaue Justage
Das Herzstück des Frästisches ist die Montageeinheit für die Oberfräse. Bei einfachen Konstruktionen wird die Fräse direkt unter die Arbeitsplatte geschraubt, was jedoch den Fräshub um die Plattenstärke reduziert und den Fräserwechsel unter dem Tisch mühsam gestaltet.
Moderne Werkstatttische setzen daher auf eine passgenau eingefräste Einlegeplatte aus massivem Aluminium oder Phenolharz mit 9 bis 12 Millimetern Materialstärke nach Datenblatt. Diese Platte wird über Nivellierschrauben exakt plan mit der Tischoberfläche ausgerichtet. Bereits ein Höhenversatz von 0,2 Millimetern würde dazu führen, dass Werkstücke an der Plattenkante hängenbleiben und Kerben im Holz entstehen.
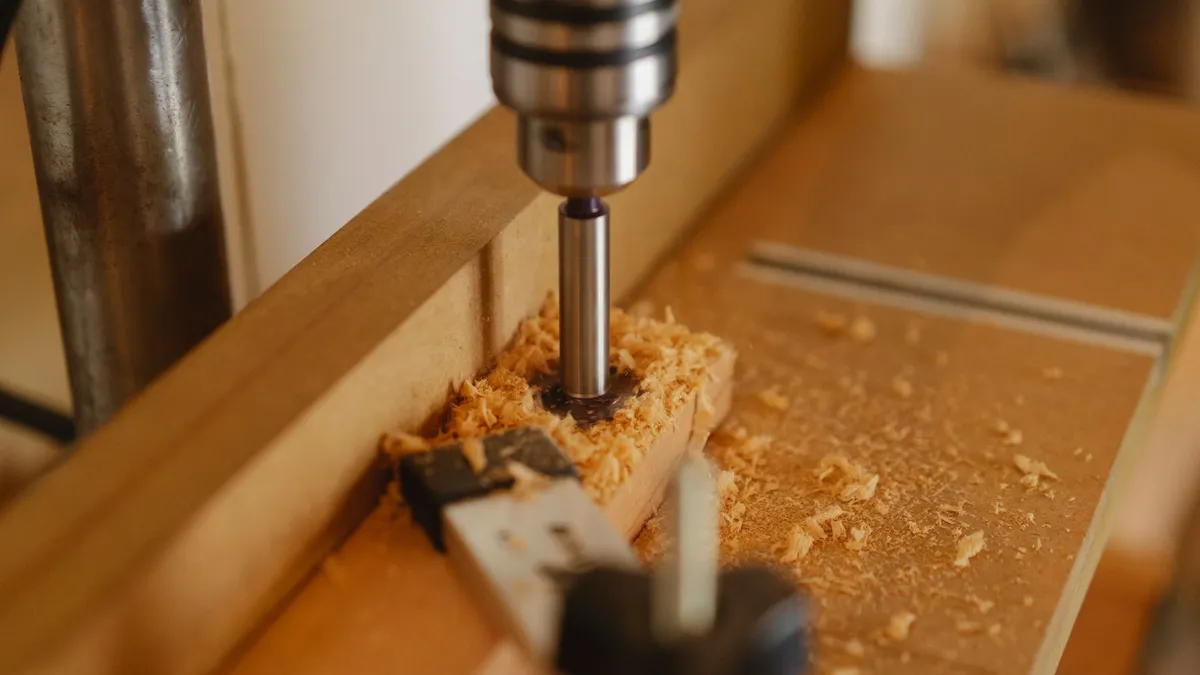
Die Königsklasse der Tischmontage stellt der mechanische Fräslift dar. Über eine präzise Kugelgewindespindel lässt sich der Fräsmotor mittels Kurbel bequem von oben auf den Zehntelmillimeter genau anheben und absenken. Das mühsame Bücken unter den Tisch und das Hantieren mit schwergängigen Klemmschrauben entfallen vollständig. Zudem hebt der Fräslift die Spannmutter bei Fräserwechseln weit über die Tischoberkante hinaus, sodass Schneidwerkzeuge komfortabel mit Gabelschlüsseln gewechselt werden können. Für diese anspruchsvolle Montage empfiehlt sich eine leistungsstarke Oberfräse mit stabilem Korb, die auch bei Dauereinsätzen genügend Kraftreserven bietet.
Der Parallelanschlag: Herzstück für wiederholgenaue Fräsungen
Ein Frästisch ist nur so gut wie sein Anschlagsystem. Der Parallelanschlag muss vollkommen rechtwinklig zur Tischplatte stehen und sich spielfrei über die gesamte Tischbreite verschieben lassen.
Hochwertige Anschläge besitzen geteilte Anschlagbacken aus eloxiertem Aluminium oder MDF. Diese Backen lassen sich horizontal so verschieben, dass sie den Fräser bis auf wenige Millimeter umschließen. Dadurch wird das Ausbrechen von Fasern am Fräseraustritt wirksam unterbunden. Eine integrierte Feineinstellung mit Rändelschraube erlaubt Korrekturen im Bereich von 0,1 Millimetern, was beim Einpassen von Feder-Nut-Verbindungen unverzichtbar ist.
Für Abrichtarbeiten an schmalen Massivholzkanten kann die auslaufende Anschlagbacke über Distanzplättchen oder Mikrometergewinde um 0,5 bis 1,5 Millimeter nach vorn versetzt werden. Der Frästisch übernimmt in diesem Fall die Funktion einer kleinen Abrichthobelmaschine und begradigt raue Sägekanten mit einem einzigen Durchgang.
Spanabsaugung und wirksamer Arbeitsschutz nach DGUV
Beim stationären Fräsen schleudert das rotierende Werkzeug erhebliche Spanmengen mit hoher Geschwindigkeit nach hinten und unten. Um Staubbelastungen gering zu halten, ist eine wirkungsvolle Absaugung am Frästisch unverzichtbar, die den Staub direkt an zwei Zonen absaugt.
Die primäre Spanerfassung erfolgt über eine Absaughaube direkt hinter dem Anschlag. Hierfür ist ein Anschlussstutzen mit mindestens 60 Millimetern Durchmesser nach DIN EN 60335 vorgesehen, der Späne noch im Flug mitreißt. Die sekundäre Absaugung erfasst den feinen Hartholzstaub, der nach unten durch den Fräskorb fällt. Hierfür wird der untere Motorbereich in einem belüfteten Kasten gekapselt, der an einen Werkstattsauger angeschlossen wird.
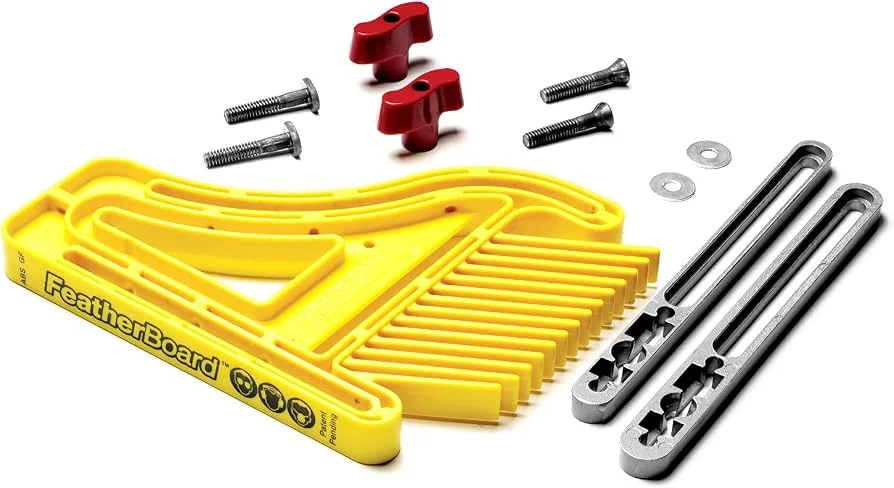
Laut DGUV Regel 109-001 dürfen Fräsarbeiten am Frästisch niemals ohne Schutzhaube und Andruckvorrichtungen durchgeführt werden. Federklemmen (Featherboards) drücken das Werkstück sowohl seitlich gegen den Anschlag als auch von oben auf den Tisch. Sie verhindern zuverlässig ein Zurückschlagen des Holzes und halten die Hände des Bedieners in sicherem Abstand zum Schneidbereich. Für feine Konturarbeiten und handliche Kantenprofile greifen Holzwerker dagegen weiterhin gern zur handgeführten Kantenfräse.