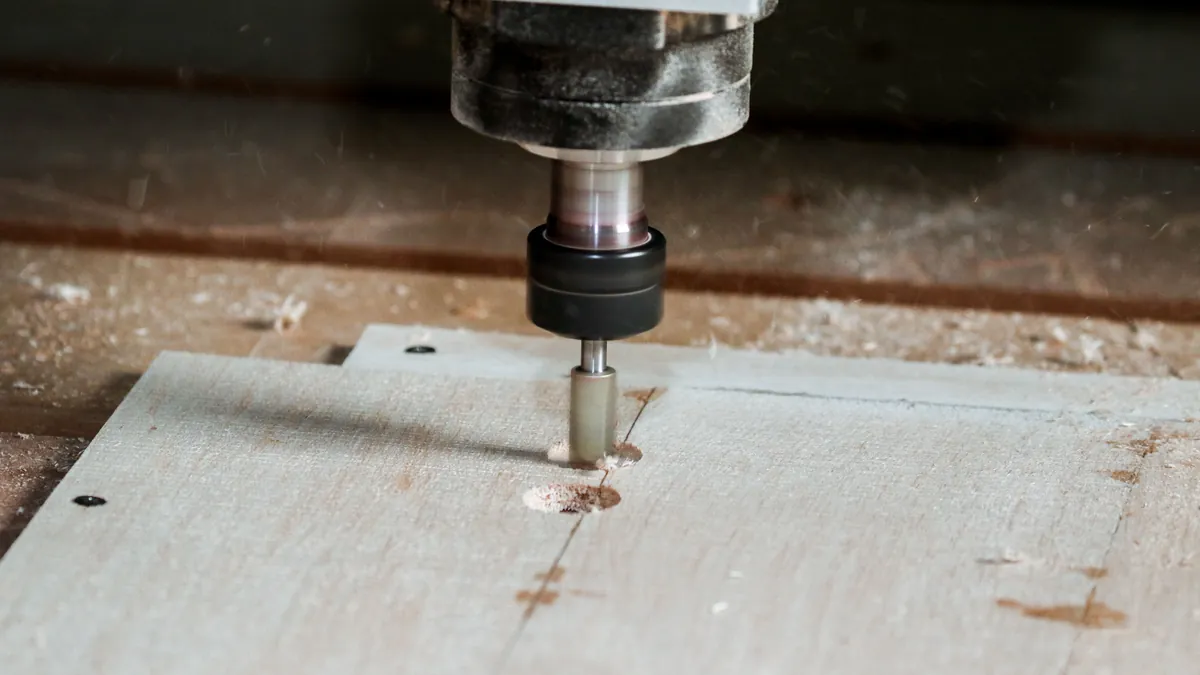
Die Absaugung am Frästisch erfordert eine synchronisierte Doppelabsaugung an der Schutzhaube des Parallelanschlags und an der Untertisch-Auffangwanne, um das Entweichen von Feinstaub in den Werkstattraum zu verhindern. Beim stationären Fräsen zerspant das Werkzeug Massivholz mit extrem hohen Schnittgeschwindigkeiten. Fräser mit Durchmessern von 20 mm bis 50 mm rotieren typischerweise mit 10000 U/min bis 27000 U/min laut Datenblatt.
Durch diese Schnittbewegung werden feine Späne mit hoher kinetischer Wucht tangential in zwei Richtungen geschleudert: Ein Teil fliegt horizontal in den Anschlag, während der andere Teil senkrecht nach unten in den Maschinenkorpus fällt. Ohne untere Erfassung füllt sich der Fräslift mit Spänen, was zu Schwergängigkeit und vorzeitigem Verschleiß führt. Gemäß DGUV Regel 109-001 und TRGS 553 ist eine zuverlässige Stauberfassung an allen Fräswerkzeugen vorgeschrieben.
Aerodynamik und Spänewege am rotierenden Fräskopf
Die Strömungsverhältnisse am Frästisch hängen eng mit der jeweiligen Fräsoperation zusammen. Je nachdem, ob Kanten profiliert oder Nuten gefräst werden, verlagert sich der Hauptspäneanfall:
- Kantenfräsen und Profilieren: Das Fräswerkzeug ragt seitlich aus dem Anschlag heraus. Rund 70 Prozent der Späne werden direkt in die Aussparung des Parallelanschlags geworfen und lassen sich dort absaugen.
- Nuten und Fälzen verdeckt: Das Werkstück deckt den Fräser von oben vollständig ab. Die Späne können nicht nach oben entweichen und werden mit hoher Kraft durch die Tischöffnung nach unten befördert laut Arbeitsstättenregel.
- Bündigfräsen am Anlaufring: Ohne Parallelanschlag entfällt die obere Absaugführung, sodass eine Absaughaube von oben oder eine starke Untertischströmung erforderlich ist.
Für einen stabilen Luftstrom ist die Wahl der Querschnitte maßgeblich. Ein exakt abgestimmter Schlauchdurchmesser stellt sicher, dass die Luftgeschwindigkeit im Stutzen nicht unter den kritischen Wert von 20 m/s absinkt laut TRGS 553.
Die Konstruktion einer dichten Untertischabsaugung
Damit Späne unterhalb der Frästischplatte nicht die Höhenverstellung des Fräslifts blockieren, wird unter der Einlegeplatte ein Gehäuse montiert. Bei dieser Konstruktion müssen wichtige Sicherheitsregeln beachtet werden:
Kühlluftzufuhr für den Fräsmotor sicherstellen
Handelsübliche Oberfräsen besitzen einen integrierten Lüfterflügel, der Umgebungsluft durch das Motorgehäuse saugt. Wird der Motor vollständig luftdicht eingekapselt, staut sich die Abwärme des Motors mit 1400 W bis 2200 W Leistungsaufnahme laut Typenschild. Innerhalb weniger Fräsminuten greift der thermische Überlastschutz oder die Wicklungsisolation verschmort.
Eine fachgerechte Untertisch-Box verfügt deshalb an der Oberseite über definierte Zuluftöffnungen mit Filterschaumstoff. Der Absaugluftstrom kühlt den Motorraum kontinuierlich und befördert herabfallende Späne zügig nach außen laut Montageanleitung.
Klappen und Wartungszugang
Die Auffangwanne benötigt eine dicht schließende Wartungstür mit Schnellverschlüssen. Dadurch bleibt der Fräskorb für den Fräserwechsel und die Drehzahlregulierung gut zugänglich.
Doppelabsaugung: Verzweigung und Druckverlust
Um beide Absaugstellen mit einem einzigen Sauger zu betreiben, kommt ein Hosenrohr oder Y-Stück zum Einsatz. Hierbei muss der Druckverlust kalkuliert werden:
- Hauptanschluss: Vom Sauger führt ein Schlauch mit mindestens 50 mm bis 100 mm Innendurchmesser zum Frästisch nach Datenblatt.
- Y-Verteiler: Ein symmetrisches Abzweigstück mit 45 Grad Abgangswinkel minimiert Wirbelbildungen im Luftstrom nach physikalischen Strömungsgesetzen.
- Schiebersteuerung: Mit Sperrschiebern kann der Luftstrom bei reinen Kantenfräsarbeiten auf den Anschlag und bei Nutenarbeiten auf den Untertischbereich konzentriert werden.
Ein passender Absaugung Adapter überbrückt unterschiedliche Stutzengrößen zwischen Werkstattsauger, Anschlag und Untertischtrichter luftdicht. Wie sich Rohrverzweigungen auf das Strömungsverhalten auswirken, analysiert der Artikel über den Zyklonabscheider Druckverlust.
Empfohlene Absaugkomponenten für den Frästisch
Für sauberes Fräsen empfehlen sich Industriestaubsauger mit konstantem Unterdruck und flexible Reduzieradapter.
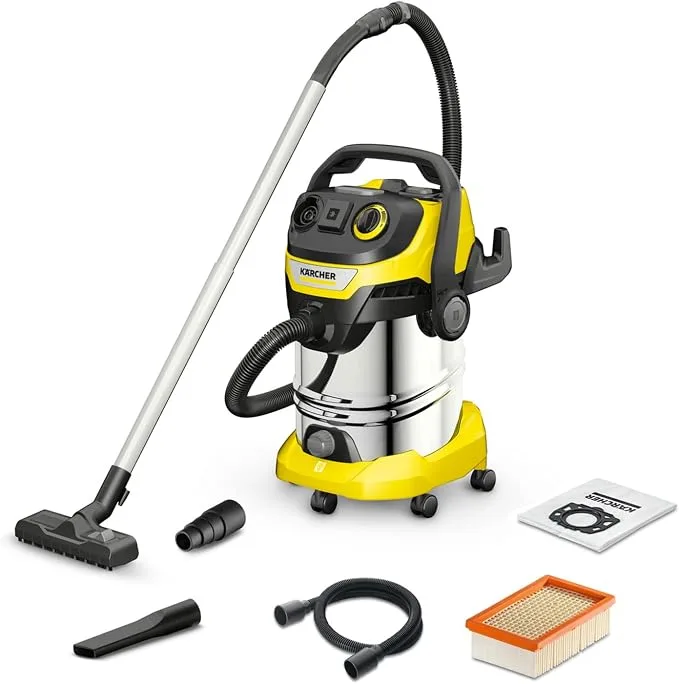
Kärcher WD 6 P S Mehrzwecksauger
Der Kärcher WD 6 P S liefert die notwendige Saugleistung für die engen Absaugkanäle an Frästischanschlägen. Seine Steckdose mit Einschaltautomatik steuert die Absaugung vollautomatisch.
- Motorleistung: 1300 W laut Typenschild
- Filtertechnik: Flachfaltenfilter in herausnehmbarer Kassette nach Bedienungsanleitung
- Edelstahlbehälter: 30 l Schmutzbehälter für feine Frässpäne laut Datenblatt
- Automatiksteckdose: Bis zu 2100 W Anschlussleistung für leistungsstarke Oberfräsen laut Typenschild
Vorteile:
- Einschaltautomatik schaltet die Absaugung verzögerungsfrei mit dem Frästischschalter ein
- Hoher statischer Unterdruck verhindert Ablagerungen in kleinen Anschlussstutzen
- Integrierter Nachlauf reinigt die Schläuche nach dem Ausschalten des Fräsmotors
Nachteile:
- Für ausgedehnte Nutfugen ist der Behälter schneller gefüllt als bei großen Reinluftanlagen
- Schlauchadapter für Frästischkästen müssen separat angepasst werden
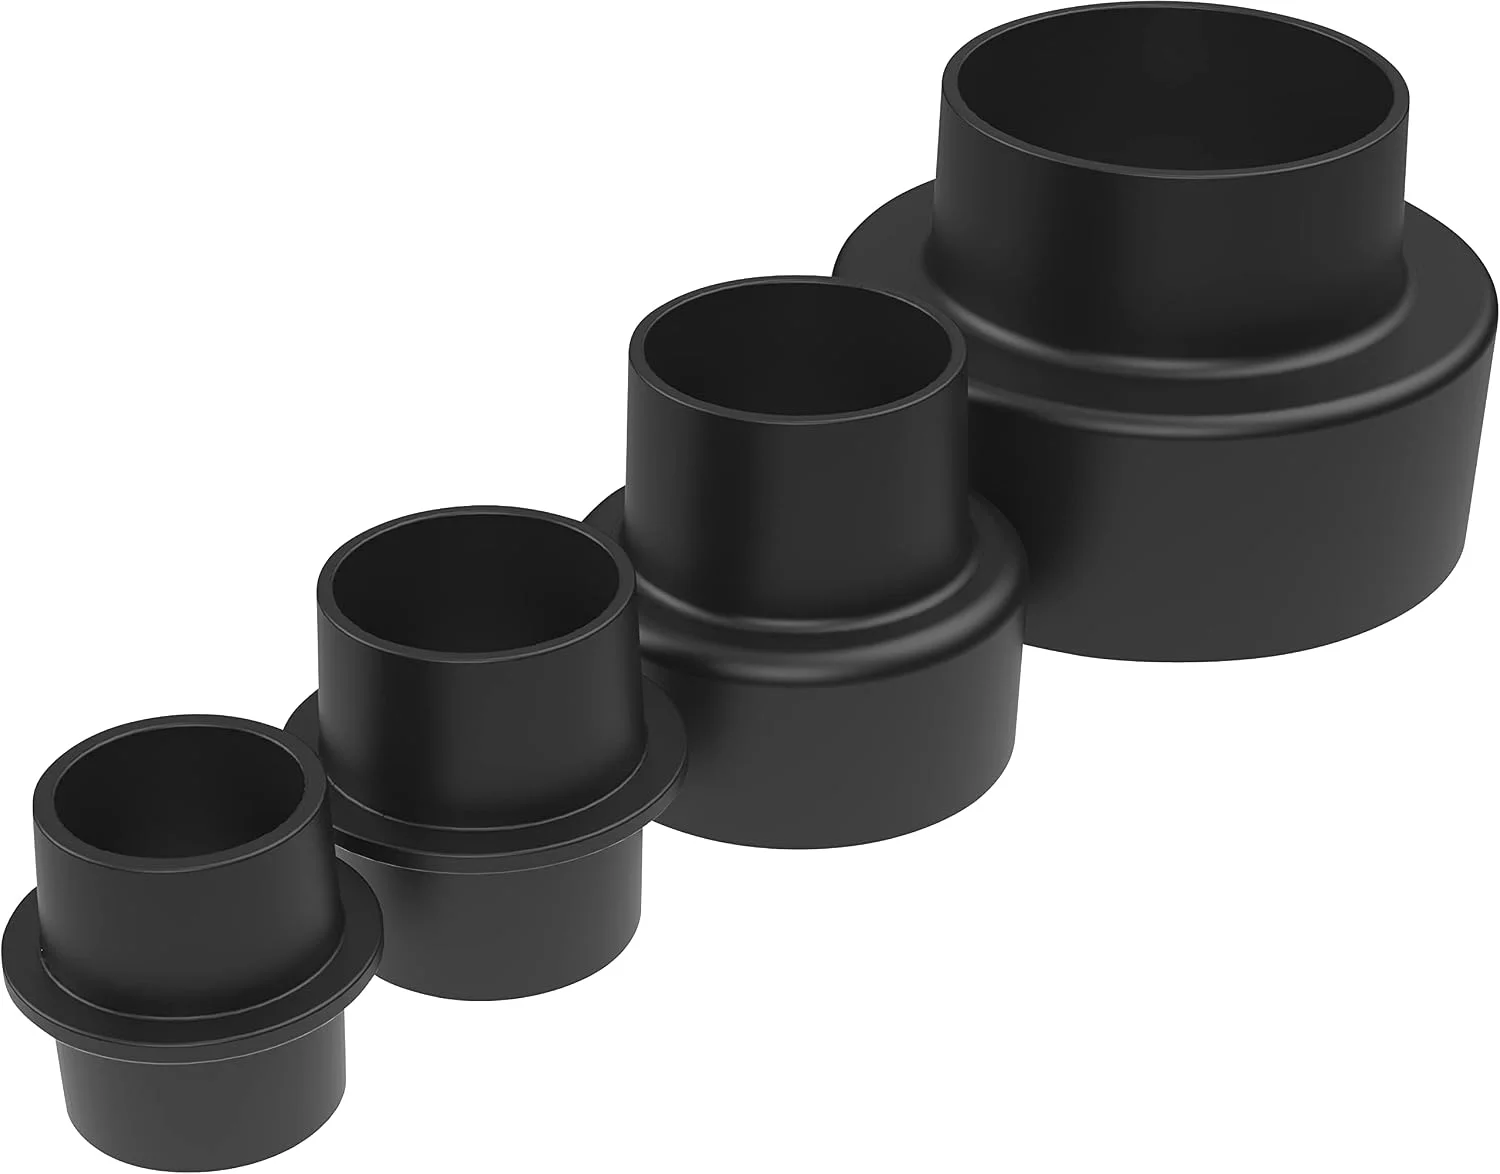
Güde 4-teiliges Adapterset für Absauganlagen
Frästischanschläge und Zubehörteile besitzen häufig proprietäre Durchmesser. Das 4-teilige Adapterset von Güde erlaubt die flexible Anpassung gängiger Schlauchsysteme.
- Stufendurchmesser: Abgestuft von 100 mm über 60 mm und 40 mm bis 28 mm laut Datenblatt
- Werkstoff: Zäher Kunststoff widersteht Stößen und Quetschungen im Werkstattalltag
- Passgenauigkeit: Konische Formgebung für dichten Sitz ohne zusätzliche Schlauchschellen nach Werksangabe
- Gewicht: Rund 200 g für alle vier Adapterelemente laut Datenblatt
Vorteile:
- Mühelose Anpassung zwischen Saugschlauch und Anschlagstutzen
- Universell mit der Säge auf den exakten Fräsdurchmesser kürzbar
- Verhindert das Eindringen von Fehlluft an Übergangsstellen
Nachteile:
- Feste Kunststoffringe lassen sich bei unrunden Stutzen schwerer aufstecken als Weichgummi
- Bei starkem Schlauchzug kann eine zusätzliche Schellenfixierung erforderlich sein
Sicherheitsaspekte und Brandschutz
Feiner Schleif- und Frässtab besitzt ein hohes Entzündungspotenzial. Wenn stumpfe Fräser im Hartholz reiben, entstehen Temperaturen von über 200 Grad Celsius an den Schneiden laut Werkzeugdatenblatt. Werden glimmende Holzpartikel in den Saugschlauch gezogen, drohen Schwelbrände im Filterbehälter.
- Scharfe Schneiden: Stumpfe Hartmetallfräser müssen sofort geschärft oder ersetzt werden, um Brandrisiken auszuschließen laut DGUV Information 209-045.
- Antistatische Schläuche: Elektrisch leitfähige Schläuche verhindern Funkenentladungen bei reibungsintensiven Fräsarbeiten.
- Tägliche Leerung: Nach Beendigung der Fräsarbeiten wird der Spänebehälter entleert und auf Wärmenester kontrolliert nach Feierabendroutine.
Mit einer sorgfältig installierten Doppelabsaugung bleibt der Frästisch frei von störenden Spänen, die Sicht auf die Schnittkante ungetrübt und die Werkstattluft dauerhaft rein.