Das Fräsen gehört zu den vielseitigsten spanenden Formgebungsverfahren in der modernen Holzwerkstatt. Während Sägen primär dem linearen Trennen von Werkstücken dienen, ermöglicht das Fräsen die präzise dreidimensionale Ausformung von Kanten, Profilen, Zinkenverbindungen und Nuten. Mit einer präzisen Oberfräse oder einem soliden Frästisch lassen sich handwerkliche Holzverbindungen herstellen, die maßhaltig schließen und dauerhaft stabil bleiben laut Datenblatt.
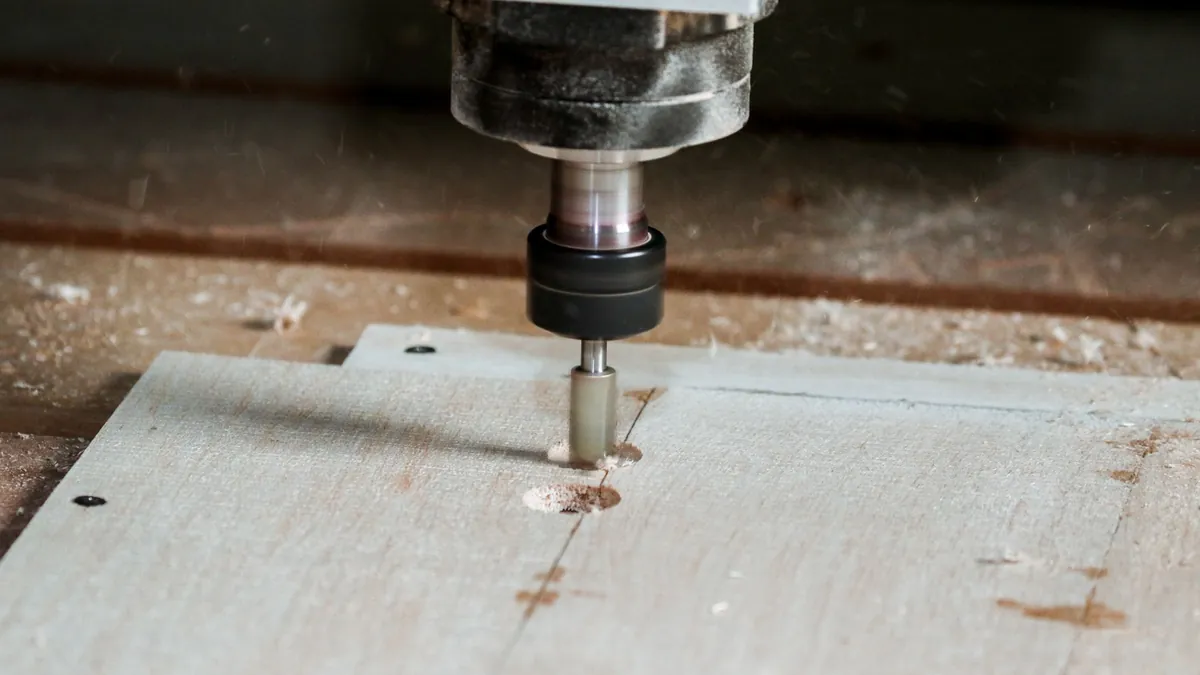
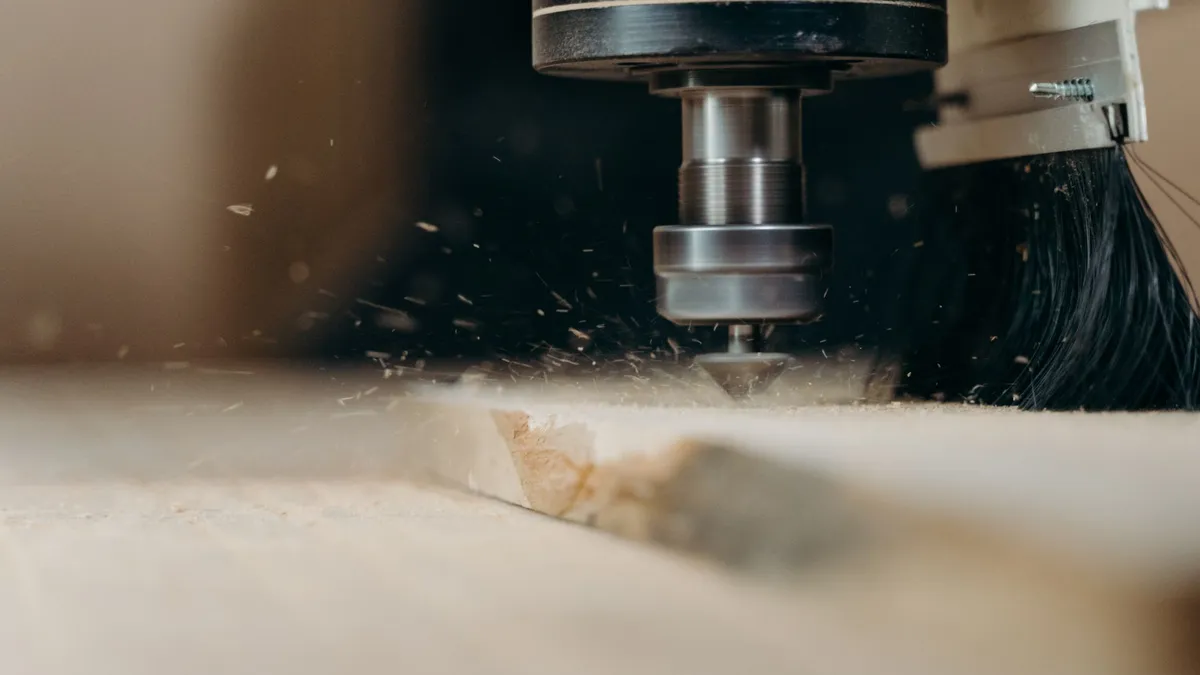
Die hohe Rotationsgeschwindigkeit von 10.000 bis 27.000 U/min erzeugt bei richtiger Vorschubgeschwindigkeit glatte, schleiffertige Oberflächen laut Typenschild. Allerdings verzeiht das Fräsen keine Nachlässigkeiten: Falsche Vorschubrichtung im Gleichlauf, unzureichende Einspanntiefe des Fräserschafts oder übermäßige Schnitttiefen führen zu gefährlichen Rückschlägen und Brandspuren. Ein durchdachtes Werkstattkonzept verbindet das Frässystem mit Sägewerkzeuge für die Werkstatt und einer systematischen Werkstattplanung zu einem nahtlosen Arbeitsablauf.
1. Systemübersicht: Handgeführte Oberfräse versus Frästisch
Je nach Größe und Geometrie des Werkstücks unterscheidet die Holzbearbeitung zwischen zwei gegensätzlichen Arbeitsweisen laut DIN EN 62841:
Die handgeführte Oberfräse für Ausbau und Kanten
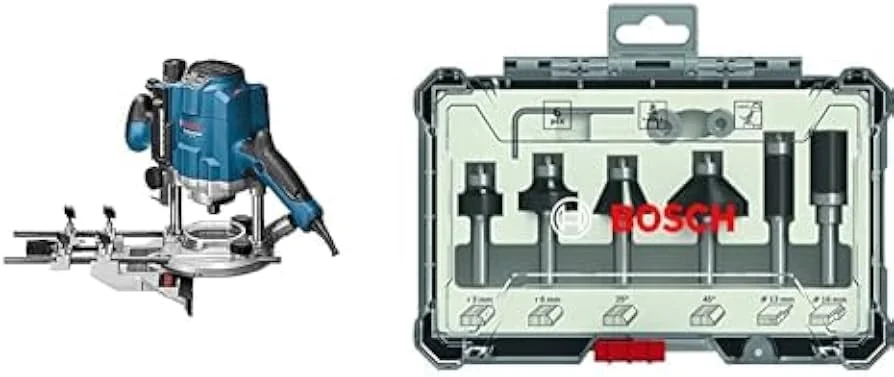
Bei großen Möbelteilen, Tischplatten und bereits verleimten Korpen wird die Maschine sicher mit beiden Händen über das fest auf der Werkbank eingespannte Werkstück geführt. Über Kopierhülsen, Parallelanschläge oder Führungsschienenadapter lassen sich Taschen ausfräsen und Kantenfasen präzise anbringen. Leistungsstarke Maschinen bieten zwischen 1200 W und 1400 W Aufnahmeleistung bei einem Gewicht von 3 bis 4 kg laut Datenblatt.
Der Frästisch für Serienarbeiten und Kleinserien
Schmale Werkstücke, Bilderrahmenleisten oder Federnuten lassen sich freihändig kaum sicher anfahren. Am stationären Frästisch mit verstellbarem Längsanschlag und horizontalen sowie vertikalen Andruckfedern wird das Holz mit Schiebehölzern am Fräskopf vorbeigeführt. Dies erhöht die Arbeitssicherheit drastisch, da die Hände außerhalb des Gefahrenbereichs bleiben laut DGUV Information 209-015.
2. Fräserschaft und Spannzangensysteme
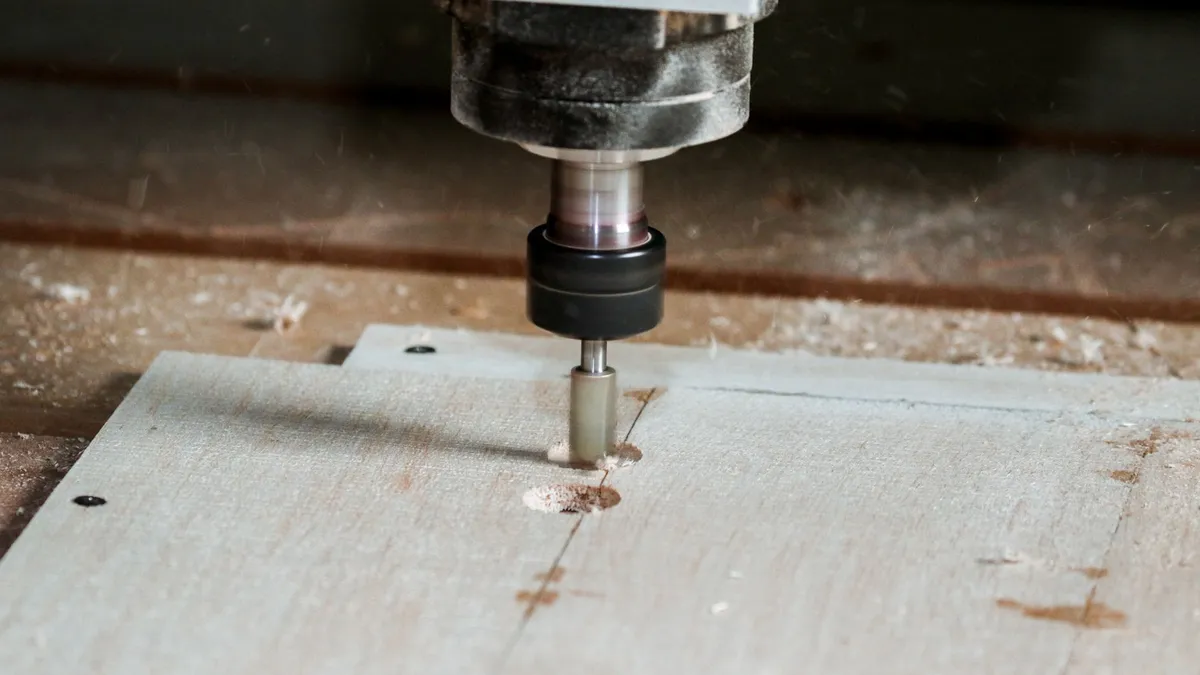
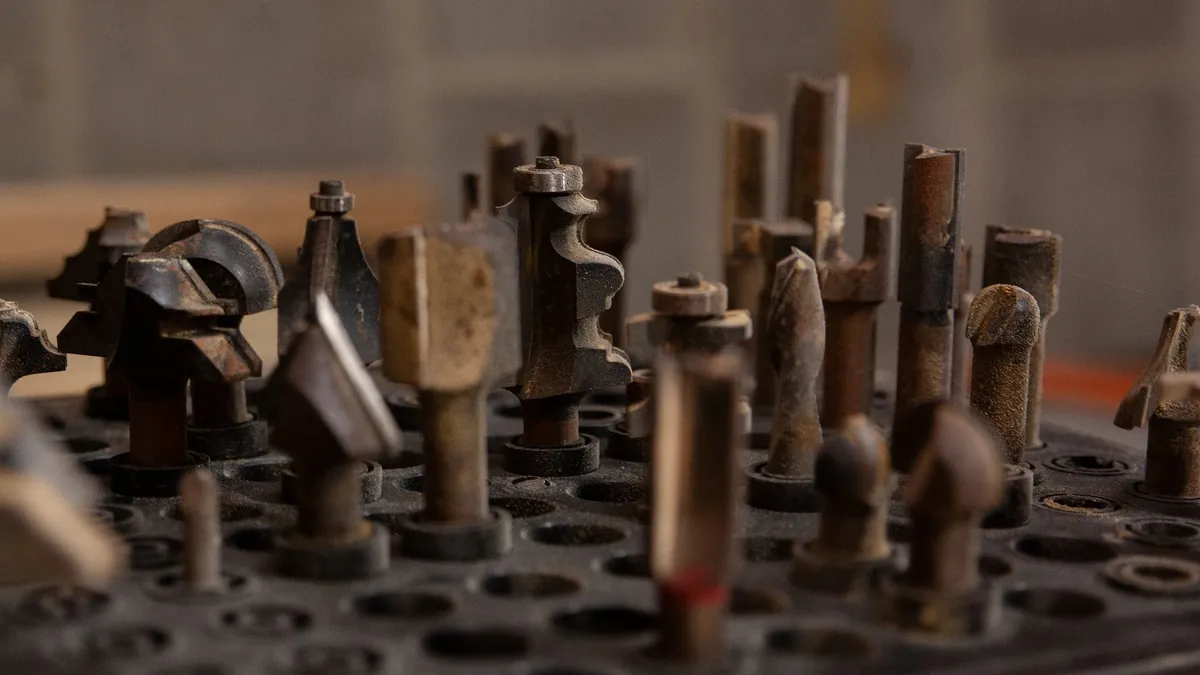
Ein Fräswerkzeug rotiert mit extremen Umfangsgeschwindigkeiten. Die mechanische Verbindung zwischen Fräsmotor und Werkzeug ist die Spannzange:
- 6 mm und 8 mm Schaftdurchmesser: Diese Schäfte bilden den gängigen Standard im europäischen Heimwerkerbereich für handliche Oberfräsen laut Datenblatt.
- 12 mm Schaftdurchmesser: Im professionellen Handwerk und für schwere Frästische sind starke Schäfte unverzichtbar zur Aufnahme hoher Drehmomente laut Datenblatt.
- Mindesteinspannmarkierung beachten: Jeder geprüfte Qualitätsfräser besitzt eine Lasermarkierung auf dem Schaft (oft ein Pfeil oder Querstrich). Bis zu dieser Markierung muss der Schaft in der Spannzange versenkt werden, um Schaftbruch durch Kerbwirkung zu verhindern laut DIN EN 62841.
3. Die Vorschubrichtung: Gegenlauf ist Pflicht
Die fundamentale Sicherheitsregel beim Holzfräsen lautet: Es wird ausnahmslos im Gegenlauf gearbeitet laut DGUV Information 209-015.
Beim Gegenlauffräsen bewegt sich die Schneide des Fräsers entgegen der Vorschubrichtung des Werkstücks oder der Fräse. Der Span beginnt bei der Dicke Null und nimmt bis zum Schneidenaustritt zu. Das Werkzeug baut dabei eine bremsende Gegenkraft auf, die ein kontrolliertes Führen ermöglicht.
Im verbotenen Gleichlauffräsen hingegen zieht der Fräser das Werkstück förmlich mit Schneidengeschwindigkeit in Drehrichtung. Das Werkstück wird dem Anwender schlagartig aus den Händen gerissen oder die Maschine rennt unkontrolliert über die Platte, was schwerste Schnittverletzungen verursachen kann laut DGUV Information 209-015.
4. Richtige Drehzahlabstimmung und Spanabfuhr
Die Schnittgeschwindigkeit an der Schneide wächst linear mit dem Fräserdurchmesser. Ein kleiner 6 mm Nutfräser benötigt rund 24000 U/min für ein sauberes Schnittbild, während ein großer 50 mm Abplattfräser auf maximal 12000 U/min gedrosselt werden muss laut Typenschild. Wird ein Großfräser mit Maximaldrehzahl betrieben, droht Unwucht und Zerstörung der Kugellager nach DIN EN 62841.
Zudem fällt beim Fräsen hochvoluminöses Zerspanungsmaterial an. Fräshauben verstopfen binnen Sekunden, wenn nicht eine strömungsgünstige Absaugung bereitsteht. Leistungsstarke Absauganlagen mit adäquatem Volumenstrom sind daher integrale Voraussetzung für jeden Fräsarbeitsplatz laut TRGS 553.
5. Leitfaden für die ersten Fräsprojekte
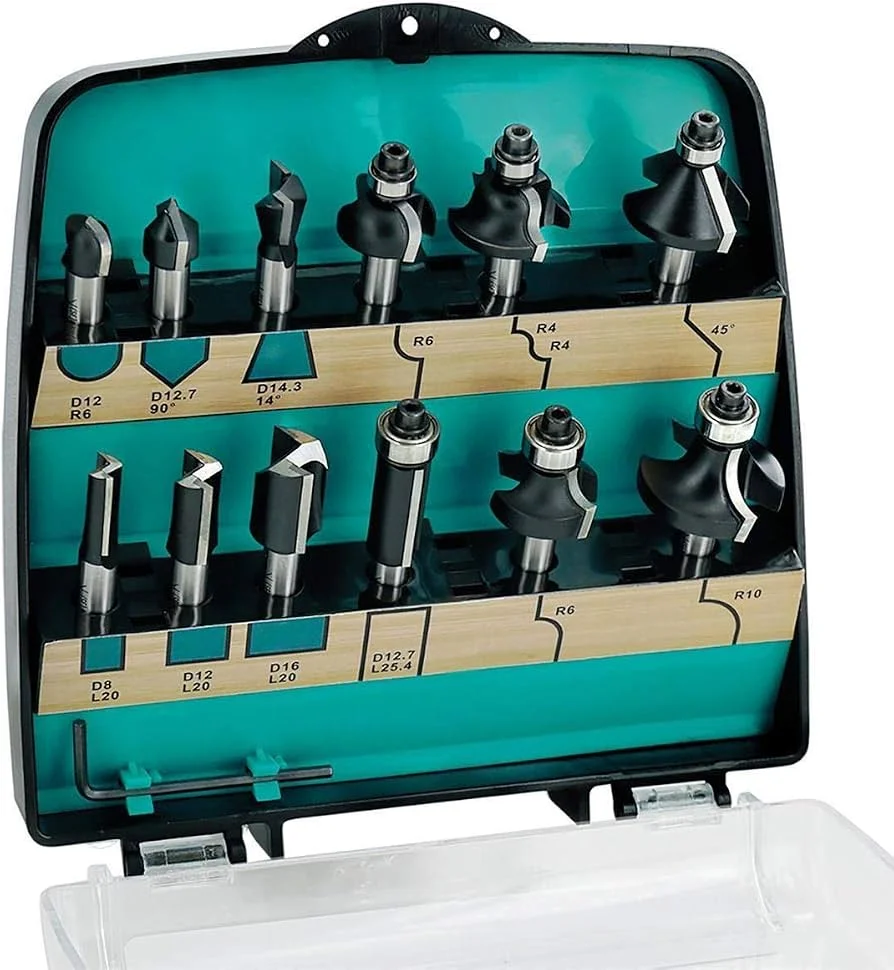
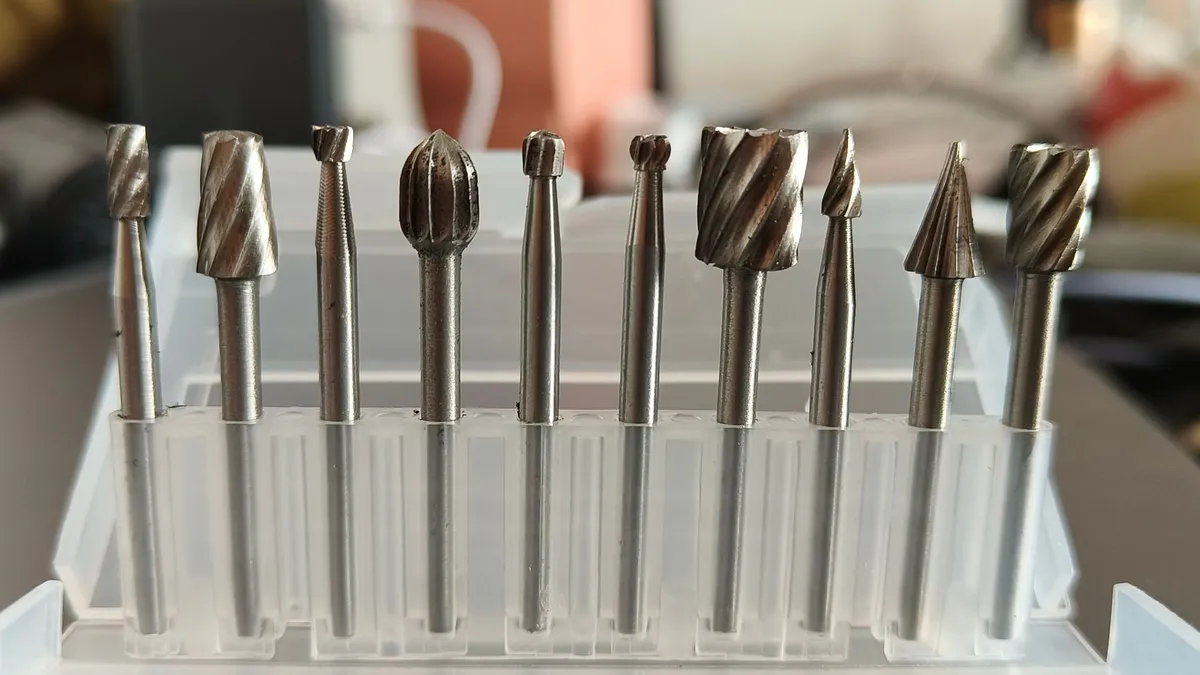
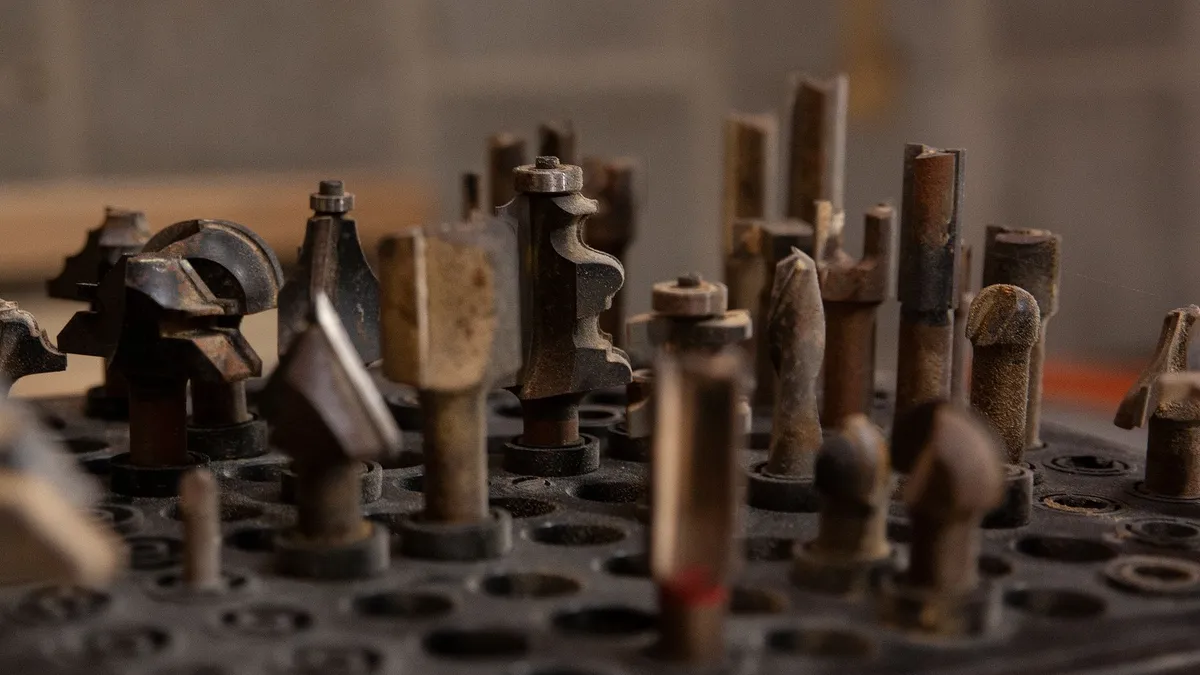
Für den Einstieg empfiehlt sich ein hochwertiges Grundset aus Hartmetallfräsern (HW) mit 8 mm Schaft laut Datenblatt:
- Nutfräser (8 mm, 12 mm, 16 mm): Für Konstruktionsnuten, Rückwandfälze und Gratverbindungen laut Datenblatt.
- Bündigfräser mit Kugellager: Zum exakten Abtragen von Umleimern oder zum Kopieren von Schablonen laut Datenblatt.
- Fasenfräser (45 Grad): Für gleichmäßige, saubere Kantenbrüche an allen Sichtflächen laut Datenblatt.
- Abrundfräser (Radius 3 mm und 6 mm): Für ergonomische, handschmeichelnde Kanten an Tischplatten und Griffen laut Datenblatt.
Durch dosierte Zustellung in mehreren Durchgängen von jeweils maximal 3 bis 5 mm Frästiefe bleibt der Schnitt leichtgängig und das Holz frei von Hitzespuren laut Bedienungsanleitung.