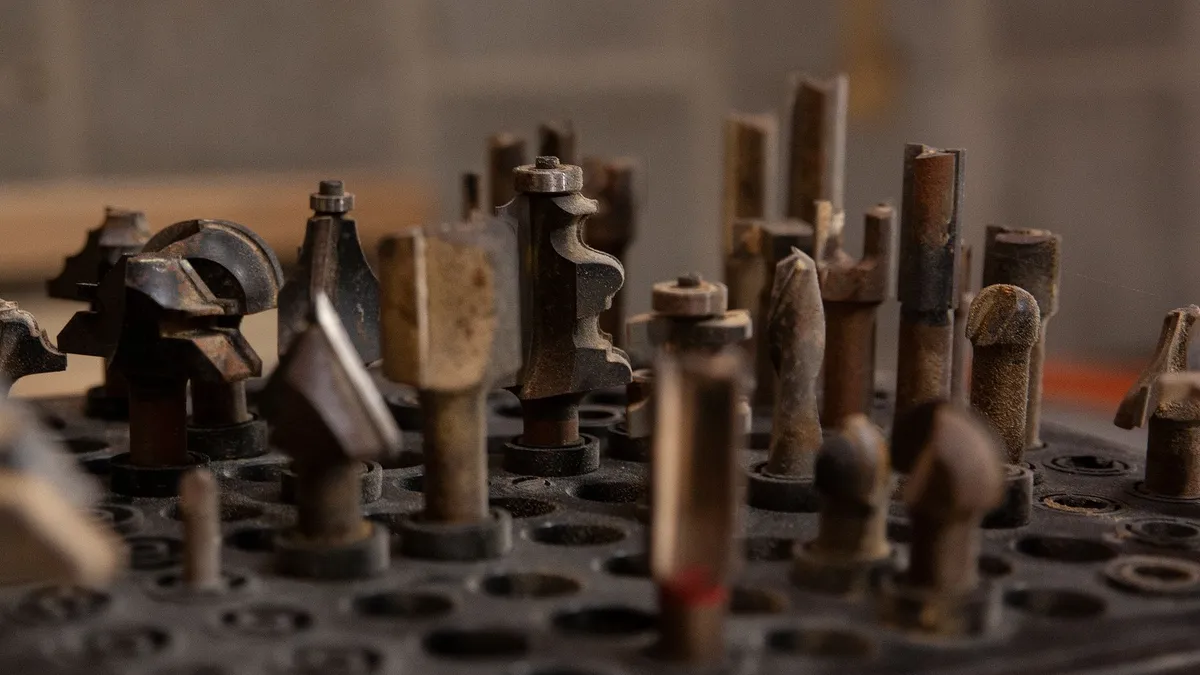
Das beste Fräswerkzeug nützt wenig, wenn am Fräskopf minderwertige Schneidkörper rotieren. Der Fräser ist das unmittelbare Bindeglied zwischen Antriebskraft und Holzfaser. Seine Schneidengeometrie, Hartmetallgüte und Schaftsteifigkeit entscheiden darüber, ob Profile spiegelglatt und gratfrei zerspant werden oder ob Brandstellen, Ausrisse und Rattermarken das Möbelstück verderben.
Schneidwerkstoffe: HW, HSS und Diamant im Werkstattvergleich
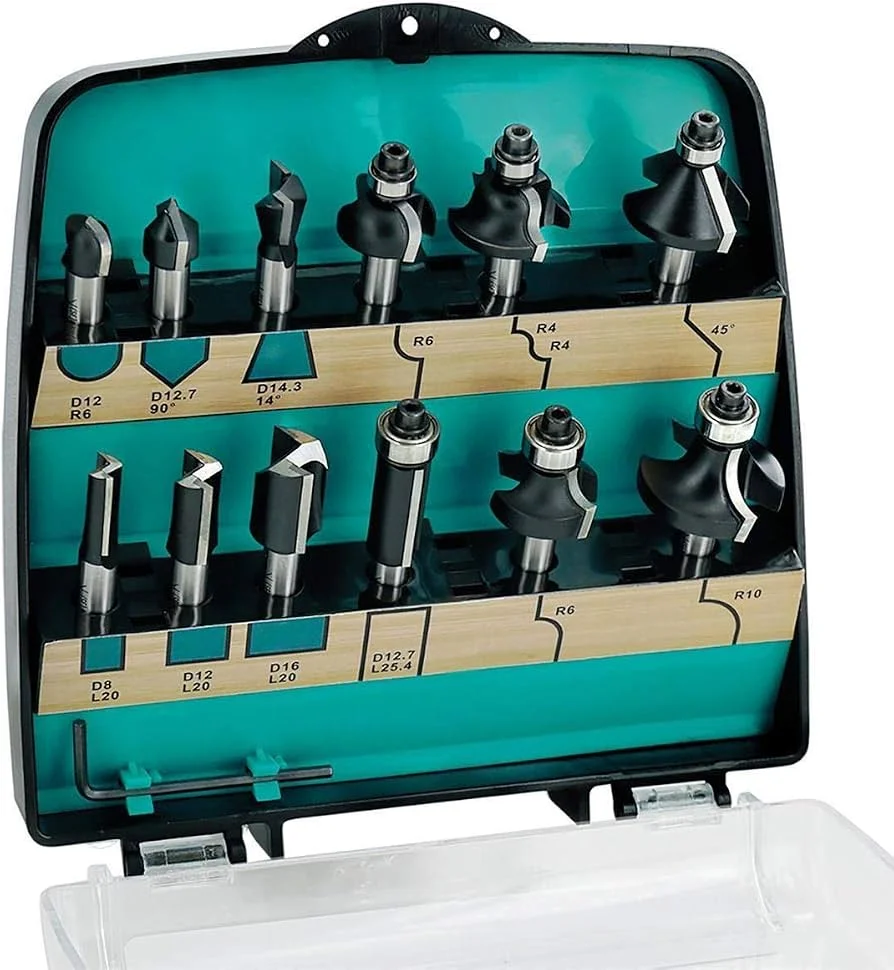
Für holzbearbeitende Schaftfräser kommen im Wesentlichen drei Schneidwerkstoffe zum Einsatz:
- HSS (Hochleistungsschnellarbeitsstahl): Klassischer Werkzeugstahl mit hoher Zähigkeit und extremer Schärfbarkeit. HSS-Fräser erzeugen in weichem Nadelholz wie Fichte oder Kiefer unübertroffen scharfe Schnittflächen. Bei der Bearbeitung von Spanplatten, MDF oder harzreichem Hartholz stumpfen die Schneiden durch die thermische Reibung jedoch binnen weniger Meter Schnittlänge ab.
- HW / HM (Hartmetall): Der absolute Industriestandard für moderne Holzwerkstätten. Hartmetallplättchen aus feinstkörnigem Wolframkarbid und Kobalt werden im Hochvakuum auf den Stahlträgerkörper aufgelötet. HW-Fräser bieten nach DIN EN 847-1 eine extreme Warmhärte bis 900 Grad Celsius und widerstehen zersetzenden Klebstoffen in Furnieren und Multiplexplatten laut Datenblatt mühelos.
- DP (Polykristalliner Diamant): Hochleistungsfräser für industrielle CNC-Serienfertigung. Diamantschneiden bieten die 20- bis 50-fache Standzeit gegenüber Hartmetall, sind jedoch empfindlich gegen Schlagbelastungen durch Äste oder metallische Fremdkörper.
Für die universelle Holzwerkstatt sind hochwertige HW-Fräser die wirtschaftlichste und langlebigste Wahl. Sie meistern Eichenkanteln ebenso souverän wie feuchtigkeitsbeständige Siebdruckplatten.
Schneidengeometrie: Achswinkel und Spandickenbegrenzung
Nicht jeder Fräser schneidet das Holz auf dieselbe Weise. Bei einfachen Nutfräsern stehen die Hartmetallklingen vollkommen parallel zur Rotationsachse. Die Schneide trifft schlagartig über ihre gesamte Länge auf das Werkstück, was hohe Stoßkräfte und Ausrissneigungen an Deckfurnieren erzeugt.
Hochwertige Fräser verfügen laut Datenblatt über einen ziehenden Achswinkel (Schrägungswinkel). Die Schneide schneidet die Holzfasern scherend ab, ähnlich wie ein schräg geführtes Stemmeisen. Je nach Ausrichtung der Schräge wird der Span nach oben (positiver Achswinkel) oder nach unten (negativer Achswinkel) abgeleitet. Für furnierte Plattenwerkstoffe verhindert ein Fräser mit abwärts gerichteter Schneidkraft das unschöne Abplatzen des Deckholzes an der Kantenoberseite.
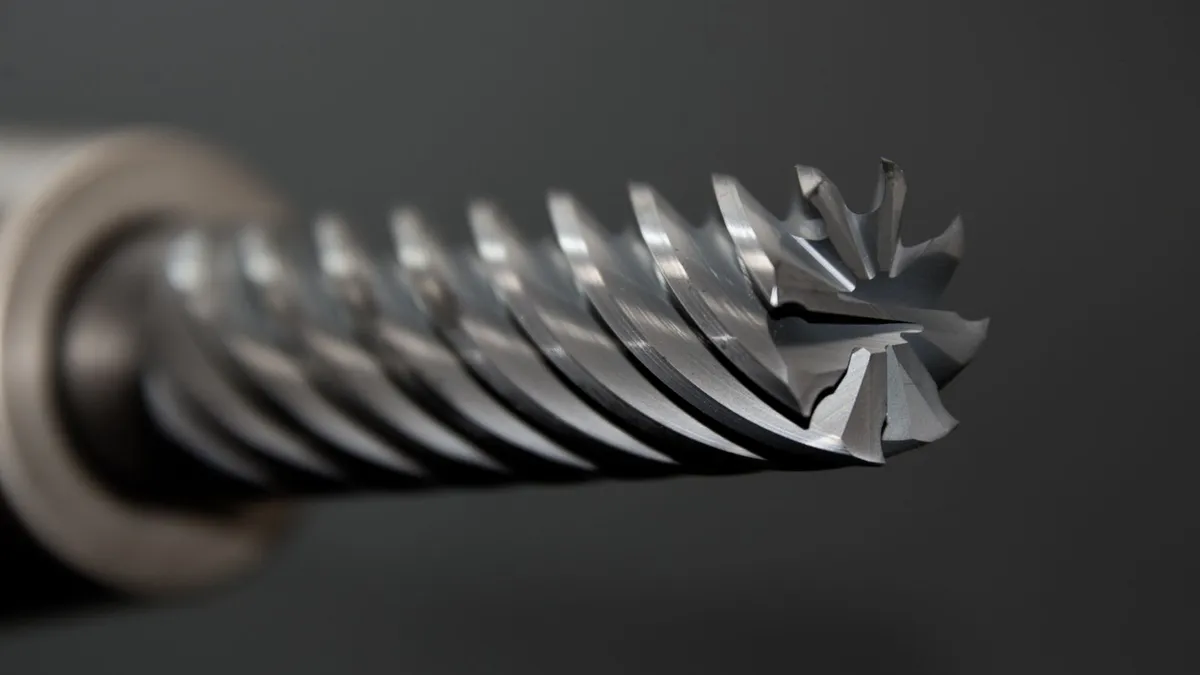
Gemäß DGUV Information und DIN EN 847-1 müssen alle für den Handvorschub zugelassenen Fräswerkzeuge mit dem Kürzel MAN gekennzeichnet sein. Sie besitzen eine integrierte Spandickenbegrenzung: Der Stahlträger vor der Hartmetallschneide ist so geformt, dass der Schneidenüberstand maximal 1,1 Millimeter beträgt. Dadurch wird ein Festkrallen der Schneide im Werkholz und das gefürchtete Rückschlagen des Werkstücks wirksam verhindert.
Feste Schneiden vs. Wendeplattensysteme
Im professionellen Handwerk gewinnen Wendeplattenfräser zunehmend an Bedeutung. Statt fest eingelöteter Schneiden wird hier eine kleine, quadratische oder rechteckige Hartmetallplatte mit Mikroschrauben auf dem Fräskopf montiert.
Der entscheidende Vorteil: Stumpft eine Schneidkante ab, wird die Schraube gelöst und die Platte um 90 oder 180 Grad gedreht. Der Fräser verfügt sofort wieder über eine fabrikneue Schärfe, ohne dass ein teurer Nachschliff beim Schärfdienst erforderlich ist. Zudem bleibt der Fräserdurchmesser stets auf das Hundertstel exakt erhalten, was bei einer leistungsfähigen Oberfräse für Massivholz für passgenaue Schablonenfräsungen unerlässlich ist.
Pflege, Harzentfernung und Einspanntiefe
Verharzte Schneiden erhöhen die Reibung und führen zu schneller Hitzeentwicklung. Fräser sollten daher regelmäßig mit biologischem Harzlöser gereinigt werden. Metallische Drahtbürsten sind tabu, da sie die feine Schneidkante verrunden können. Eine weiche Messingbürste reinigt die Schneiden schonend.
Beim Einsetzen in Spannzangen für Oberfräsen muss die auf dem Schaft eingravierte Lasermarkierung (K-Markierung nach DIN) beachtet werden. Ein zu flach eingespannter Fräser kann sich bei Schwingungen lockern oder abbrechen. Vor jedem Fräsgang ist zudem die Berechnung der Fräser-Drehzahlen unverzichtbar, um die Klingen vor Überhitzung zu schützen.