Die Spannzange ist das unscheinbare, aber sicherheitskritischste Verbindungsglied zwischen der rotierenden Frässpindel und dem Schneidwerkzeug. Da Oberfräsen mit Umfangsgeschwindigkeiten von über 60 m/s rotieren, müssen Fräserschaft und Spannzange absolut spielfrei und kraftschlüssig miteinander verbunden sein. Wer falsche Durchmesser kombiniert oder Fräser nicht korrekt einspannt, riskiert schwere Unfälle und unsaubere Fräsbilder.
Funktionsprinzip der Präzisions-Spannzange
Eine moderne Spannzange für Oberfräsen besteht aus gehärtetem Federstahl mit mehreren Längsschlitzen. Wird die Überwurfmutter angezogen, drückt ihr Innenkonus die Spannzangensegmente gleichmäßig gegen den Konus der Frässpindel. Dadurch verengt sich die Bohrung und umschließt den Fräserschaft vollflächig auf seiner gesamten Einspannlänge.
Billige Spannhülsen besitzen oft nur drei oder vier Schlitze, wodurch der Fräser ungleichmäßig geklemmt wird und ein messbarer Rundlauffehler entsteht. Professionelle Zangen verfügen laut Datenblatt über sechs bis acht Segmente, die eine Rundlaufgenauigkeit von unter 0,02 mm sicherstellen. Dieser exakte Rundlauf verhindert Mikroschwingungen, die beim Fräsen zu welligen Werkstückoberflächen führen.
Zur präzisen Überprüfung des Rundlaufs kann eine Messuhr mit Magnethalter an der Spindelwelle angesetzt werden. Ein Rundlauffehler von mehr als 0,03 mm laut Datenblatt erfordert den sofortigen Austausch der Spannzange, da sonst ungleichmäßige Zahnbelastungen an den Fräserschneiden entstehen. Derartige Schwingungen übertragen sich direkt auf die Kugellager des Motors und führen zu vorzeitigem Lagerspiel.
Schaftdurchmesser im Vergleich nach DIN EN 847: 6, 8 und 12 mm
Im mitteleuropäischen Raum dominieren drei metrische Schaftdurchmesser für Fräswerkzeuge:
- 6 mm Schaft nach DIN EN 847: Sehr leicht und vor allem bei Kantenfräsen und kleineren Werkzeugen zu finden. Bei seitlicher Belastung neigen dünne 6-mm-Schäfte laut Datenblatt jedoch zu elastischen Verbiegungen.
- 8 mm Schaft: Der unangefochtene Standard für handgeführte Oberfräsen in Deutschland, Österreich und der Schweiz laut DIN EN 847. Das Fräserangebot in 8 mm nach DIN EN 847-1 ist riesig, vom einfachen Nutfräser bis zum aufwendigen Konterprofilfräser laut Datenblatt.
- 12 mm Schaft: Der Schwerlast-Standard für leistungsstarke Fräsen ab 1600 W laut Typenschild. Mit einem 12 mm dicken Schaft steigt die Biegesteifigkeit gegenüber 8 mm laut Datenblatt um mehr als das Fünffache. Das ist elementar für tiefe Nuten, Falzköpfe und schwere Frästischarbeiten.
Vorsicht ist bei zölligen Importfräsern geboten: Ein Fräser mit 6,35 mm Schaft (1/4 Zoll) darf laut Bedienungsanleitung keinesfalls in eine 6-mm-Spannzange gespannt werden. Ebenso wenig hält ein 12,7-mm-Schaft (1/2 Zoll) in einer 12-mm-Aufnahme laut Datenblatt.
Richtige Einspanntiefe und die K-Markierung
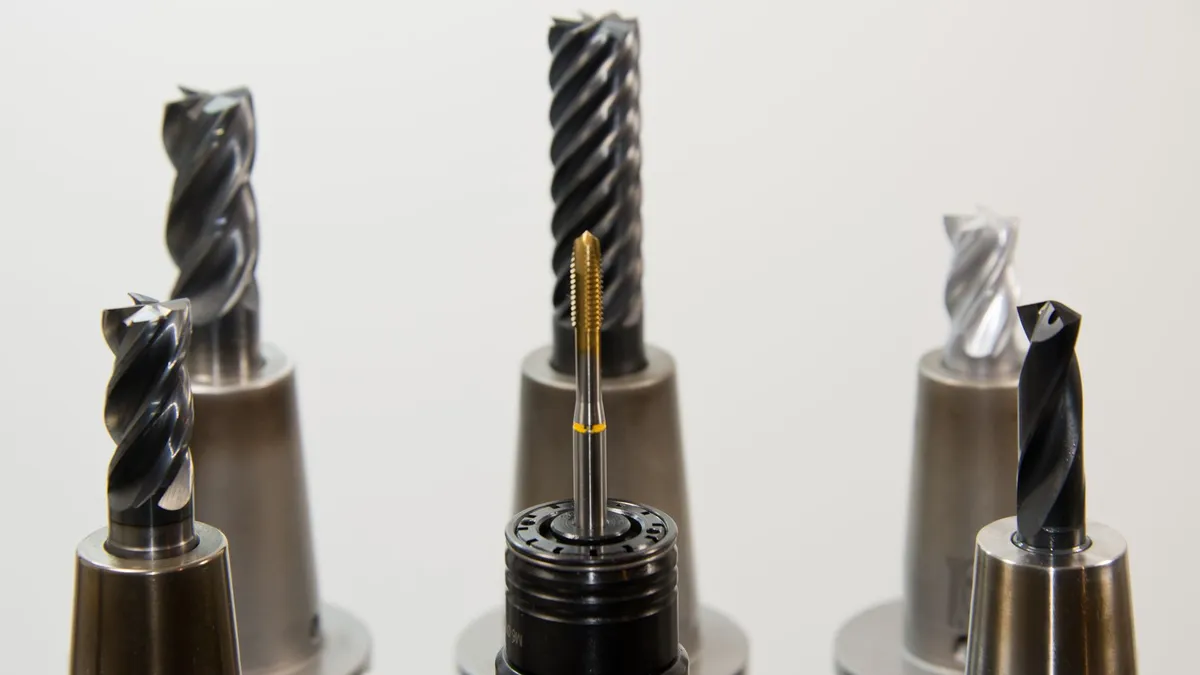
Jeder hochwertige Fräser besitzt laut DIN EN 847 eine eingravierte Lasermarkierung auf dem Schaft, meist in Form eines Pfeils oder eines K-Symbols (K steht für Klemmentiefe). Bis zu dieser Markierung muss der Fräserschaft mindestens in die Spannzange eingeschoben werden.
Wird der Fräser zu weit herausgezogen, um zusätzliche Frästiefe zu erschleichen, vergrößert sich der Hebelarm dramatisch. Die auftretenden Scherkräfte können laut DGUV Information zum plötzlichen Schaftbruch bei 25000 U/min führen. Umgekehrt darf der Fräser aber auch nicht ganz bis zum Schaftende auf den Grund der Spindelbohrung gedrückt werden, da die Spannzange sonst beim Anziehen axial verspannt und klemmt.
Wartung und Reinigung für perfekten Rundlauf
Holzstaub und feine Harzpartikel setzen sich mit der Zeit in den Schlitzen der Spannzange ab. Werden diese Ablagerungen nicht regelmäßig mit Harzlöser entfernt, schließt die Zange ungleichmäßig. Ähnlich wie saubere Filter und gepflegte Absaugung für anhaltenden Luftstrom sorgen, sichert eine saubere Spannzange die Lebensdauer der Motorlager.
Besonders anfällig für Beschädigungen sind die präzise geschliffenen Kegelflächen im Inneren der Antriebsspindel. Gelangt beim Fräserwechsel harziger Schleifstaub zwischen den Spindelkonus und die Spannzange, wird der Schmutz beim Festziehen der Überwurfmutter in den gehärteten Stahl gepresst. Dies erzeugt punktuelle Druckstellen laut Datenblatt, die den exakten Rundlauf dauerhaft ruinieren. Vor jedem Einsetzen empfiehlt sich daher das Ausblasen der Spindelöffnung mit Druckluft oder das Auswischen mit einem fusselfreien Tuch laut Bedienungsanleitung.
Vor dem Einsetzen eines neuen Fräsers empfiehlt sich ein kurzer Wisch mit einem sauberen Lappen durch die Spindelbohrung. So werden Rattermarken vermieden und die mechanischen Sicherheitsregeln in der Werkstatt konsequent eingehalten. Das bildet die Basis für alle fundierten Grundlagen des Fräsens.