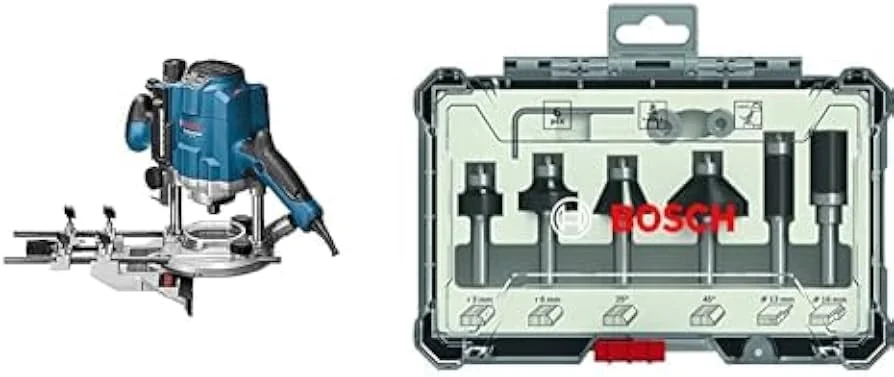
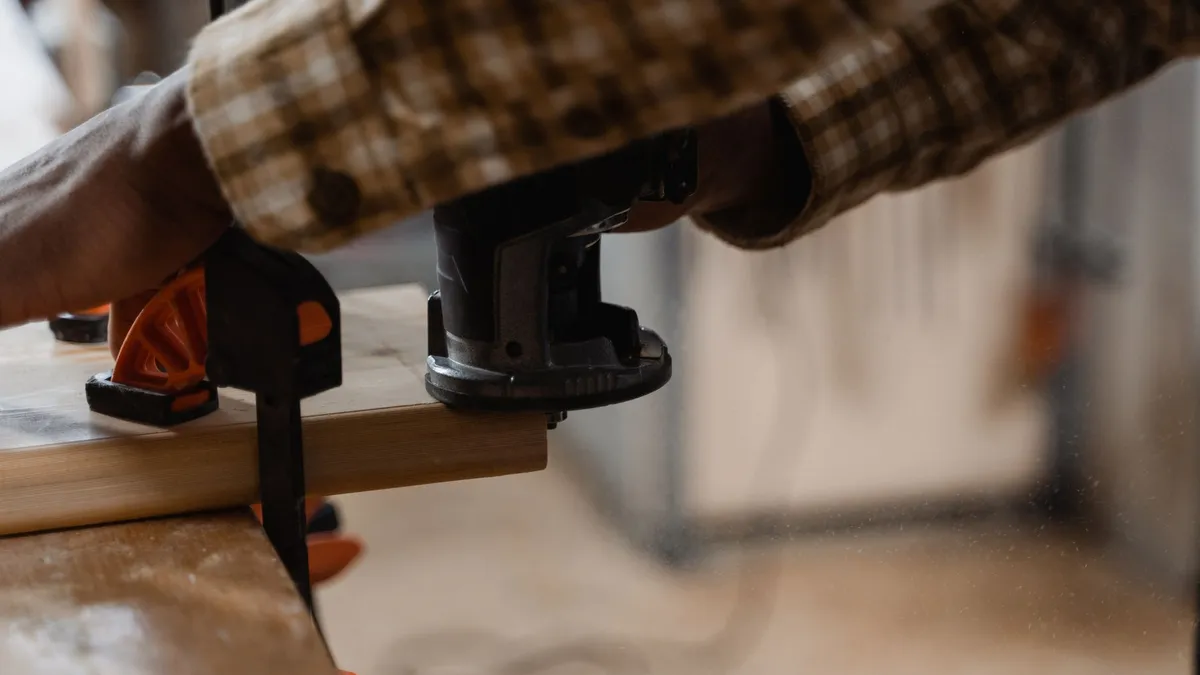
Die Oberfräse ist das vielseitigste Elektrowerkzeug in der modernen Holzwerkstatt, weil sie Nuten, Fälze, Profilkanten, Zinkenverbindungen und Freihandformen mit mikrometergenauer Präzision in Vollholz und Plattenwerkstoffe schneidet. Bei der Auswahl einer geeigneten Maschine entscheiden Motorleistung, Säulenführung, Eintauchtiefe und Zubehörkompatibilität darüber, ob Fräsungen sauber gelingen oder Brandspuren und Rattermarken das Werkstück ruinieren.
Motorleistung und Drehmoment unter Last
Das Kernstück jeder Fräse ist der durchzugsstarke Universalmotor. Für typische Schreinerarbeiten im Möbelbau decken Geräte mit einer Nennaufnahme von 1100 W bis 1400 W laut Typenschild das breiteste Einsatzspektrum ab. Bei Längsnuten in Eiche oder Buche mit 12 mm Fräserdurchmesser nach DIN EN 847-1 sinkt die Drehzahl ohne ausreichende Leistungsreserve laut Datenblatt rapide ab, was zu Hitzestau an den Schneiden führt.
Hochwertige Oberfräsen verfügen laut Datenblatt über eine integrierte Drehzahlregelung mit Sanftanlauf und Tachogenerator. Diese Elektronik hält die Fräskopfdrehzahl zwischen 10000 U/min und 25000 U/min laut Typenschild und Datenblatt konstant, selbst wenn der Fräser auf dichte Jahresringe oder Äste trifft. Für den stationären Frästischeinbau greifen Profis hingegen zu schweren Modellen mit 1800 W bis 2200 W laut Typenschild, um auch Abplattfräser mit Durchmessern über 50 mm sicher anzutreiben.
Vor jedem Fräserwechsel muss der Netzstecker laut DGUV Regel 109-001 zwingend gezogen werden. Die Spindelarretierung mit integrierter Knarre erleichtert das Lösen der Spannmutter mit nur einem Gabelschlüssel laut Datenblatt erheblich. Werden Schaftfräser mit abgenutzten Schneidkanten verwendet, steigen die Vorschubkräfte rasant an, was zu Rattermarken an den Werkstückkanten und zu Überlastungen des Antriebs führt.
Eintauchmechanik, Säulenführung und Frästiefe
Die präzise Tiefeneinstellung unterscheidet professionelle Oberfräsen von ungenauen Billiggeräten. Beim Absenken des Fräskorbs gleitet das Motorgehäuse auf zwei geschliffenen Führungssäulen nach unten. Ist hier minimales Spiel vorhanden, kippt der Fräser bei seitlicher Belastung um Bruchteile eines Millimeters ab, wodurch Bodenflächen von Nuten uneben werden.
Ein dreistufiger Revolveranschlag erlaubt laut Bedienungsanleitung das schrittweise Abtragen von tiefen Nuten in mehreren Durchgängen von je 3 mm bis 5 mm Tiefe. Über eine Feineinstellung mit Rändelrad und Skalenring lässt sich die endgültige Frästiefe laut Datenblatt auf 0,1 mm genau nachjustieren. Der Gesamthub des Fräskorbs liegt bei vielseitigen Holzbauprojekten laut Datenblatt bei 50 mm bis 65 mm.
Führungsanschläge und Zubehörsysteme
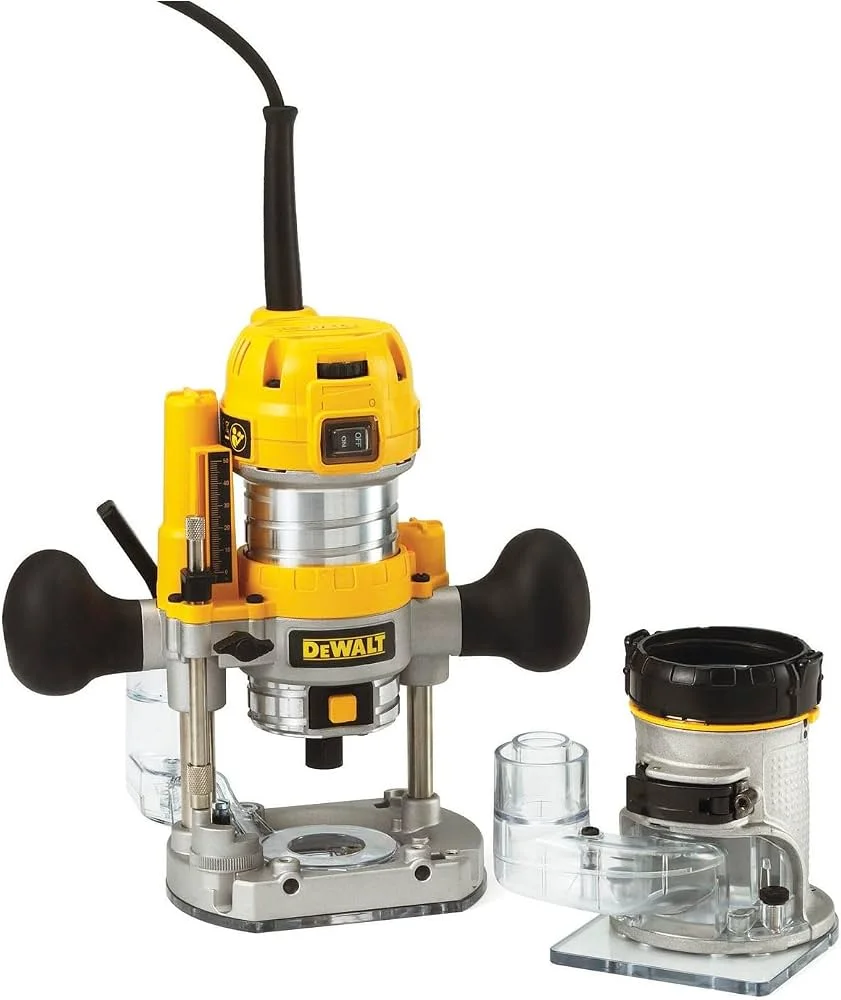
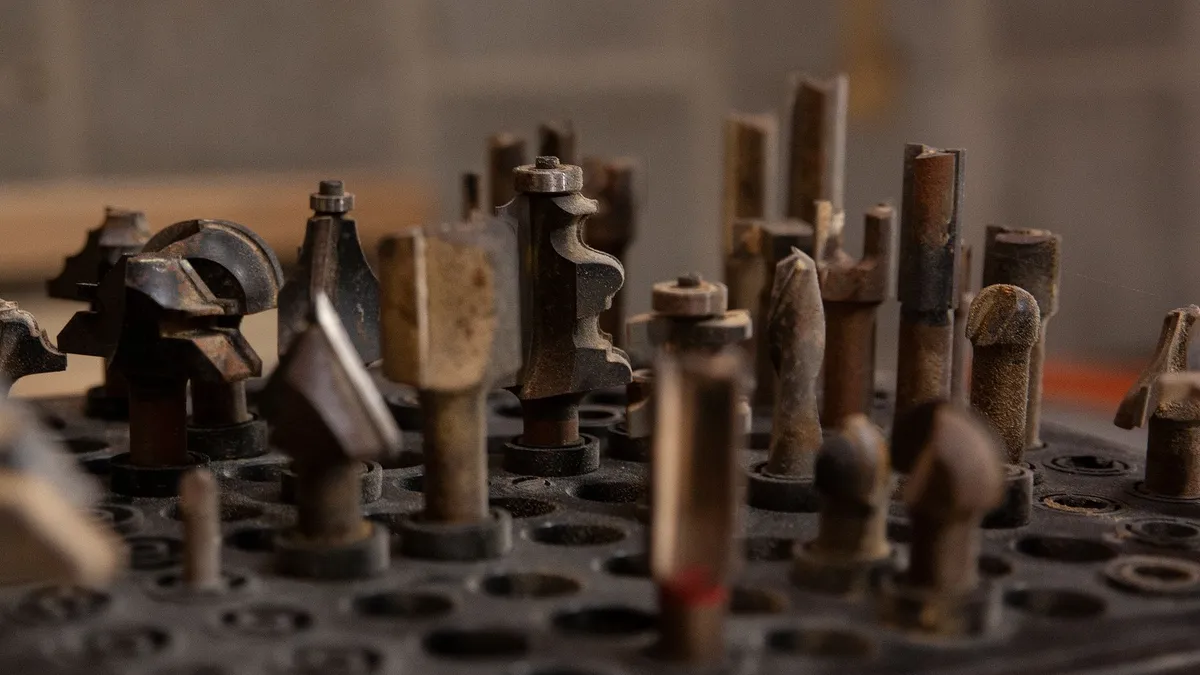
Erst durch passgenaues Zubehör wird die Oberfräse zum universellen Problemlöser für Verbindungen. Der Parallelanschlag führt die Fräse exakt parallel zur Werkstückkante. Hochwertige Anschläge sind mit Feintrieben und beweglichen Kunststoffbacken ausgestattet, damit der Fräskopf bei Einsetzfräsungen nicht kippt.
Für lange, vollkommen gerade Schnitte lässt sich die Oberfräse mittels Führungsadapter auf einer Aluschiene montieren. Ein gut strukturierter Arbeitsablauf verlangt zudem feste Rastpunkte für Kopierhülsen, mit denen Schablonen für Eckverbindungen, Treppenwangen oder Aussparungen im Verhältnis 1:1 abgefahren werden.
Arbeitssicherheit und Spanabsaugung an der Fräse
Rotierende Nutfräser erzeugen feine Späne und lungengängigen Hartholzstaub, der laut DGUV Information umgehend an der Entstehungsstelle erfasst werden muss. An den Absaugstutzen mit 35 mm Außendurchmesser nach DIN EN 60335-2-69 gehört ein leistungsstarker Werkstattsauger, der den transparenten Absaugtrichter staubfrei hält.
Beim Fräsen gilt ausnahmslos das Gegenlaufprinzip laut DGUV Regel 109-001: Die Vorschubrichtung des Werkzeugs muss der Drehrichtung der Schneide entgegengesetzt sein. Im Gleichlauf besteht extreme Rückschlaggefahr, da sich die Schneiden in das Werkholz hineinziehen und die Maschine unkontrolliert aus den Händen reißen können. Für den dauerhaften Werterhalt und optimale Resultate bei systematischen Fräsarbeiten in der Werkstatt sind saubere Werkzeugpflege und scharfe Schneiden unerlässlich.