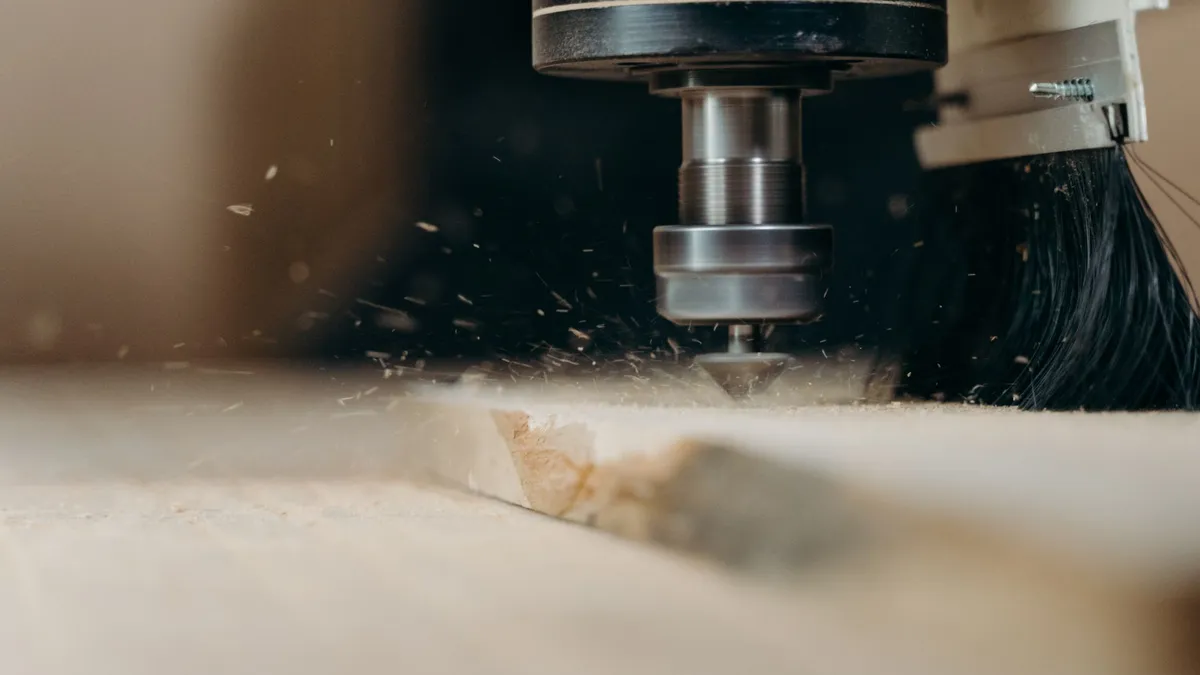
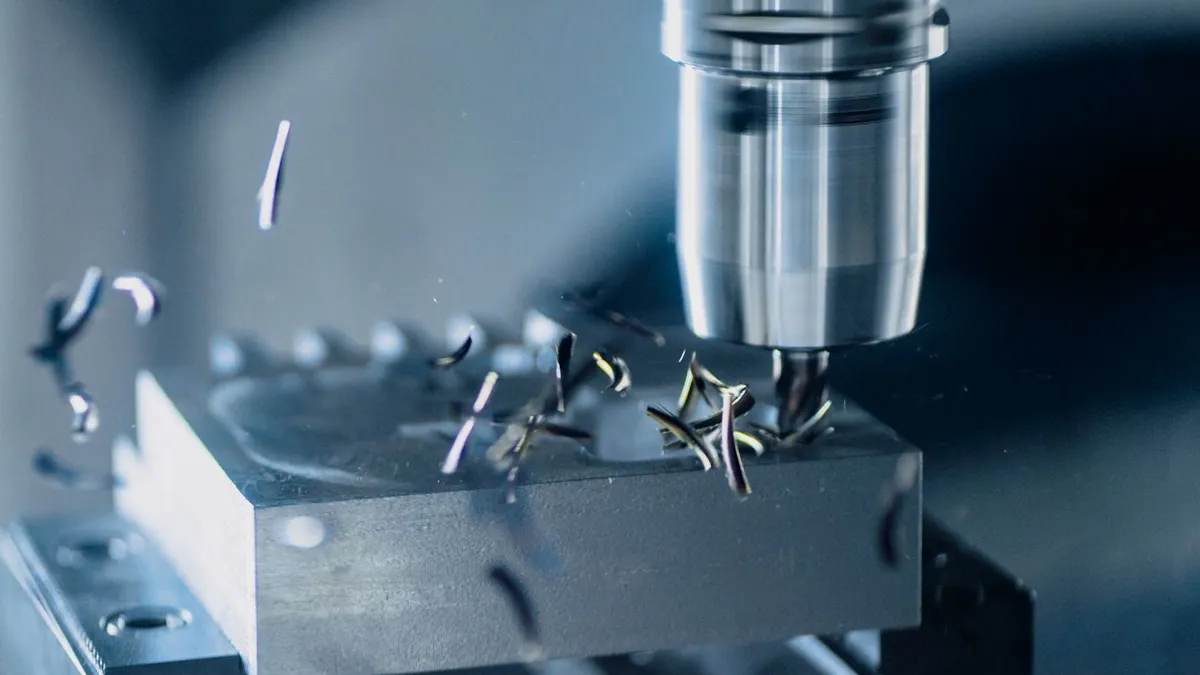
Beim Fräsen von Holz entscheidet die richtige Drehzahl der Frässpindel über den schmalen Grat zwischen spiegelglatter Holzoberfläche und verkohltem Ausschuss. Dreht der Fräser zu langsam, hacken die Schneiden grobe Späne aus dem Werkstück und hinterlassen unschöne Rattermarken. Rotiert er dagegen zu schnell, reiben die Klingen ohne ausreichende Spanabnahme auf den Holzfasern, die Schnittflanke verbrennt schwarz und die teure Hartmetallschneide glüht aus.
Physikalische Grundlagen: Schnittgeschwindigkeit und Durchmesser
Die wichtigste physikalische Kennzahl bei rotierenden Zerspanungswerkzeugen ist nicht die Drehzahl der Spindel allein, sondern die Umfangsgeschwindigkeit (Schnittgeschwindigkeit vc) an der äußersten Schneidenspitze.
Die Schnittgeschwindigkeit errechnet sich nach der verbindlichen Formel:
$$vc = \frac{\pi \cdot d \cdot n}{60000}$$
Hierbei steht $d$ für den Fräserdurchmesser in Millimetern und $n$ für die Spindeldrehzahl in Umdrehungen pro Minute. Für die Zerspanung von Hartholz und Holzwerkstoffen mit Hartmetallschneiden (HW) gilt laut DIN EN 847-1 ein optimaler Schnittgeschwindigkeitsbereich von 40 bis 70 Metern pro Sekunde laut Datenblatt.
Daraus ergibt sich eine fundamentale Regel: Je größer der Durchmesser des Fräskopfes, desto niedriger muss die Spindeldrehzahl eingestellt werden. Während ein 6-mm-Nutfräser bei 24000 U/min eine angenehme Schnittgeschwindigkeit von rund 45 m/s erreicht, würde ein 60-mm-Abplattfräser bei gleicher Drehzahl mit über 75 m/s rotieren, was die zulässigen Fliehkräfte nach DGUV Regel 109-001 gefährlich überschreiten würde.
Richtwerte für typische Werkzeugdurchmesser
Anhand der physikalischen Zusammenhänge ergeben sich für die Praxis folgende Richtwerte, die vor Arbeitsbeginn am Stellrad der Oberfräse gewählt werden sollten:
- Durchmesser 3 mm bis 10 mm: Drehzahlstufe 5 bis 6 (22000 U/min bis 28000 U/min laut Datenblatt). Kleine Fräser benötigen maximale Touren, um eine saubere Schnittgeschwindigkeit zu erzielen.
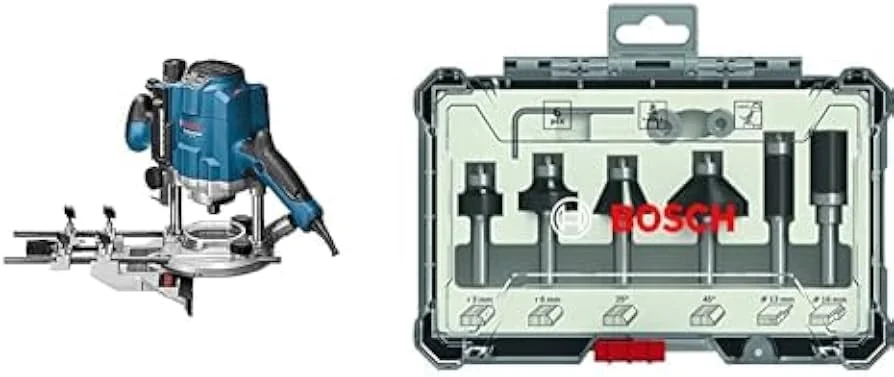
- Durchmesser 12 mm bis 25 mm: Drehzahlstufe 3 bis 4 (16000 U/min bis 20000 U/min laut Datenblatt). Ideal für Standard-Bündigfräser, Fasenfräser und Abrundfräser mittlerer Größe.
- Durchmesser 26 mm bis 38 mm: Drehzahlstufe 2 bis 3 (13000 U/min bis 16000 U/min laut Datenblatt). Typisch für große Abrundfräser mit Anlaufkugellager und Profilfräser.
- Durchmesser ab 40 mm: Drehzahlstufe 1 bis 2 (9000 U/min bis 13000 U/min laut Datenblatt). Zwingend im Frästisch bei reduzierter Drehzahl zu betreiben.
Einfluss von Holzart und Werkstoffdichte
Neben dem Durchmesser bestimmt das zu zerspanende Material die Feinjustierung der Drehzahl:
- Weichholz (Fichte, Kiefer, Tanne): Besitzt lange, elastische Fasern. Hier ist eine höhere Schnittgeschwindigkeit und ein zügiger Vorschub ratsam, damit die Fasern sauber abgeschert und nicht bloß umgebogen werden.
- Hartholz (Eiche, Buche, Esche): Sehr dicht und thermisch empfindlich. Die Drehzahl sollte um etwa 10 Prozent gesenkt werden laut Schreinerratgeber. Zügiger Vorschub verhindert Stauhitze.
- MDF und Multiplex: Enthalten abrasive Kunstharzleime. Die Drehzahl sollte moderat gewählt werden, um ein vorzeitiges Abstumpfen der Klingen durch Hitzestau zu verhindern.
Das Zusammenspiel von Drehzahl und Handvorschub
Eine perfekte Fräskante entsteht erst im harmonischen Miteinander von Drehzahl und Vorschubgeschwindigkeit. Rattermarken im Holz deuten auf einen zu schnellen Vorschub bei zu geringer Drehzahl hin: Der Fräser hat pro Umdrehung zu viel Material abzutragen, wodurch die Spandicke zu groß wird.
Brandspuren hingegen sind das klassische Zeichen für “Zaudern”: Der Bediener schiebt die Maschine zu zögerlich vor, die Schneiden schaben wiederholt über dieselbe Stelle und die kinetische Energie wird in pure Reibungshitze umgewandelt. Mit modernen Oberfräsen mit Regelelektronik bleibt die Drehzahl auch unter Belastung stabil. Für stationäre Großfräser bietet ein stationärer Frästisch für die Werkstatt maximale Schnittsicherheit. Die richtige Schneidengeometrie findet sich bei hochwertigen Fräsern für Holz.