Die wirksame Späne- und Staubabsaugung in der Holzwerkstatt entscheidet über saubere Schnittkanten, freie Sicht auf den Anriss und den Schutz der Atemwege vor alveolengängigem Holzstaub. Um Maschinen sachgerecht abzusaugen, müssen Unterdruck und Volumenstrom exakt aufeinander und auf das jeweilige Werkzeug abgestimmt werden.
Der fundamentale Unterschied zwischen Unterdruck und Volumenstrom
Unterdruck und Volumenstrom sind zwei physikalisch gegenläufige Kennwerte jedes lufttechnischen Systems in der Holzbearbeitung. Eine fundierte Bewertung der Saugleistung in der Holzwerkstatt erfordert stets die getrennte Betrachtung beider Messgrößen, da kein Absaugsystem beide Werte gleichzeitig maximieren kann.
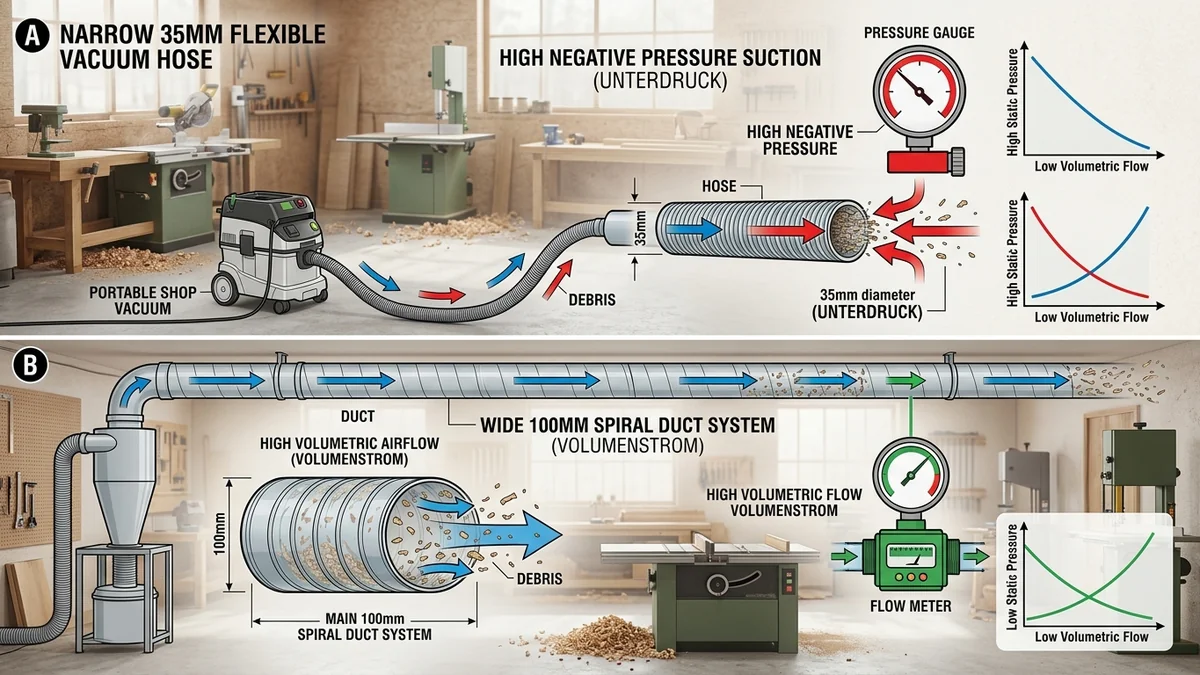
Der Unterdruck beschreibt die statische Druckdifferenz zwischen dem Inneren des Leitungssystems und dem atmosphärischen Umgebungsdruck. Der Volumenstrom hingegen beziffert das reine Luftvolumen, das die Absauganlage pro Zeiteinheit durch den Leitungsquerschnitt befördert. Während der Unterdruck die Überwindung hoher Reibungswiderstände in engen Kanälen erzwingt, sorgt der Volumenstrom für die nötige Luftmasse zum Weitertransport grober Holzspäne.
Unterdruck: Definition, Messung in Pascal und Wirkungsweise
Der Unterdruck wird messtechnisch in Pascal (Pa) oder Millibar (mbar) erfasst, wobei laut DIN Norm genau 100 Pa einem Millibar entsprechen. Dieser Differenzdruck zieht die Umgebungsluft durch den Arbeitsbereich und überwindet den Reibungswiderstand, der in langen Schläuchen und schmalen Maschinenkanälen entsteht.
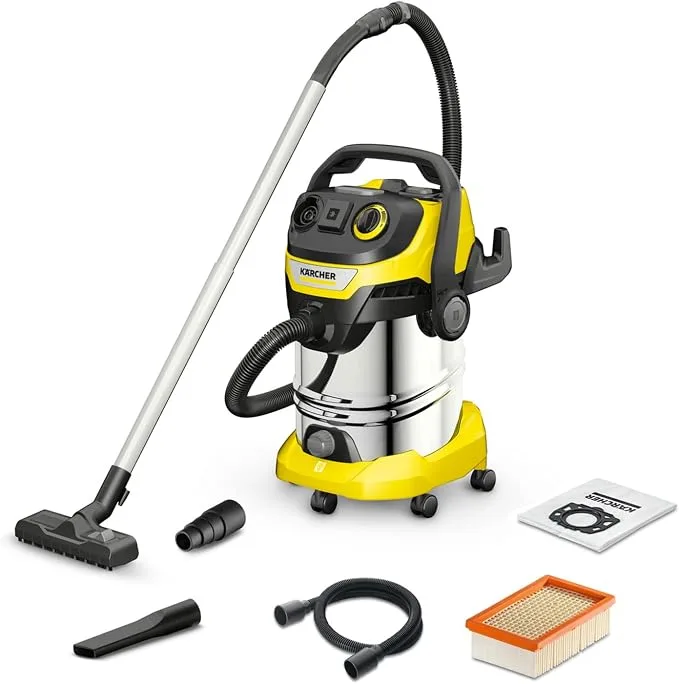
Kompakte Werkstattsauger arbeiten mit hochtourigen Turbinen, die laut Typenschild Drehzahlen von über 20000 U/min erreichen. Diese Saugturbinen erzeugen laut Datenblatt des Herstellers typischerweise Unterdruckwerte zwischen 20000 Pa und 25000 Pa an einem Saugschlauch mit 35 mm Innendurchmesser. Ohne diesen hohen Unterdruck würde der Luftstrom an engen Werkzeugstutzen mit Durchmessern zwischen 27 mm und 36 mm laut technischem Datenblatt sofort abreißen.
Volumenstrom: Definition, Messung in m³/h und Spanförderung
Der Volumenstrom wird in Kubikmetern pro Stunde (m³/h) gemessen und definiert das bewegte Luftvolumen. In der holzverarbeitenden Praxis bestimmt dieser Wert, ob Späne im Rohr in der Schwebe gehalten und sicher zur Filteranlage transportiert werden.
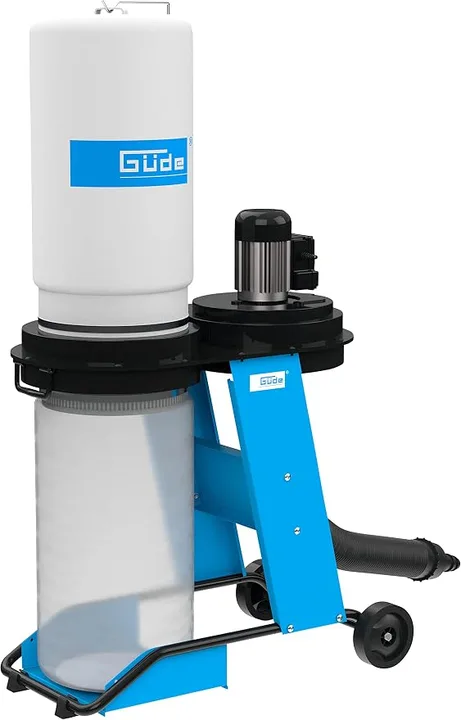
Laut der Berufsgenossenschaft Holz und Metall gemäß DGUV Regel 109-001 muss in Absaugleitungen für trockene Holzspäne eine Mindestluftgeschwindigkeit von 20 m/s eingehalten werden. Um diese Transportgeschwindigkeit in einem Rohrsystem mit 100 mm Innendurchmesser zu garantieren, ist laut Datenblatt ein Mindestvolumenstrom von exakt 565 m³/h erforderlich. Große Späneabsauganlagen mit Radialventilatoren bewegen laut Datenblatt zwischen 800 m³/h und 2500 m³/h, bauen dabei jedoch selten mehr als 1500 Pa bis 2500 Pa Unterdruck auf.
Maschinenprofile im Vergleich: Welches System benötigt welche Kennzahl?
Holzbearbeitungsmaschinen stellen konstruktionsbedingt grundverschiedene Anforderungen an die lufttechnische Auslegung der Absauganlage. Die Einteilung richtet sich nach dem anfallenden Spanvolumen, der Spanmasse und dem Durchmesser der werkseitigen Absaugstutzen.
Die folgende Übersicht fasst die typischen Auslegungswerte für gängige Werkstattmaschinen zusammen:
| Maschinentyp | Typischer Stutzen | Erforderlicher Unterdruck | Erforderlicher Volumenstrom | Empfohlenes Absaugsystem |
|---|---|---|---|---|
| Exzenterschleifer | 27 bis 32 mm | 20000 bis 25000 Pa laut Datenblatt | 120 bis 180 m³/h laut Typenschild | Werkstattsauger mit Filterklasse M |
| Oberfräse / Kantenfräse | 35 bis 36 mm | 18000 bis 24000 Pa laut Datenblatt | 150 bis 220 m³/h laut Typenschild | Werkstattsauger mit Einschaltautomatik |
| Tauchsäge mit Schiene | 35 bis 38 mm | 18000 bis 22000 Pa laut Datenblatt | 160 bis 240 m³/h laut Typenschild | Werkstattsauger oder Entstauber |
| Tischkreissäge (Gehäuse) | 100 mm | 1000 bis 2000 Pa laut Datenblatt | 800 bis 1150 m³/h laut Datenblatt | Stationäre Späneabsauganlage |
| Dicken- und Abrichthobel | 100 bis 120 mm | 1200 bis 2200 Pa laut Datenblatt | 1000 bis 1400 m³/h laut Datenblatt | Stationäre Absauganlage mit Faltenfilter |
Stationäre Maschinen mit hohem Spanaufkommen
Dickenhobelmaschinen, Abrichten, Tischfräsen und Formatkreissägen produzieren innerhalb weniger Arbeitssekunden erhebliche Mengen massiver Späne. Ein Dickenhobel mit 300 mm Hobelbreite erzeugt laut Bedienungsanleitung bei einem einzigen Arbeitsgang mehrere Liter voluminöse Hobelspäne.
Für diesen massiven Materialabtransport reicht ein Werkstattsauger mit geringem Luftvolumen keinesfalls aus. Stationäre Holzbearbeitungsmaschinen benötigen eine Späneabsauganlage für Stationärmaschinen, die laut Typenschild über Schläuche mit mindestens 100 mm Durchmesser angeschlossen wird. Der vergleichsweise geringe Unterdruck dieser Großgebläse reicht völlig aus, weil der weite Leitungsquerschnitt dem Luftstrom kaum Reibungswiderstand entgegensetzt.
Handgeführte Elektrowerkzeuge mit feinem Staub
Handgeführte Maschinen wie Exzenterschleifer, Schwingschleifer, Oberfräsen und Tauchsägen erzeugen feine bis mikroskopische Schleif- und Sägestäube. Die Absaugkanäle an diesen Geräten weisen laut Datenblatt der Werkzeughersteller enge Stutzendurchmesser zwischen 27 mm und 36 mm auf.
An diesen engen Absaugkanälen entsteht ein hoher Strömungswiderstand, den nur ein spezialisierter Werkstattsauger für Handwerkzeuge mit starker Unterdruckreserve überwinden kann. Eine Späneabsauganlage mit 100 mm Rohranschluss würde an einem 35 mm Werkzeugstutzen laut Datenblatt fast vollständig abgewürgt, da ihr Radiallüfter gegen den hohen Verengungswiderstand keinen Unterdruck aufbauen kann.
Typische Planungsfehler und Strömungsverluste in der Praxis
In vielen Heimwerkstätten führt der Versuch, die gesamte Werkstatt mit einem einzigen Universalsauger zu betreiben, zu gravierenden Absaugproblemen. Zwei fundamentale Planungsfehler treten in der Praxis immer wieder auf.
Der erste Planungsfehler besteht in der starken Querschnittsreduzierung einer Späneabsauganlage. Wird der 100 mm Schlauch einer Absauganlage laut Datenblatt per Adapter auf einen 35 mm Stutzen verengt, bricht der Volumenstrom durch den quadratisch ansteigenden Reibungswiderstand fast vollständig zusammen. Das Gebläse läuft im Leerlauf, während am Werkzeug praktisch kein Staub mehr abgesaugt wird.
Der zweite Planungsfehler ist der Anschluss eines Werkstattsaugers an eine Hobelmaschine. Zwar liefert der Werkstattsauger über 20000 Pa Unterdruck laut Datenblatt, sein begrenzter Volumenstrom von rund 200 m³/h laut Typenschild reicht jedoch nicht aus, um das Spänevolumen im 100 mm Gehäuse in Bewegung zu halten. Die schweren Hobelspäne stauen sich im Spanraum der Maschine und blockieren die Messerwelle innerhalb kürzester Zeit.
Um Strömungsverluste in Rohrsystemen zu minimieren, müssen Schlauchleitungen so kurz wie möglich gehalten werden. Ein flexibler Spiralschlauch mit 100 mm Durchmesser verursacht laut Datenblatt der Hersteller einen rund dreifach höheren Strömungswiderstand als ein glattes Wickelfalzrohr gleichen Durchmessers. Absperrschieber an ungenutzten Abzweigen sind unverzichtbar, um den verfügbaren Volumenstrom auf die gerade aktive Maschine zu bündeln und die geforderte Mindestgeschwindigkeit von 20 m/s laut DGUV Regel 109-001 sicherzustellen.
Fazit zur Auslegung von Absaugsystemen in der Werkstatt
Eine staubfreie und sichere Werkstatt lässt sich nur durch eine klare Funktionsteilung realisieren. Handgeführte Werkzeuge mit feinem Staub erfordern den hohen Unterdruck eines kompakten Werkstattsaugers an flexiblen Schläuchen. Stationäre Hobel- und Sägemaschinen verlangen zwingend den hohen Volumenstrom einer Späneabsauganlage an Rohren mit laut Datenblatt mindestens 100 mm Querschnitt. Wer beide Systeme gezielt nach ihren physikalischen Stärken einsetzt, schützt die eigene Gesundheit und hält die Werkstatt dauerhaft frei von Ablagerungen.