Das Fräsen von Nuten gehört zu den absoluten Grundfertigkeiten jedes Tischlers und Möbelbauers. Ob für stabile Rückwände in Schränken, eingenutete Schubladenböden, klassische Feder-Nut-Verbindungen im Dielenbereich oder eingelassene Alu-Profilschienen: Eine exakt gefräste Nut zeichnet sich durch vollkommen parallele Flanken, einen ebenen Grund und gratfreie Kanten aus. Doch wer ohne System an die Fräse herangeht, riskiert wellige Verläufe, Brandspuren und splitternde Enden.
Durchgehende vs. verdeckte Nuten (Einsetzfräsen)
In der Holzverbindungstechnik unterscheidet man grundlegend zwei Nutarten:
- Durchgehende Nuten: Die Nut verläuft von einer Werkstückkante komplett durch bis zur gegenüberliegenden Kante. Typisches Beispiel sind Einschubnuten für Schubladenböden. Das Fräsen ist unkompliziert, da die Fräse außerhalb des Werkstücks gestartet und über das Ende hinausgeschoben werden kann.
- Verdeckte (eingesetzte) Nuten: Die Nut beginnt und endet innerhalb der Holzfläche, ohne die Außenkanten zu durchbrechen. Dies ist bei sichtbaren Schrankseiten Standard, damit die Rückwandnut an den Frontkanten unsichtbar bleibt. Hierfür verlangt die Arbeit das Eintauchen der laufenden Spindel bei exakt markierten Start- und Stopp-Punkten.
Für verdeckte Nuten werden mechanische Anschlagklötze mit Schraubzwingen auf die Führungsschiene gespannt. Der Fräskorb schlägt am Anfang und Ende mechanisch an, sodass alle Korpusseiten exakt identische Nutlängen aufweisen.
Schrittweise Tiefenzustellung gegen Werkzeugbruch
Massivholz leistet rotierenden Werkzeugen erheblichen Widerstand. Wer versucht, eine 12 Millimeter tiefe Nut in robuster Buche oder Eiche in einem einzigen Durchgang zu fräsen, überlastet Werkzeug und Maschine. Durch den gewaltigen Spanandrang verstopfen die Schneidenräume, die Drehzahl bricht ein, und der Fräser beginnt im Schnittkanal zu glühen.
Die fachgerechte Ausführung verlangt das Fräsen in mehreren Etappen:
- Erster Durchgang: Frästiefe auf 3 bis 4 Millimeter einstellen. Der Fräser trägt die oberste Faserschicht mühelos ab, und die Absaugung erfasst alle Späne.
- Zweiter Durchgang: Den Tiefenanschlag um weitere 4 Millimeter absenken.
- Dritter Durchgang: Auf das endgültige Sollmaß zustellen (z.B. 12 Millimeter laut Datenblatt) und die Nut mit zügigem Vorschub sauber ausräumen.
Durch dieses Verfahren bleiben die Schnittkräfte gering, die Maschine lässt sich sicher kontrollieren und die Schnittflanken bleiben absolut frei von Brandstellen.
Führungsmethoden: Parallelanschlag und Schiene
Für kantennahe Nuten bis etwa 150 Millimeter Abstand ist der werkseigene Parallelanschlag der Oberfräse das schnellste Hilfsmittel. Wichtig dabei: Der Anschlag muss mit beiden Führungsstangen vollkommen parallel zur Grundplatte festgeklemmt werden. Beim Vorschub muss der Anwender leichten Druck nach vorn und gleichzeitig seitlich gegen die Führungskante ausüben. Zieht man die Maschine unbeabsichtigt von der Kante weg, verzieht sich die Nut sofort.
Für Nuten, die weit in der Plattenfläche liegen, ist eine Oberfräse mit Führungsschiene die unübertroffene Lösung. Die Schiene wird mit Zwingen rutschfest aufgespannt, während der Adapter die Fräse ohne jedes seitliche Spiel führt.
Ausrisse an den Nutenden verhindern
Beim Austritt des Fräsers aus der Kante splittert das Längsholz gern aus, da die Schneide die äußere Faser nach außen wegdrückt. Dieses Problem lässt sich mit zwei simplen Tricks lösen:
- Opferholz vorspannen: Ein Reststück desselben Holzes wird bündig an das Austrittsende gespannt. Der Fräser tritt aus dem Werkstück aus und schneidet in das Opferholz ein, wodurch die Werkstückkante vollkommen intakt bleibt.
- Vorritzen im Gegenlauf: Man fräst an beiden Kantenenden zunächst nur wenige Millimeter tief ein, bevor die eigentliche Nut von vorn nach hinten durchgefräst wird.
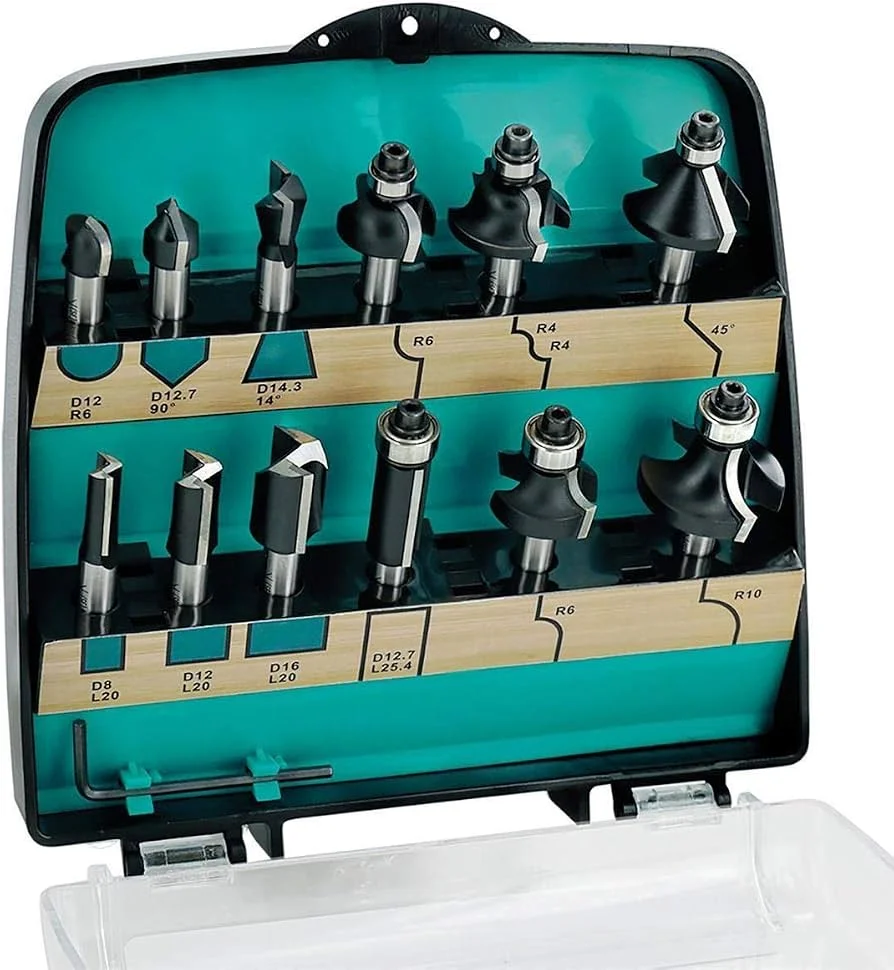
Mit ausgewählten Nutfräsern mit Grundschneide und dem korrekten Einstellen der Oberfräse gelingen Nuten in Perfektion.