Bohrarbeiten gehören in der Holzwerkstatt zu den am häufigsten ausgeführten Arbeitsschritten. Ob Dübellöcher für Rahmenverbindungen, Topfbandbohrungen für Schranktüren oder tiefe Durchgangsbohrungen für Gewindestangen: Die Qualität einer Bohrung bestimmt die Passgenauigkeit und Stabilität der gesamten Konstruktion laut DIN 7487. Ausgerissene Bohrlochränder, verlaufene Bohrer oder unrunde Löcher schwächen Leimverbindungen und beeinträchtigen das Erscheinungsbild.
Holz verhält sich beim Bohren grundlegend anders als Metall oder Kunststoff. Als inhomogener Werkstoff mit harten Jahresringen und weichem Frühholz neigt Holz dazu, den Bohrer entlang der Faser abzulenken. Nur Bohrer mit ausgeprägter Zentrierspitze und scharfen Vorschneidern garantieren saubere, maßhaltige Bohrungen laut DIN 7487. Zusammen mit einer durchdachten Werkstattplanung und passenden Spannmitteln gelingen exakte Bohrungen in Serie.
1. Bohrertypen für die Holzbearbeitung
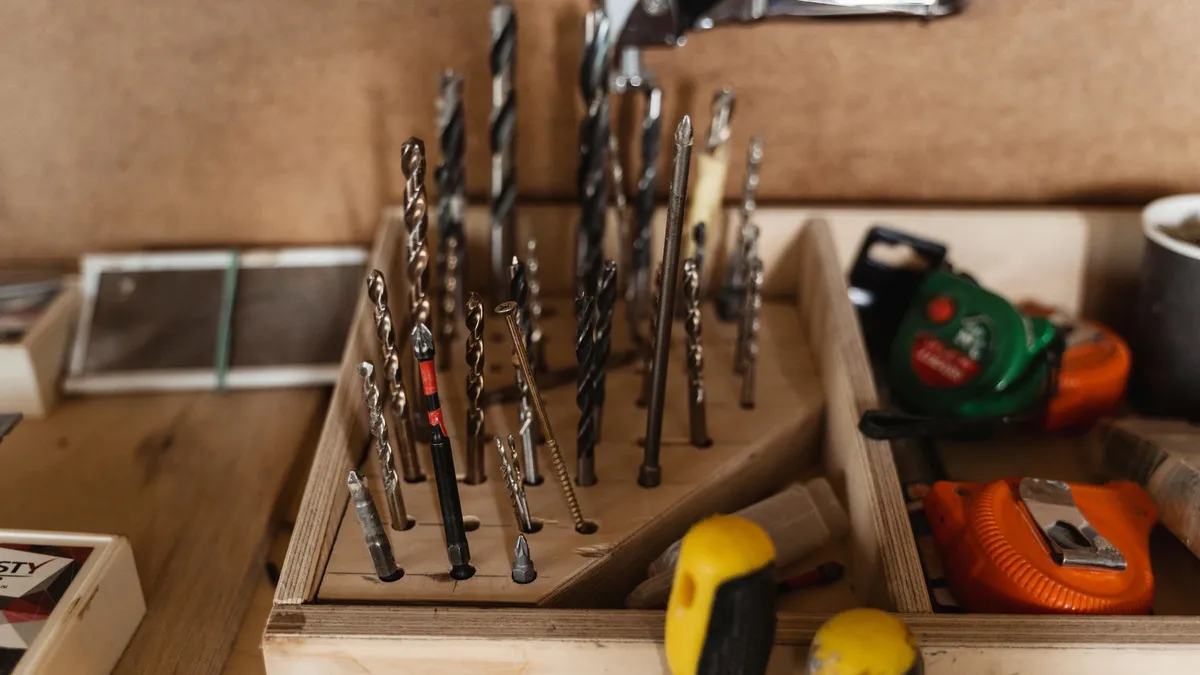
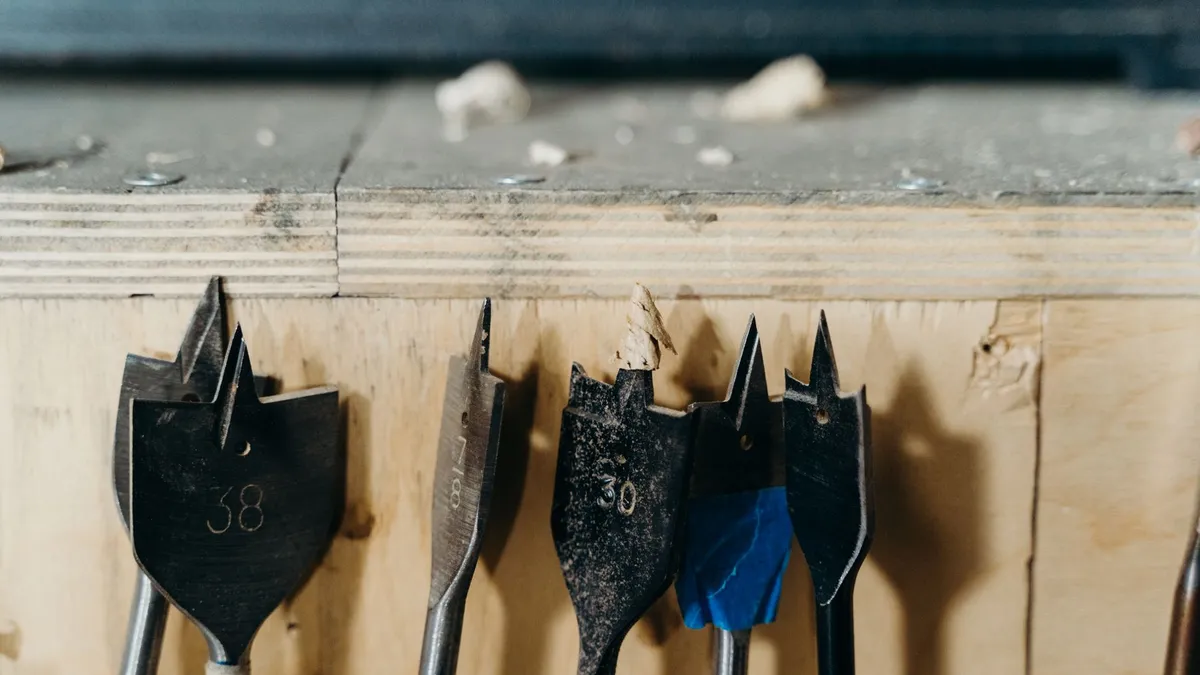
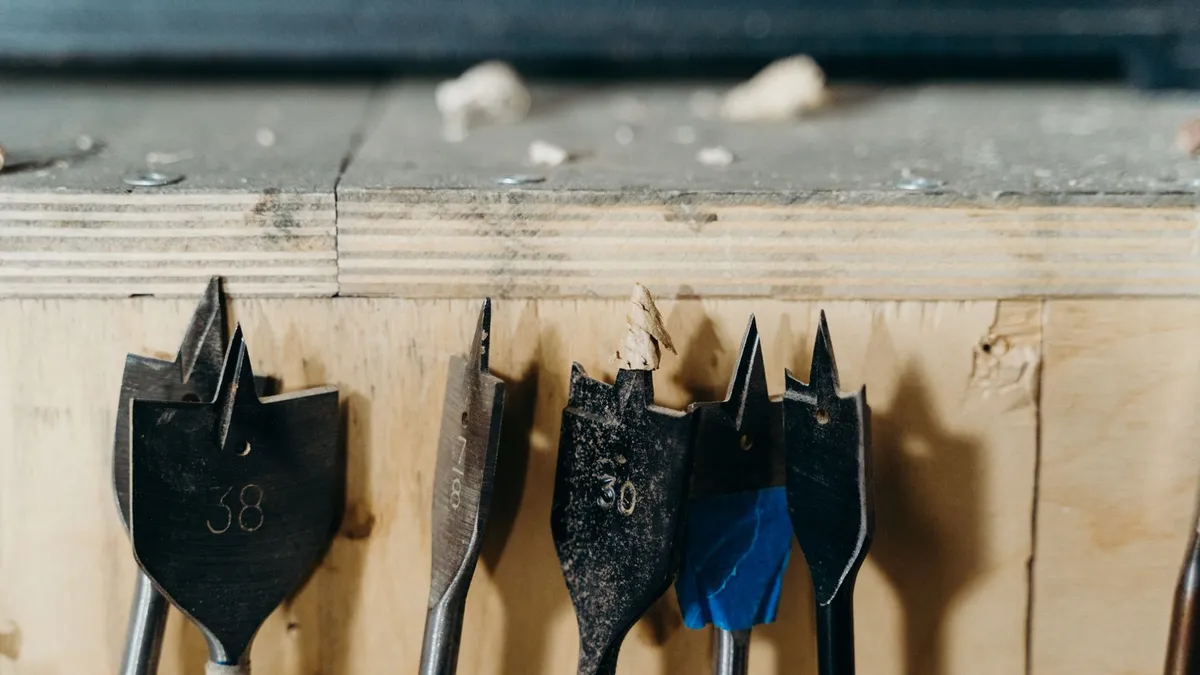
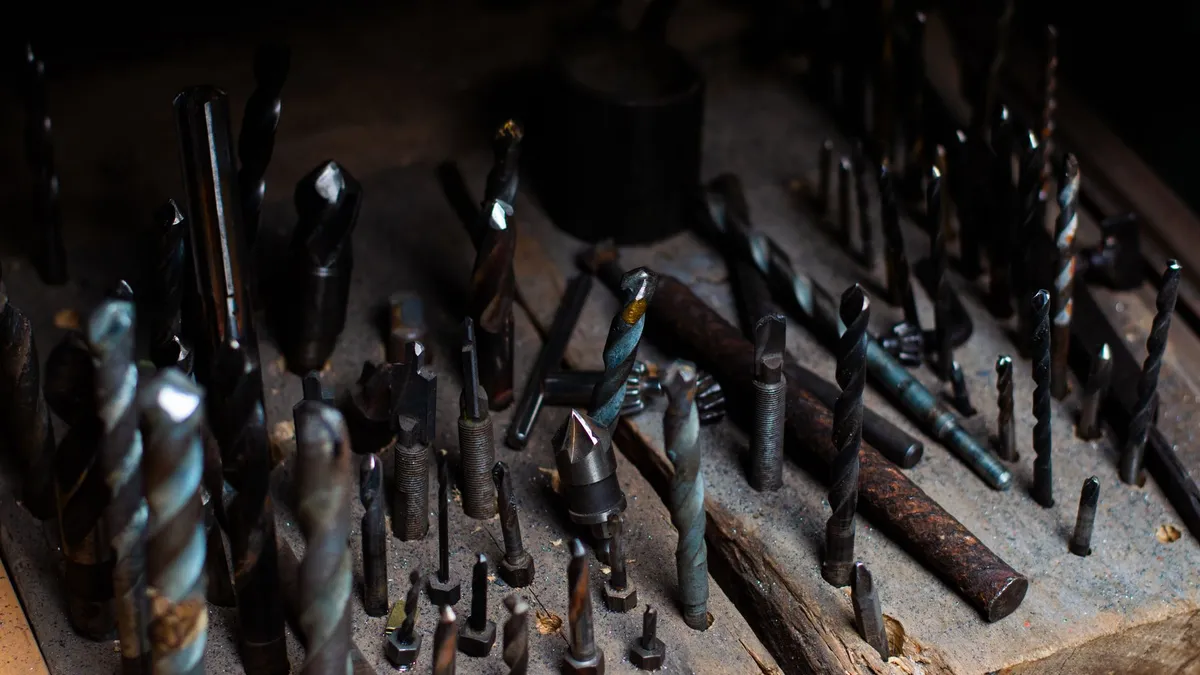
Für unterschiedliche Lochdurchmesser und Tiefen stehen spezialisierte Bohrertypen zur Verfügung laut DIN 7487:
- Holzspiralbohrer (Brad Point): Die Zentrierspitze verhindert das Verrutschen beim Ansetzen. Zwei außenliegende Vorschneider trennen die Holzfasern kreisförmig durch, bevor die Hauptschneiden den Kern zerspanen laut Datenblatt.
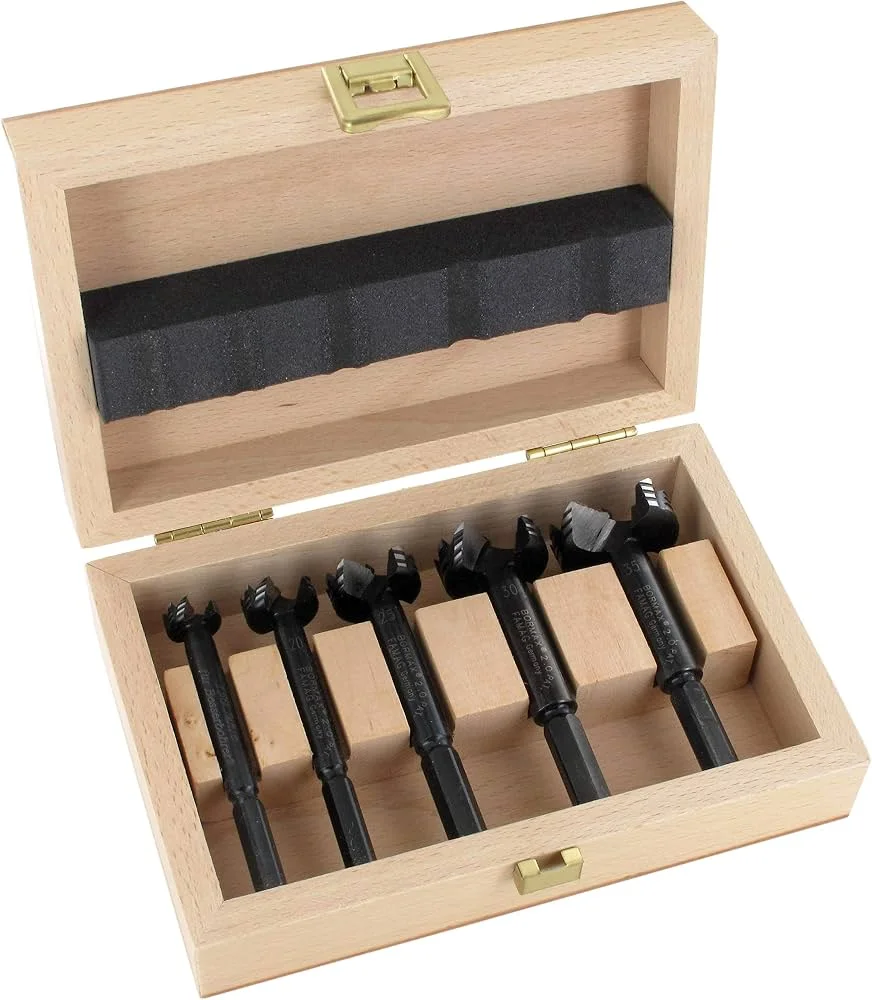
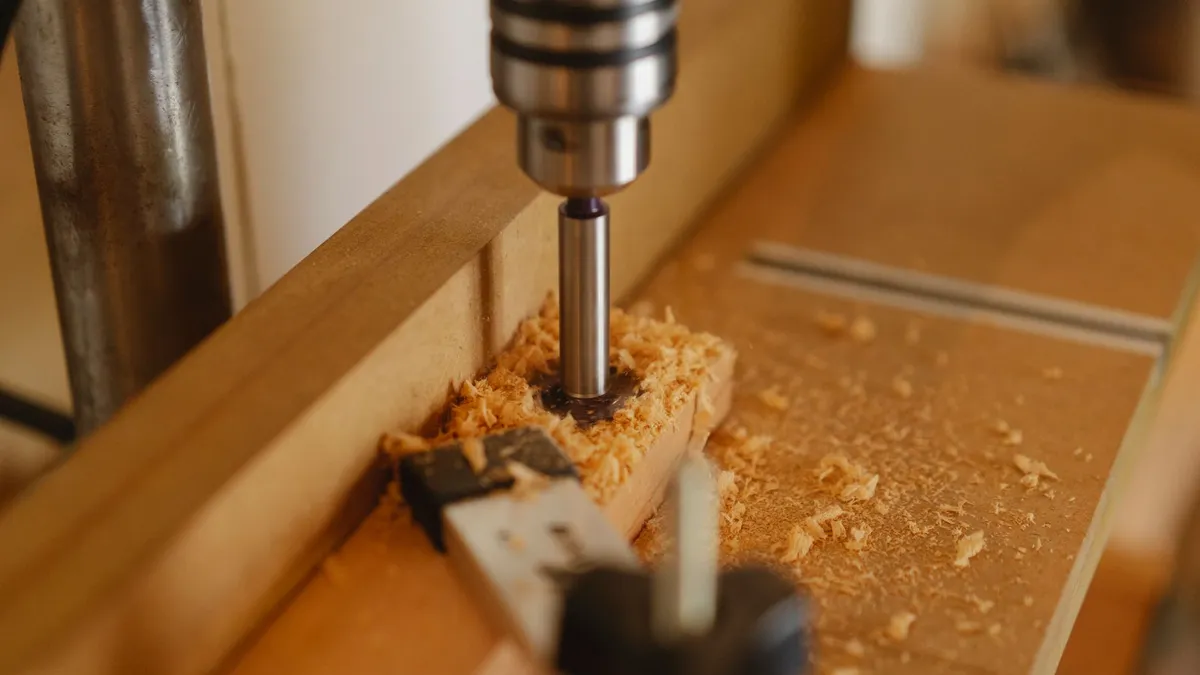
- Forstnerbohrer: Er erzeugt kreisrunde Bohrungen mit vollkommen ebenem Grund. Unverzichtbar für das Einlassen von Topfbändern im Möbelbau laut Bedienungsanleitung.
- Schlangenbohrer: Mit eingängiger Wendel und selbsteinziehender Gewindespitze transportieren sie Späne auch aus tiefen Balkenbohrungen von über 300 Millimetern Tiefe mühelos ab laut Datenblatt.
2. Maschinen: Freihand vs. Stationäre Tischbohrmaschine
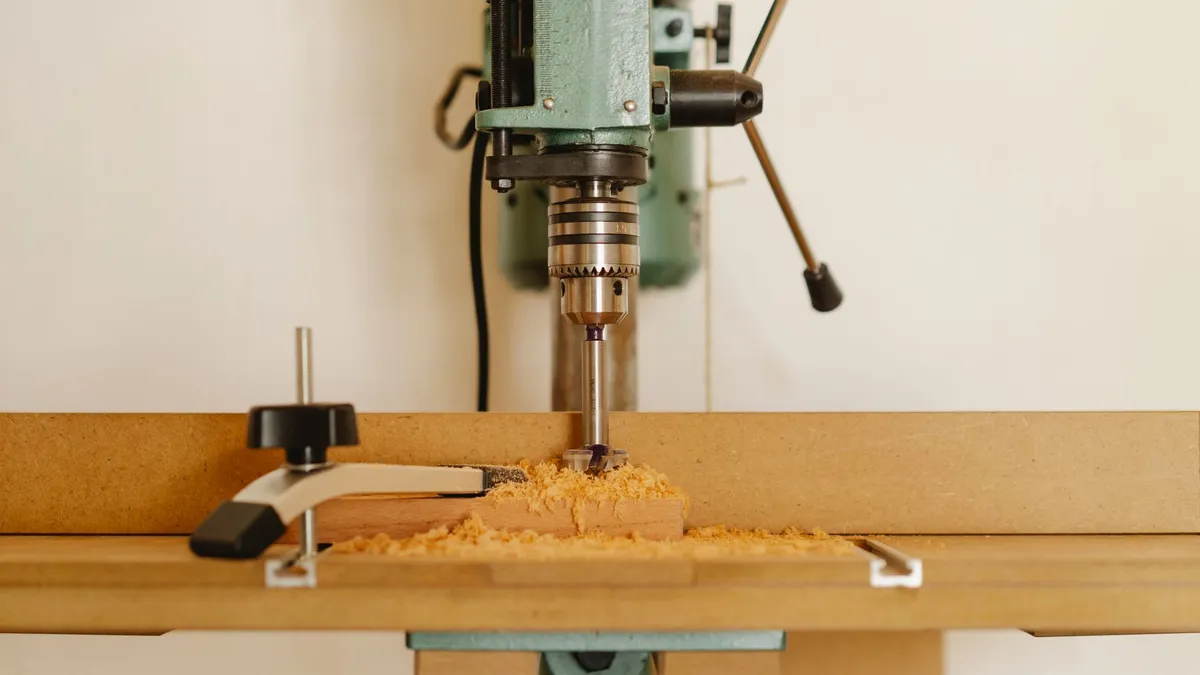
Während für Montagearbeiten der Akku-Bohrschrauber das Werkzeug der Wahl ist, verlangt der Möbelbau exakt rechtwinklige Bohrungen. Bereits eine Abweichung von einem halben Grad führt dazu, dass Dübelverbindungen klemmen oder Kantenversatz entsteht. Eine stationäre Tischbohrmaschine nach DIN EN 12717 garantiert exakte 90-Grad-Winkel, reproduzierbare Bohrtiefen per Tiefenanschlag und vibrationsarmen Lauf.
3. Drehzahlen und Spanabfuhr
Die Schnittgeschwindigkeit muss exakt auf den Bohrerdurchmesser und die Holzhärte abgestimmt werden. Große Forstnerbohrer mit Durchmessern über 35 Millimetern dürfen in Hartholz nur mit Drehzahlen von 500 bis 800 Umdrehungen pro Minute betrieben werden laut Datenblatt, um eine thermische Überhitzung der Schneiden zu verhindern. Nach den Bohrarbeiten sorgt der Feinschliff für makellose Oberflächen, wie im Bereich Holz schleifen dargestellt.
4. Richtige Schnittgeschwindigkeiten und Vorschubtechnik
Für saubere Bohrlöcher ohne Verbrennungen und Rissbildungen ist die Einhaltung passender Schnittgeschwindigkeiten entscheidend laut DIN 7487:
- Drehzahlwahl nach Bohrerdurchmesser: Kleine Spiralbohrer bis 6 Millimeter erfordern Drehzahlen von 2000 bis 3000 Umdrehungen pro Minute laut Datenblatt. Große Forstnerbohrer ab 30 Millimeter dürfen in Hartholz dagegen nur mit 500 bis maximal 800 Umdrehungen pro Minute betrieben werden laut Typenschild.
- Gleichmäßiger Vorschub: Zu geringer Anpressdruck führt dazu, dass die Schneiden auf dem Holz reiben statt zu schneiden, was Brandflecken erzeugt laut Bedienungsanleitung. Zu hoher Druck wiederum kann dünne Werkstücke spalten oder den Bohrer verlaufen lassen.
- Richtiges Späne-Lüften: Bei tiefen Sacklöchern muss der Bohrer alle 10 bis 15 Millimeter Bohrtiefe vollständig aus dem Loch gezogen werden, damit die Förderwendel die Späne auswerfen kann nach DIN 7487.