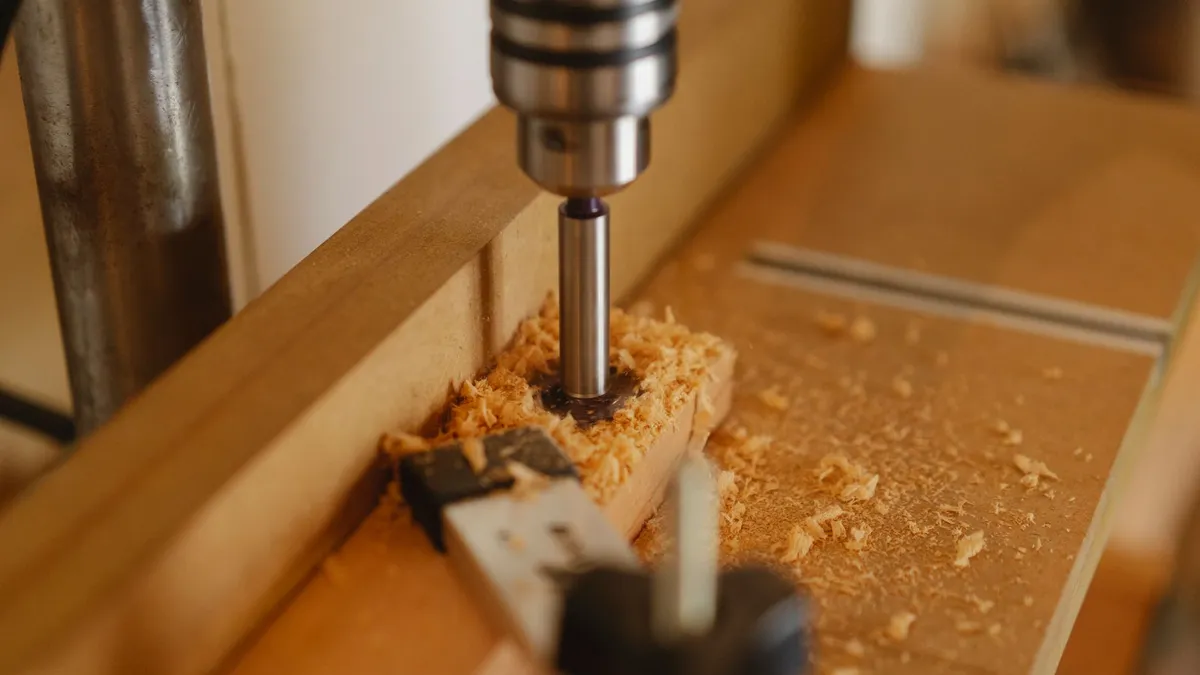
Das Einstellen der korrekten Drehzahl gehört zu den entscheidenden Fertigkeiten beim maschinellen Bohren in der Holzwerkstatt. Während bei Handbohrmaschinen das Gehör und das Feingefühl am Gasgebeschalter den Takt vorgeben, verlangt das Arbeiten an einer stationären Bohrmaschine eine bewusste Vorwahl der Spindeldrehzahl laut DIN EN 12717. Eine falsche Drehzahl führt entweder zu unsauberen, ausgefransten Bohrungsrändern oder zu verbrannten Schneiden und verkohlten Holzfasern.
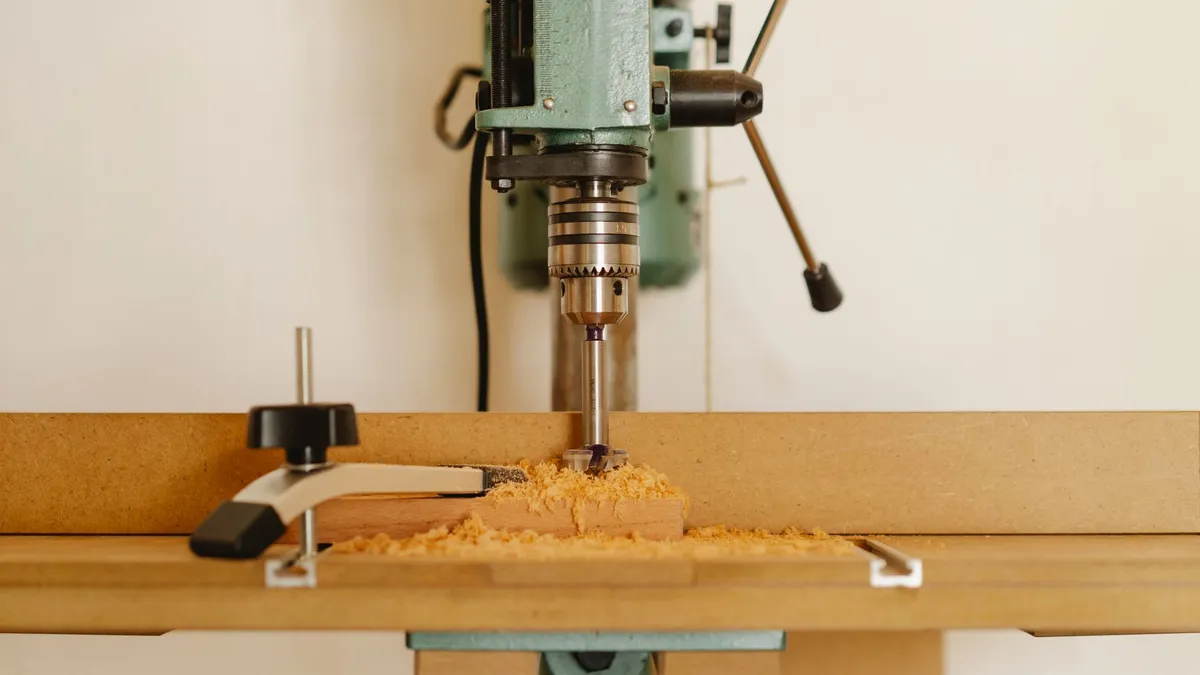
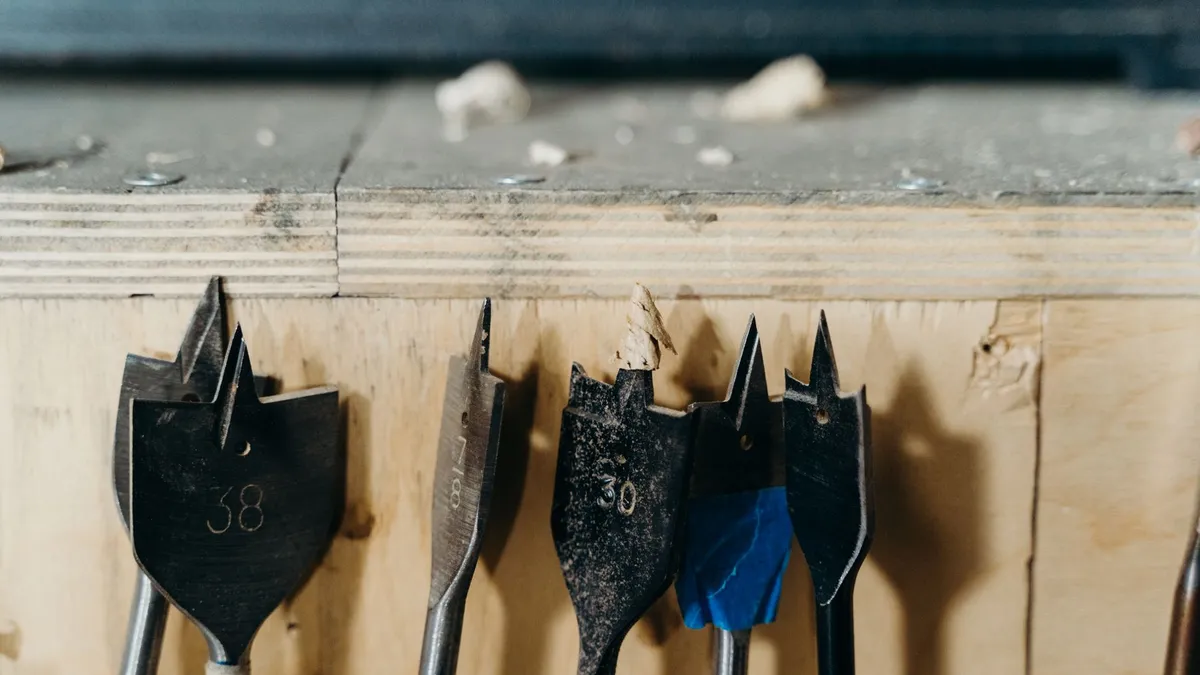
Die optimale Drehzahl hängt physikalisch vom Bohrerdurchmesser, dem Bohrertyp und der Holzhärte ab. Ob Sie feine Bohrungen mit einem Holzbohrer-Set durchführen oder Topfbänder mit einem Forstnerbohrer einlassen: Die Kenntnis der Drehzahlbereiche schützt Werkstück und Werkzeug.
1. Physikalische Grundlagen: Schnittgeschwindigkeit und Durchmesser
Die Schnittgeschwindigkeit beschreibt die Umfangsgeschwindigkeit der äußersten Schneidkante in Metern pro Minute laut Datenblatt. Da der Umfang mit wachsendem Durchmesser proportional zunimmt, muss die Drehzahl bei größeren Bohrern drastisch abgesenkt werden nach DIN EN 12717.
Für die Holzbearbeitung gelten je nach Werkstoff typische Schnittgeschwindigkeiten laut Typenschild:
- Weichholz (Fichte, Kiefer, Tanne): Hohe Schnittgeschwindigkeiten von 25 bis 40 m/min laut Datenblatt.
- Hartholz (Buche, Eiche, Esche): Mittlere Schnittgeschwindigkeiten von 15 bis 25 m/min laut Typenschild.
- Plattenwerkstoffe (MDF, Multiplex, Spanplatte): Reduzierte Geschwindigkeiten von 12 bis 20 m/min laut Bedienungsanleitung.
2. Praxis-Drehzahlen für Holzspiralbohrer nach DIN 7487
Für klassische Holzspiralbohrer mit Zentrierspitze gelten in der Werkstattpraxis folgende Einstellbereiche laut Herstellerdatenblatt:
- Bohrer mit 3 mm bis 4 mm Durchmesser: In Weichholz 2500 bis 3000 U/min, in Hartholz 1800 bis 2200 U/min laut Datenblatt.
- Bohrer mit 5 mm bis 6 mm Durchmesser: In Weichholz 2000 bis 2500 U/min, in Hartholz 1400 bis 1800 U/min laut Typenschild.
- Bohrer mit 8 mm bis 10 mm Durchmesser: In Weichholz 1400 bis 1800 U/min, in Hartholz 900 bis 1200 U/min laut Bedienungsanleitung.
- Bohrer mit 12 mm bis 14 mm Durchmesser: In Weichholz 1000 bis 1300 U/min, in Hartholz 700 bis 900 U/min nach DIN EN 12717.
Diese Werte gewährleisten, dass die außenliegenden Vorschneider die Holzfasern sauber durchtrennen, bevor die Hauptschneide das Spanmaterial anhebt laut Bedienungsanleitung.
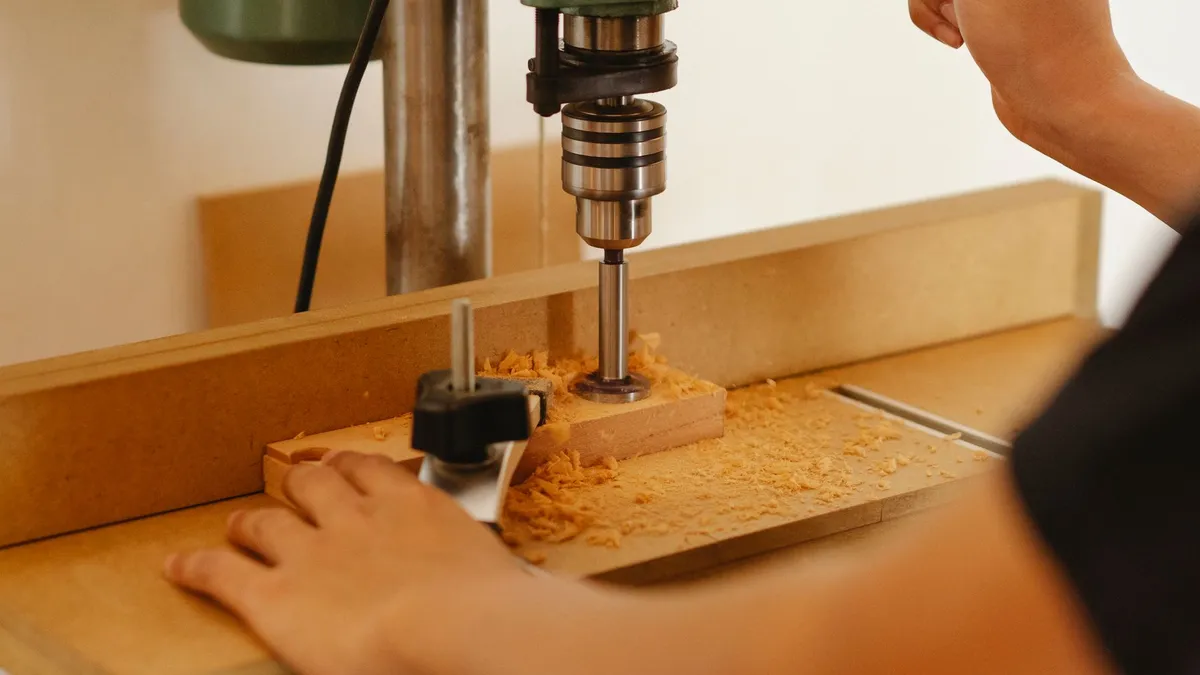
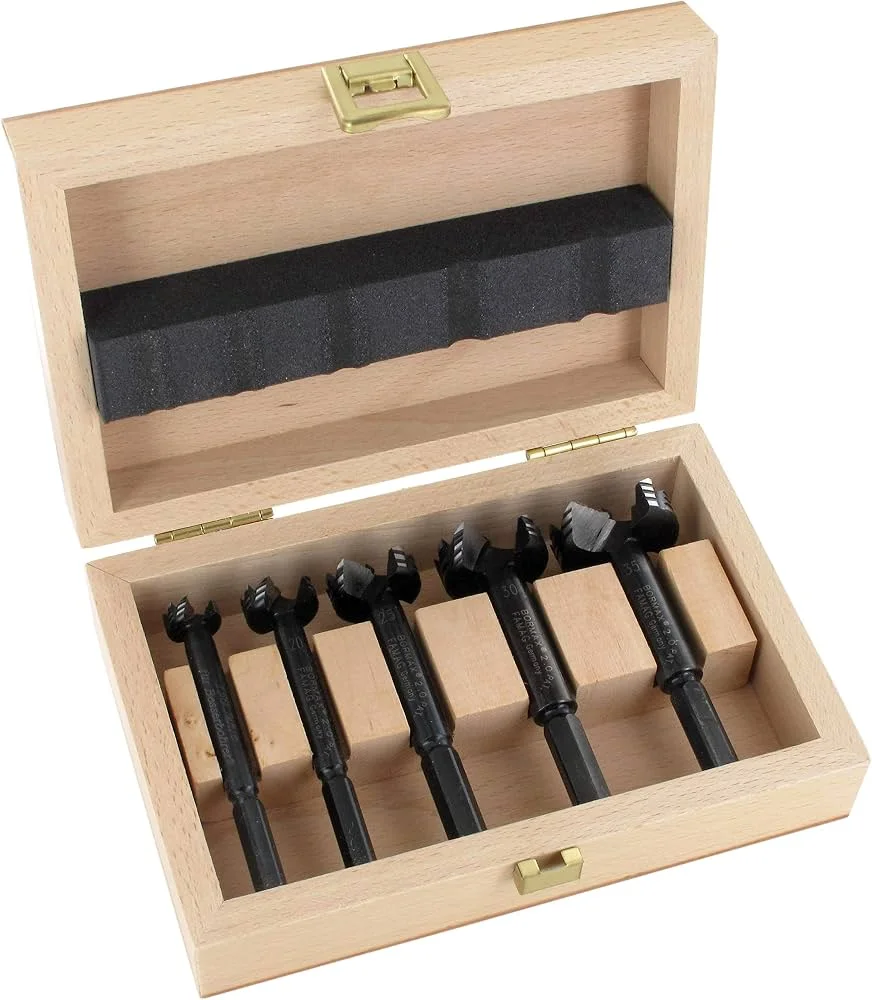
3. Drehzahlen für großkalibrige Forstnerbohrer
Bei Forstnerbohrern ab 20 mm Durchmesser steigt die Umfangsgeschwindigkeit der Schneidkrone rasant an laut Datenblatt. Wird ein 35-mm-Topfbandbohrer versehentlich mit 2500 U/min betrieben, verbrennt die Schneide binnen drei Sekunden laut Typenschild.
Richtwerte für Forstner- und Wellenschneidenbohrer nach DIN 7483:
- Durchmesser 15 mm bis 20 mm: Drehzahlen von 1200 bis 1500 U/min in Weichholz und 800 bis 1000 U/min in Hartholz laut Datenblatt.
- Durchmesser 25 mm bis 30 mm: Drehzahlen von 900 bis 1200 U/min in Weichholz und 600 bis 800 U/min in Hartholz laut Typenschild.
- Durchmesser 35 mm für Topfbänder: Drehzahlen von 700 bis 900 U/min in Weichholz und 450 bis 600 U/min in Hartholz laut Bedienungsanleitung.
- Durchmesser 40 mm bis 50 mm: Drehzahlen von 400 bis 600 U/min in Weichholz und 250 bis 400 U/min in Hartholz nach DIN EN 12717.
4. Typische Fehlerbilder und Fehlerbehebung
Anhand des Bohrerverhaltens lassen sich Fehleinstellungen sofort erkennen laut DGUV Regel 109-001:
- Rauchbildung und Brandgeruch: Unverkennbares Zeichen für zu hohe Drehzahl oder mangelhaften Vorschubdruck. Die Schneiden schaben reibend auf der Stelle, statt kontinuierlich Späne abzuschälen laut Datenblatt. Sofort Drehzahl drosseln und Werkzeug lüften!
- Ausfransende Lochränder: Häufige Ursache ist eine zu geringe Drehzahl bei kleinen Bohrerdurchmessern. Die Vorschneider reißen die Fasern ab, anstatt sie glatt abzutrennen laut Typenschild.
- Stotternder Lauf und Ruckeln: Ein zu aggressiver Vorschub bei hoher Drehzahl überlastet den Spindelantrieb. Den Bohrdruck reduzieren und die Maschine auf Touren kommen lassen laut Bedienungsanleitung.
- Schlangenlinien und Verlaufen: Passiert vor allem bei elastischen Bohrern und zu hoher Kraft. Die Zentrierspitze muss vor dem Vorschub sauber greifen nach DIN EN 12717.