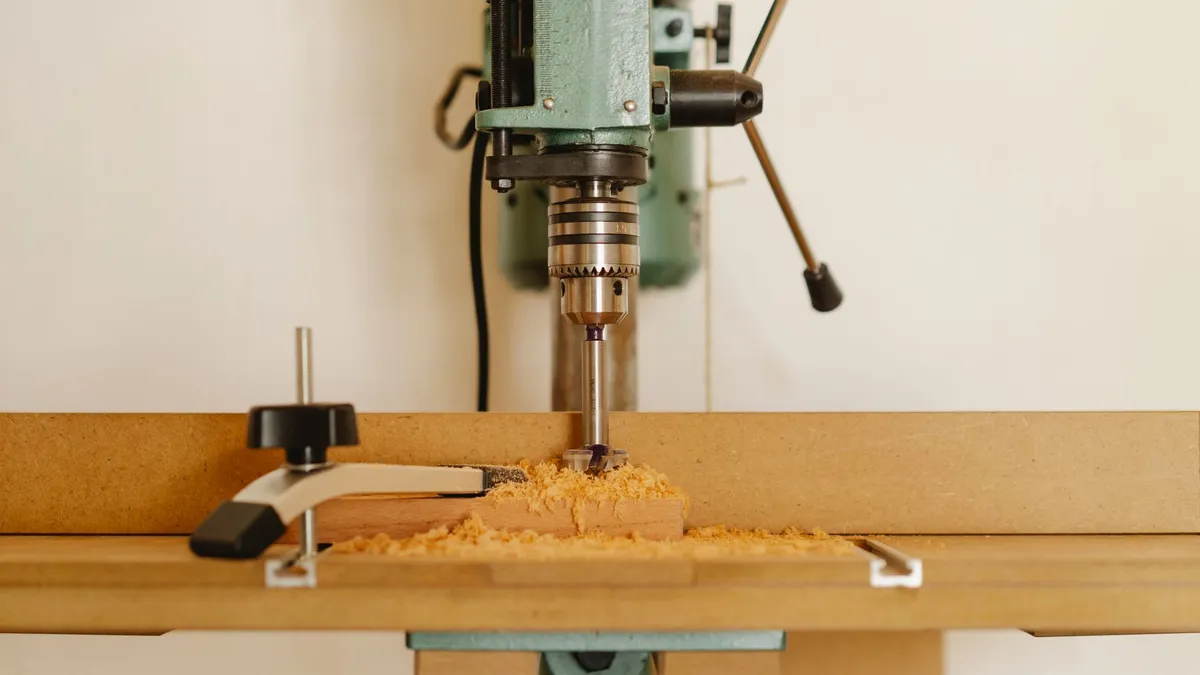
Das Bohren in Massivholz unterscheidet sich grundlegend von der Zerspanung homogener Werkstoffe wie Metall oder Kunststoff. Holz besteht aus zähen Ligninfasern, die entlang der Wuchsrichtung elastisch nachgeben und bei falscher Schneidengeometrie unschön ausfransen. Ein spezialisierter Holzspiralbohrer besitzt daher eine geometrische Formgebung, die auf das Durchtrennen dieser Faserstrukturen optimiert ist laut DIN 7487.
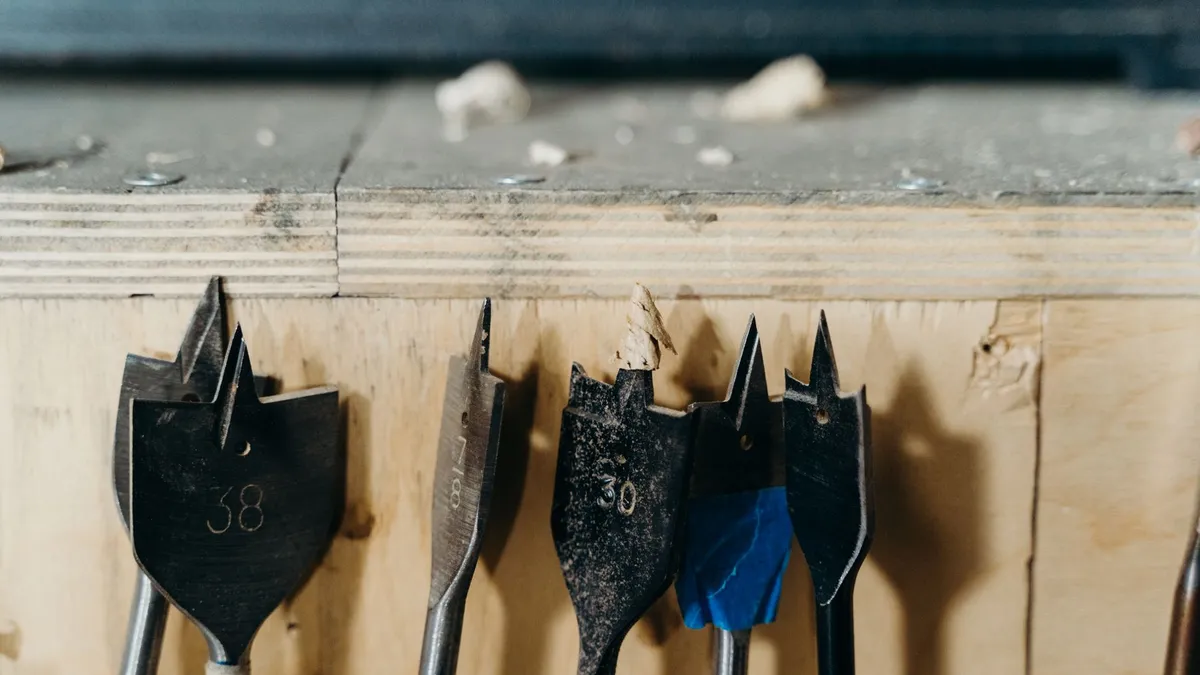
In Verbindung mit einem präzisen Akku-Bohrschrauber hoặc einer stationären Tischbohrmaschine gehört der Holzbohrer zur unverzichtbaren Basisausstattung jeder Werkstatt. Wer hochwertige Möbelverbindungen herstellen möchte, muss die konstruktiven Details der unterschiedlichen Bohrertypen verstehen.
1. Die Anatomie des Holzspiralbohrers nach DIN 7487
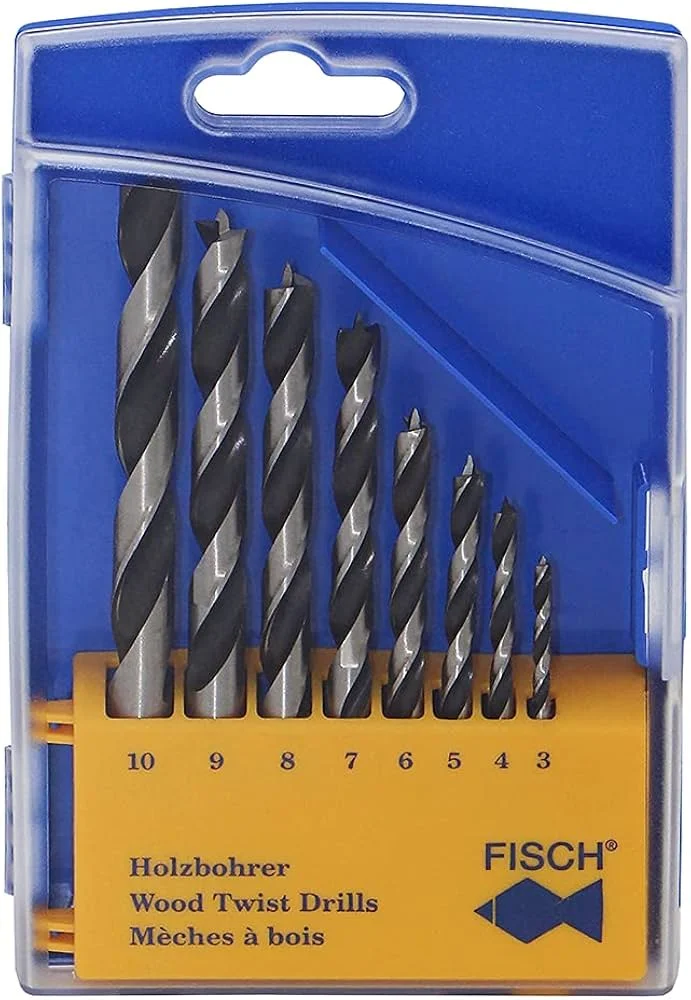
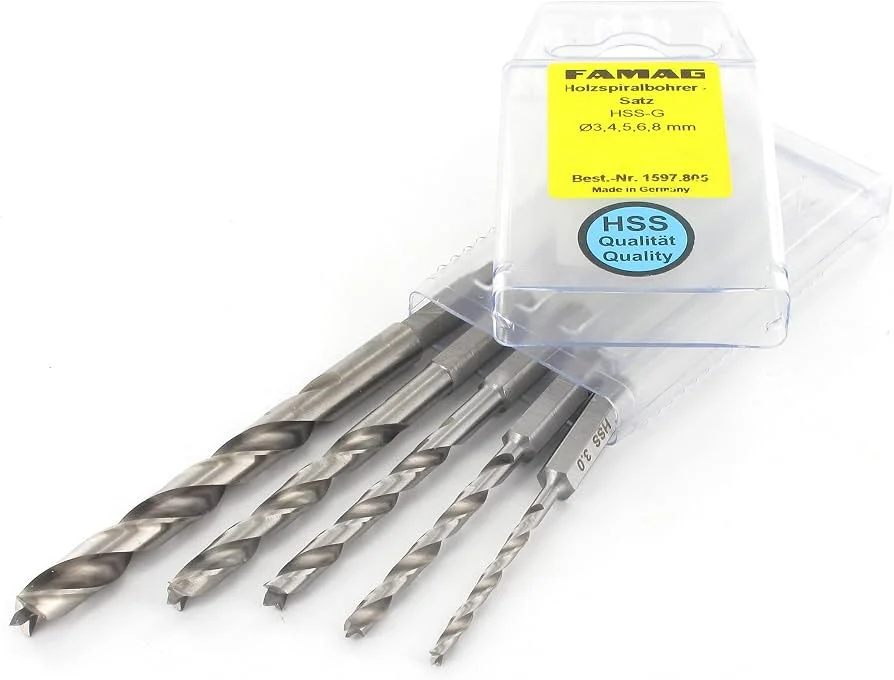
Ein qualitativ hochwertiger Holzspiralbohrer (oft als Brad-Point-Bohrer bezeichnet) zeichnet sich durch drei charakteristische Merkmale aus laut Datenblatt:
- Zentrierspitze: Die feine, mittig geschliffene Nadelspitze dringt zuerst in die Holzoberfläche ein. Sie fixiert die Drehachse exakt auf dem Riss und verhindert, dass der Bohrer den weichen Frühholzporen der Jahresringe seitlich ausweicht laut Bedienungsanleitung.
- Vorschneider (Sporen): Am äußeren Durchmesser ragen zwei geschliffene Zähne hervor. Sie schneiden den kreisförmigen Lochrand sauber vor, noch bevor die Hauptschneiden in das Holz eingreifen laut Typenschild. Das Ergebnis ist eine randscharfe Bohrung ohne Faserabriss.
- Hauptschneiden: Die waagerechten Schneiden schälen die Holzspäne aus dem Bohrungsgrund heraus und leiten sie unmittelbar in die Förderwendel weiter nach DIN 7487.
2. Spanabfuhr und Wendelgeometrie
Beim Bohren in Holz fallen großvolumige Späne an, die um ein Vielfaches voluminöser sind als Metallspäne. Verstopfen die Späne in den Wendelgängen, steigt die Reibung exponentiell an laut Bedienungsanleitung. Die Folge sind verkohlte Bohrungswände, Nachlassen der Bohrleistung und im schlimmsten Fall ein thermischer Bruch des Bohrers.
Qualitätsbohrer verfügen über präzisionsgeschliffene Spannuten mit polierten Innenflächen. Bei Durchmessern ab 8 mm kommen häufig parabolische Nuten zum Einsatz, die den Querschnitt für den Spanabtransport vergrößern laut Datenblatt. Für besonders tiefe Bohrungen ab 100 mm in Balken oder Pfosten empfiehlt sich der Wechsel auf einen Schlangenbohrer (Lewis-Bohrer) mit Einlippengeometrie und großem Freiraum laut Typenschild.
3. Materialqualitäten: CV-Stahl vs. HSS-G
Auf dem Markt existieren erhebliche Qualitätsunterschiede hinsichtlich der verwendeten Stahllegierungen laut Datenblatt:
- Chrom-Vanadium-Stahl (CV): Klassischer Werkzeugstahl für Weichhölzer wie Fichte, Kiefer oder Tanne. CV-Bohrer lassen sich sehr scharf anschleifen, verlieren jedoch bei Erwärmung über 200 Grad Celsius ihre Härte laut Typenschild.
- Hochleistungsschnellstahl (HSS-G): Vollständig aus dem vollen Block geschliffene Bohrer. Sie behalten ihre Schneidhaltigkeit auch bei thermischer Belastung in extrem harten Hölzern wie Buche, Eiche oder Tropenholz laut DIN EN 12717.
- Hartmetallbestückte Bohrer (HM): Für abrasive Plattenwerkstoffe wie MDF, Spanplatten oder Multiplex unverzichtbar. HM-Schneiden widerstehen den ausgehärteten Leimharzen, die herkömmliche HSS-Kanten innerhalb weniger Bohrungen abstumpfen lassen laut Datenblatt.
4. Richtige Durchmesserwahl für Holzverbindungen
Für Standardverbindungen im Möbelbau gelten feste Zuordnungen von Bohrerdurchmesser zu Verbindungsmittel nach DIN 7487:
- 3 mm und 4 mm: Vorbohren für Universalschrauben in Weich- und Hartholz, um das Spalten schmaler Leisten zu verhindern laut Bedienungsanleitung.
- 5 mm: Euroschrauben und Bodenträger für Lochreihen im 32-mm-System laut Datenblatt.
- 6 mm, 8 mm und 10 mm: Die klassischen Standardgrößen für Riffeldübel aus Buchenholz laut Typenschild.
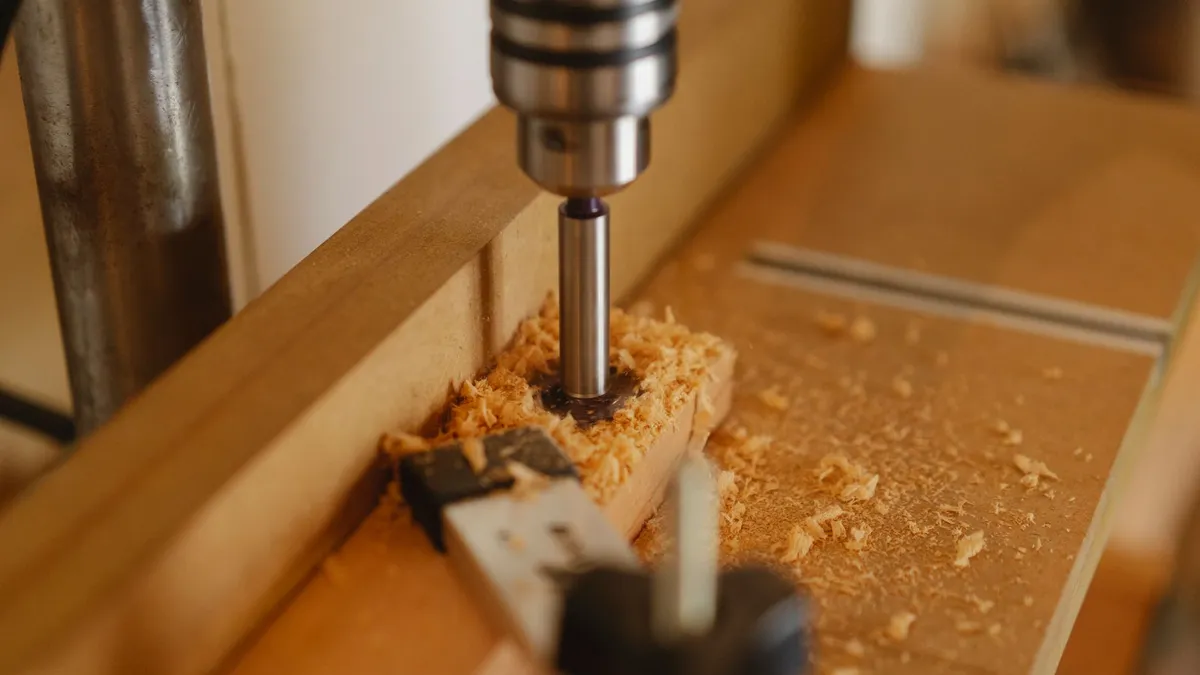
- Große Durchmesser ab 15 mm: Hier stößt der Spiralbohrer an konstruktive Grenzen bezüglich Schnittkraft und Ausrissgefahr, weshalb auf Forstnerbohrer gewechselt wird laut DIN 7483.
5. Arbeitsregeln für ausrissfreie Bohrungen
- Opferholz unterlegen: Beim Durchbohren platzt die Austrittsseite unweigerlich ab, wenn das Werkstück in der Luft hängt. Ein fest untergespanntes Reststück stützt die Holzfasern bis zum letzten Schnitt ab laut DGUV Regel 109-001.
- Beidseitig anbohren: Bei Werkstücken ohne Opferholz bohrt man von der Vorderseite, bis die Zentrierspitze gerade auf der Rückseite austritt. Anschließend wird das Loch von der Rückseite vollendet laut Bedienungsanleitung.
- Senker kombinieren: Vor dem Eindrehen von Senkkopfschrauben empfiehlt sich ein Aufsteckversenker, der in einem Arbeitsgang bohrt und die Kegelsenkung schneidet laut Datenblatt.