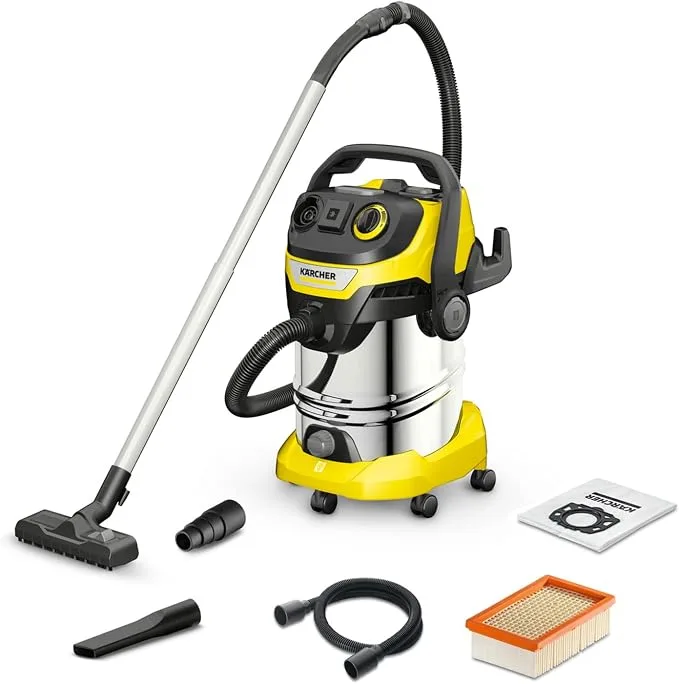
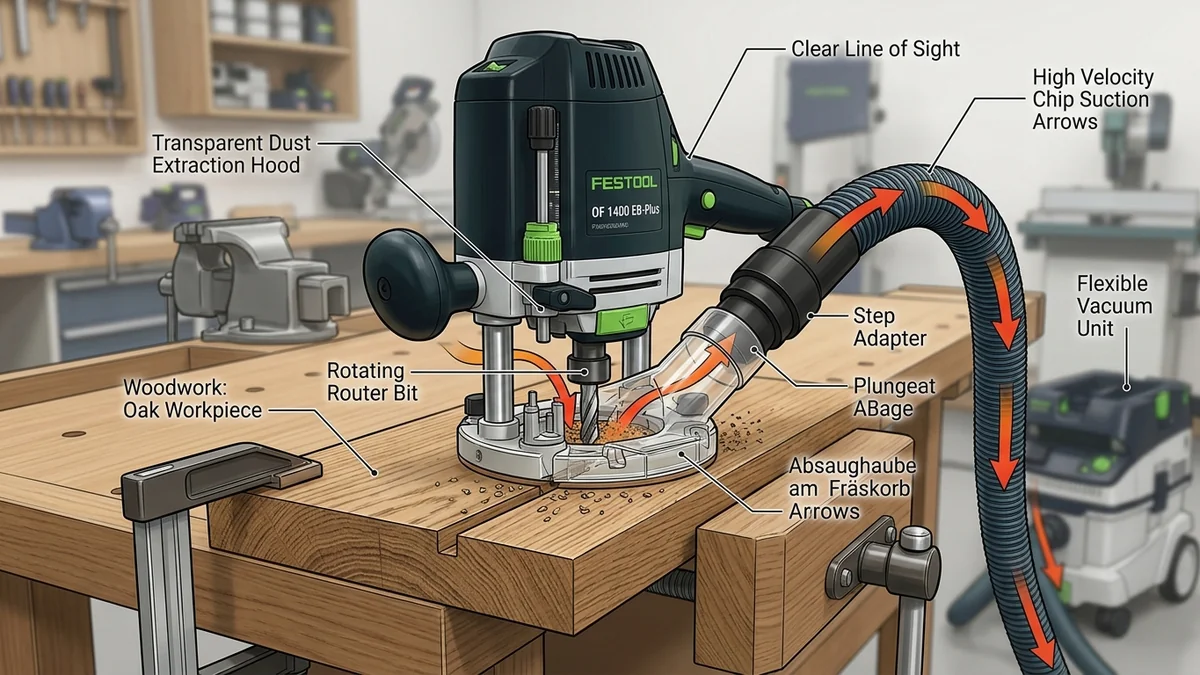
Die wirksame Spanabsaugung an der Oberfräse gehört zu den anspruchsvollsten Aufgaben in der holzverarbeitenden Werkstattpraxis. Bedingt durch die extrem hohen Schnittgeschwindigkeiten rotierender Fräser werden Holzspäne mit enormer Wucht tangential weggeschleudert, während gleichzeitig lungengängiger Holzstaub entsteht. Nur durch ein optimal abgestimmtes Zusammenspiel aus formschlüssiger Absaughaube, vibrationsfestem Adapter und einem saugstarken Werkstattsauger gelingt eine saubere Spanabfuhr bei uneingeschränkter Sicht auf den Fräskanal.
Strömungsmechanik am Fräskorb: Hohe Spanbeschleunigung beherrschen
Die Spanerfassung an einer handgeführten Oberfräse unterscheidet sich fundamental von stationären Holzbearbeitungsmaschinen. Während bei Sägen oder Hobeln große Luftmengen zur Spanförderung genügen, erfordert der rotierende Fräskopf laut hohen Unterdruck an einer eng anliegenden Erfassungsstelle. Handelsübliche Fräsmotoren arbeiten laut Typenschild mit Leerlaufdrehzahlen von 10000 U/min bis zu 30000 U/min, wodurch an den Schneidkanten Umfangsgeschwindigkeiten von über 60 m/s auftreten.
Diese hohe kinetische Energie katapultiert massive Hartholzspäne in Millisekunden aus der Schnittzone. Trifft dieser Spanstrahl auf keine wirksame Absaughaube, verteilen sich die Holzreste im gesamten Werkstattbereich und bedecken den Anriss auf dem Werkstück. Um die Späne entgegen ihrer tangentialen Flugrichtung in den Saugluftstrom umzulenken, muss der angeschlossene Sauger laut Datenblatt der Hersteller einen statischen Unterdruck von mindestens 20000 Pa am Fräskorb bereitstellen.
Laut DGUV Regel 109-001 ist an handgeführten Holzbearbeitungswerkzeugen eine Mindestluftgeschwindigkeit von 20 m/s im Absaugstutzen erforderlich. Da der Absaugstutzen an der Grundplatte der Fräse meist einen lichten Durchmesser von 25 mm bis 35 mm laut Datenblatt besitzt, erzeugt ein Luftstrom von rund 150 m³/h bereits die notwendige Strömungsgeschwindigkeit. Ein großvolumiges Absaugrohr ohne Unterdruckreserve würde an diesen engen Querschnitten sofort zusammenbrechen.
Absaughaube und Spanfänger: Freie Sicht auf die Fräslinie
Das zentrale Element der Spanerfassung bildet die Absaughaube direkt an der Grundplatte des Fräskorbs. Moderne Oberfräsen setzen laut Bedienungsanleitung auf transparente Hauben aus bruchsicherem Polycarbonat, die den Fräserbereich ringförmig umschließen. Diese Konstruktion schützt den Handwerker vor Splittern und ermöglicht dennoch die ständige visuelle Kontrolle der Fräskante entlang der Führungsschiene.
Bei Kantenfräsarbeiten kann die ringförmige Standardhaube häufig nicht montiert werden, da der Fräser seitlich am Werkstück geführt wird. Für diesen Einsatzfall schreiben die Hersteller im Datenblatt spezielle Spanfänger am Parallelanschlag vor. Diese Kunststoffaufsätze leiten den Luftstrom direkt um die Außenkontur des Werkstücks und fangen laut Datenblatt bis zu 85 Prozent der Späne vor dem Austritt in den Raum ab.
Ein häufiges Ärgernis transparenter Hauben ist das schnelle Verkratzen und Verstauben durch abrasive Holzpartikel. Wenn die Haubeninnenwand durch elektrostatische Aufladung trüb wird, greift der Anwender oft zur gefährlichen Demontage der Haube. Die Verwendung antistatischer Saugschläuche in Kombination mit passenden Absaugadaptern verhindert diese Aufladung laut Datenblatt der Zubehörhersteller zuverlässig und hält die Polycarbonathaube über lange Arbeitszyklen glasklar.
Schlauchquerschnitt und Bewegungsfreiheit beim Fräsen
Die Dimensionierung des Absaugschlauchs entscheidet maßgeblich über die Handhabung und Präzision der Oberfräse. Während dickere Schläuche einen geringeren Strömungswiderstand aufweisen, schränken sie die feinfühlige Maschinenführung massiv ein. Für handgeführte Fräsarbeiten stellt der optimale Schlauchdurchmesser von 27 mm bis 32 mm laut Datenblatt der Werkzeughersteller den bewährten Kompromiss dar.
Ein flexibler 27 mm Schlauch weist laut Datenblatt ein geringes Eigengewicht auf und verhindert, dass die Oberfräse bei filigranen Kantenprofilen durch das Schlauchgewicht zur Seite kippt. Ein solcher Kippfehler würde das Werkstück unweigerlich beschädigen. Werden hingegen tiefe Nuten mit einem Nutfräser ab 12 mm Durchmesser gefräst, ist laut Datenblatt ein 35 mm Schlauch ratsam, um Verstopfungen durch das plötzliche Spanaufkommen zu vermeiden.
Um den Schlauch und das Netzkabel ergonomisch zu führen, empfiehlt die Berufsgenossenschaft laut DGUV Information 209-044 eine Deckenaufhängung oder einen flexiblen Galgenarm. Dadurch schwebt der Saugschlauch senkrecht über der Werkbank und verhakt sich weder an Werkstückkanten noch an Schraubzwingen.
Adapterlösungen für unterschiedliche Fräskorb-Fabrikate
Da fast jeder Elektrowerkzeughersteller eigene Abmessungen für seine Absaugstutzen nutzt, scheitert der Anschluss handelsüblicher Werkstattsauger häufig an inkompatiblen Durchmessern. Während manche Fräsen über einen Stutzen mit 35 mm Außendurchmesser verfügen, besitzen andere Modelle konische Innenanschlüsse mit 28 mm oder 32 mm laut Datenblatt.
Die zuverlässigste Verbindung schaffen mehrstufige Universaladapter aus elastischem EPDM-Gummi oder thermoplastischem Elastomer. Diese Adapter lassen sich laut Bedienungsanleitung mit einem Cuttermesser exakt auf den benötigten Außendurchmesser zuschneiden und dichten die Steckverbindung luftdicht ab. Eine undichte Adapterstelle zieht Falschluft, wodurch der Unterdruck an der Fräserspitze laut Datenblatt um mehr als 30 Prozent absinken kann.
Besonders komfortabel erweist sich die Kombination aus passgenauem Adapter und einem Werkstattsauger mit Einschaltautomatik. Sobald die Oberfräse mit einer Leistungsaufnahme von beispielsweise 1400 W laut Typenschild gestartet wird, läuft die Absaugung zeitgleich an und stoppt nach dem Abschalten mit einer Nachlaufverzögerung von etwa 5 Sekunden laut Datenblatt, um den Schlauch vollständig freizusaugen.
Typische Problemzonen beim Nuten und Kantenfräsen
Beim Fräsen geschlossener Nuten treten die höchsten strömungstechnischen Verluste auf. Da das Werkzeug tief im Holz eintaucht, können die Späne nicht seitlich entweichen, sondern werden im engen Fräskanal komprimiert. Erfolgt die Spanabfuhr nicht unmittelbar am Bohrpunkt, reiben die Späne an den Schneiden und erzeugen durch Reibungshitze unschöne Brandspuren im Fräsgrund.
Laut Datenblatt der Fräserhersteller sinkt die Standzeit einer Hartmetallschneide bei thermischer Überlastung um mehr als 60 Prozent. Um diesen Hitzestau zu verhindern, darf die Zustelltiefe pro Fräsgang laut Bedienungsanleitung den Fräserdurchmesser nicht überschreiten. Bei einer 10 mm Nut sollte der Abtrag daher in mindestens zwei Zustellungen von jeweils 5 mm laut Datenblatt erfolgen.
Wird ohne Parallelanschlag oder Führungsschiene frei Hand gefräst, verliert die Absaughaube an offenen Werkstückkanten einen Teil ihrer Saugwirkung. Hier hilft das Anbringen eines Hilfsanschlags oder einer Opferholzleiste, die den geschlossenen Strömungskanal simuliert und verhindert, dass der Saugluftstrom wirkungslos ins Leere zieht.
Häufige Fragen zur Absaugung an der Oberfräse
Welcher Sauger eignet sich am besten für eine Oberfräse?
Für die Oberfräse eignet sich laut Datenblatt ein mobiler Werkstattsauger mit mindestens 20000 Pa Unterdruck und integrierter Gerätesteckdose mit Einschaltautomatik.
Welcher Schlauchdurchmesser verhindert Verstopfungen beim Fräsen?
Ein flexibler Schlauch mit 27 mm bis 32 mm Innendurchmesser ist laut Datenblatt für die meisten Fräsarbeiten vorgesehen, während für grobe Nutarbeiten ab 12 mm Fräserbreite ein 35 mm Schlauch laut Datenblatt empfohlen wird.
Wie wird Falschluft am Fräskorb vermieden?
Falschluft wird laut Bedienungsanleitung durch passgenau zugeschnittene Gummiadapter und eine dicht über dem Werkstück geführte Polycarbonathaube vermieden.
Welche Mindestluftgeschwindigkeit fordert die DGUV an handgeführten Maschinen?
Laut DGUV Regel 109-001 muss die Strömungsgeschwindigkeit im Absaugstutzen zur sicheren Spanabfuhr mindestens 20 m/s betragen.