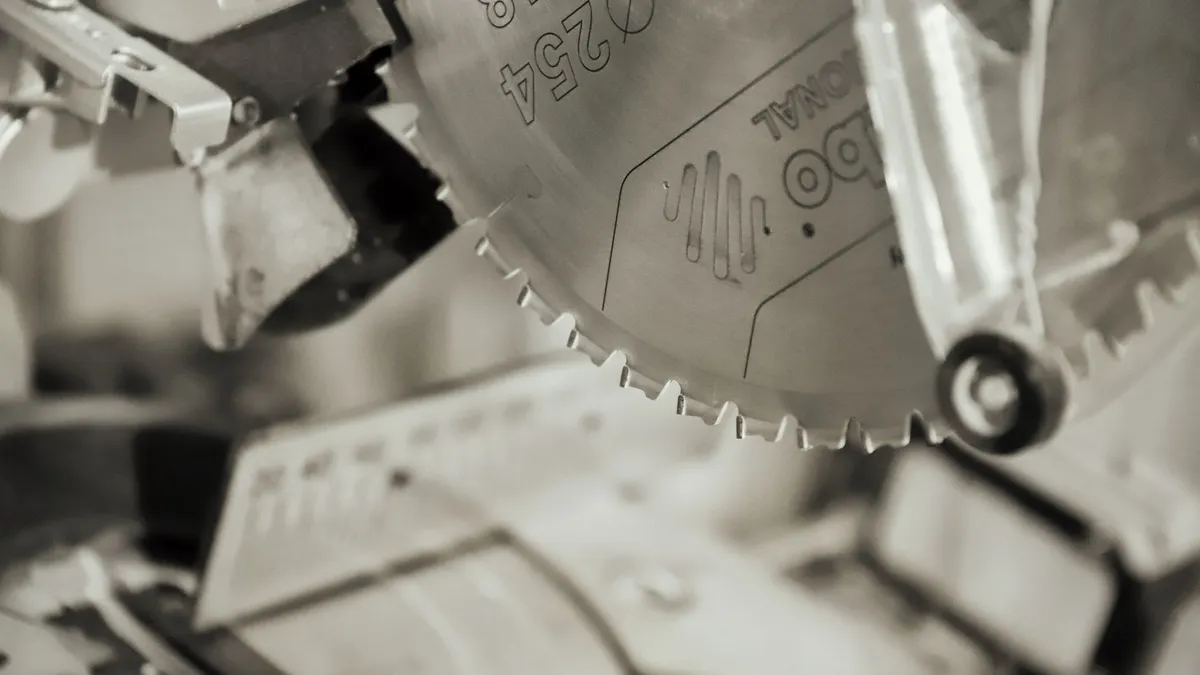
Das Sägeblatt ist das eigentliche Wirkpaar zwischen Antriebsmotor und Werkstoff. Selbst die präziseste Formatkreissäge oder Führungsschienensäge liefert unsaubere Kanten und Brandspuren, wenn Zahngeometrie, Spanwinkel oder Zahnzahl nicht exakt auf die Holzart und Schnittrichtung abgestimmt sind. In der professionellen Tischlerei entscheidet die Wahl des passenden Kreissägeblatts über Maßhaltigkeit, Schnittfugenbreite und die Sicherheit gegen gefürchtete Rückschläge laut DGUV Information 209-015.
1. Zahngeometrien und ihre spezifischen Schnittaufgaben
Die Zahnspitzen moderner Sägeblätter bestehen aus aufgelöteten Hartmetallplättchen (Wolframkarbid in Kobaltmatrix). Ihre geometrische Formgebung bestimmt das Eindringverhalten in das Holzgefüge nach DIN 847:
Wechselzahn (WZ)
Beim Wechselzahn sind die Zähne abwechselnd nach links und rechts angeschrägt laut Datenblatt.
- Wirkungsweise: Die scharfen Kanten ritzen die äußeren Holzfasern wie feine Messer vor, bevor das Zahnzentrum den Span aushebt.
- Einsatzbereich: Der Universalklassiker für Querschnitte in Massivholz, Zuschnitte von Multiplex, Sperrholz und unbeschichteten Werkstoffplatten.
Flachzahn (FZ)
Die Zahnkrone ist vollkommen rechtwinklig zur Blattlaufrichtung geschliffen laut Datenblatt.
- Wirkungsweise: Funktioniert wie ein mechanischer Hobel oder Stechbeitel. Er zerspant große Holzfasern bei minimalem Kraftaufwand.
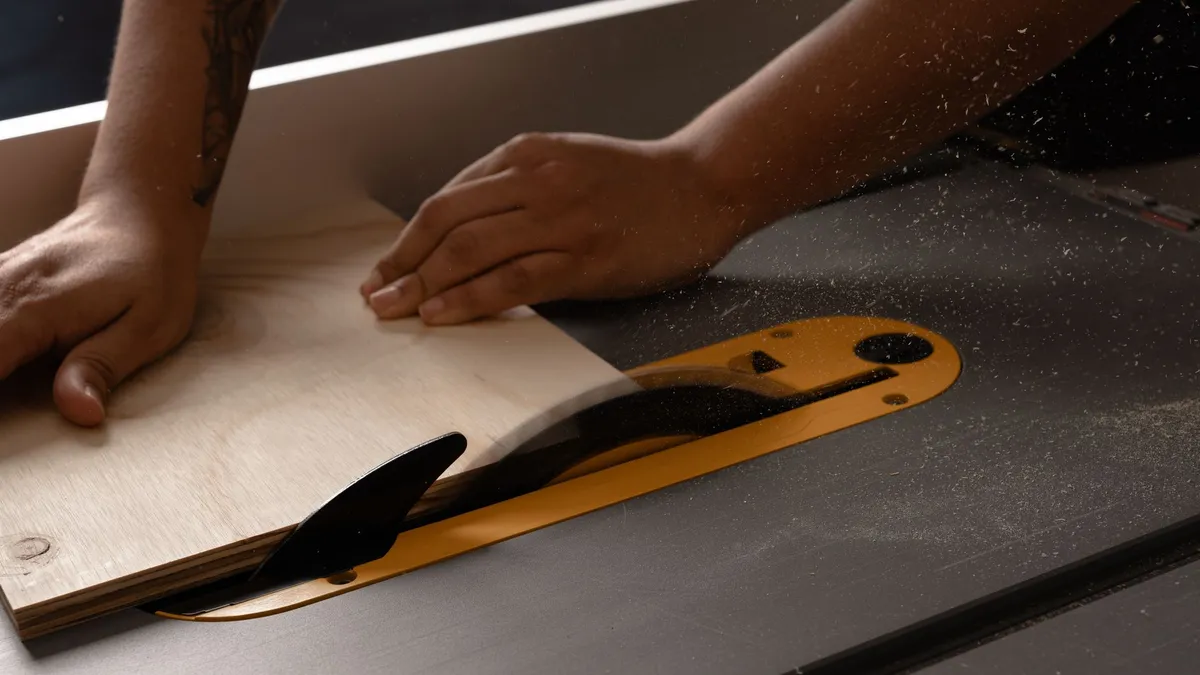
- Einsatzbereich: Reine Längsschnitte parallel zur Faser an Tischkreissägen und Besäumkreissägen. Verhindert das Einklemmen zäher Holzstränge.
Trapez-Flachzahn (TR/FZ)
Hier wechseln sich ein etwas höherer, beidseitig gefaster Trapez-Vorritzzahn und ein flacher Nachräumzahn ab laut Datenblatt.
- Wirkungsweise: Der Trapezahn trennt den Kern der Schnittfuge vor, während der nachfolgende Flachzahn die Flanken säubert.
- Einsatzbereich: Beidseitig melaminharzbeschichtete Spanplatten, HPL-Kompaktplatten und empfindliche Furniere ohne Einsatz eines mechanischen Vorritzaggregats.
2. Zahnanzahl, Durchmesser und Spanraumgröße
Ein weit verbreiteter Trugschluss lautet, dass mehr Zähne stets ein besseres Schnittergebnis erzielen. Entscheidend ist das Verhältnis zwischen Zahnteilung und Materialdicke laut Datenblatt:
- Grobgroße Teilung (16 bis 24 Zähne bei 250 mm Durchmesser): Besitzt riesige Spankammern laut Datenblatt. Beim Längsschnitt entstehen lange Späne, die abtransportiert werden müssen. Bei zu vielen Zähnen füllen sich die Spanräume, der Span reibt an der Schnittflanke und erzeugt Verbrennungen bei 180 Grad Celsius laut Datenblatt.
- Mittlere Teilung (36 bis 48 Zähne bei 250 mm Durchmesser): Universeller Kompromiss für Querholz und gemischte Tischlerarbeiten laut Datenblatt.
- Feine Teilung (60 bis 80 Zähne bei 250 mm Durchmesser): Minimale Spankammern für extrem ausrissfreie Kanten an dünnen Leisten, Parkett und Plattenwerkstoffen laut Datenblatt.
| Durchmesser | Bohrung | Zähnezahl | Zahnform | Primärer Werkstoff | Prüfgrundlage |
|---|---|---|---|---|---|
| 165 mm | 20 mm | 24 Z | WZ | Massivholz Bauholz | Datenblatt |
| 165 mm | 20 mm | 48 Z | WZ | Platten Multiplex | Typenschild |
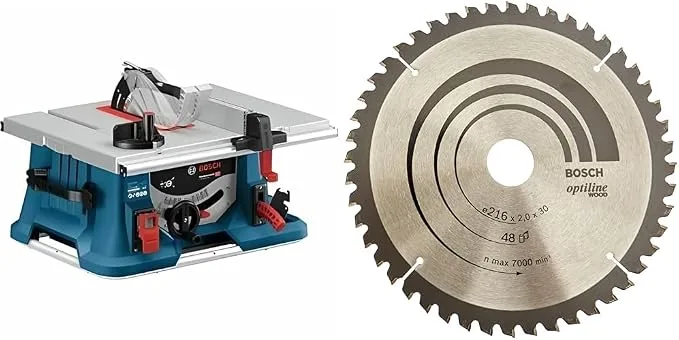
| 216 mm | 30 mm | 24 Z | FZ / WZ | Längsschnitt Tischkreissäge | Datenblatt |
| 216 mm | 30 mm | 48 Z | WZ | Querholz Kappsäge | Datenblatt |
| 254 mm | 30 mm | 24 Z | FZ | Auftrennen Bohlen | Datenblatt |
| 254 mm | 30 mm | 60 Z | WZ | Formatieren Möbelbau | Typenschild |
| 254 mm | 30 mm | 80 Z | TR/FZ | Beschichtete Spanplatte | Datenblatt |
3. Spanwinkel und Schnittsicherheit
Der Spanwinkel (der Neigungswinkel der Zahnvorderseite zur Radiuslinie) übt massiven Einfluss auf die Rückschlagneigung aus:
- Stark positiver Spanwinkel (+15 bis +20 Grad): Der Zahn zieht das Holz aktiv in die Schnittlinie hinein laut Datenblatt. Ideal für den kraftvollen Vorschub an stationären Tischkreissägen, jedoch gefährlich an handgeführten Kappsägen.
- Standard-Spanwinkel (+10 bis +12 Grad): Der universelle Standard für Handkreissägen und Tauchsägen für ausgewogene Führungsruhe laut Bedienungsanleitung.
- Neutraler bis negativer Spanwinkel (0 bis minus 5 Grad): Pflicht für Kappsägen und Gehrungssägen nach DGUV Information 209-015. Ein negativer Spanwinkel drückt das Werkstück gegen den Maschinenanschlag und verhindert das unkontrollierte Klettern des Sägekopfes im Werkstück.
4. Schnittgeschwindigkeit und Maschinenkompatibilität
Vor jeder Montage muss die zulässige Höchstdrehzahl überprüft werden. Hartmetallbestückte Kreissägeblätter für Holz sind üblicherweise für Schnittgeschwindigkeiten zwischen 50 und 85 Metern pro Sekunde nach DIN EN 62841 ausgelegt:
- Schnittgeschwindigkeitsformel: Bei einem Blattdurchmesser von 250 Millimetern und einer Antriebsdrehzahl von 4500 U/min beträgt die Umfangsgeschwindigkeit rund 59 Meter pro Sekunde laut Typenschild.
- Spaltkeildicke beachten: Die Dicke des Maschinenspaltkeils muss zwingend zwischen der Stammblattdicke und der Schnittfugenbreite liegen nach DIN EN 62841. Ein 2,2 Millimeter dicker Spaltkeil verlangt ein Sägeblatt mit mindestens 2,6 Millimetern Schnittbreite und maximal 2,0 Millimetern Stammblattstärke laut Datenblatt.
- Dehnungsschlitze mit Kupfernieten: Hochwertige Blätter besitzen lasergeschnittene Schlitze, die Wärmeausdehnungen aufnehmen und Pfeifgeräusche durch turbulente Luftströmungen wirksam dämpfen laut Datenblatt.
5. Werkzeugabstimmung und Arbeitsablauf in der Werkstatt
Ein hochwertiges Sägeblatt entfaltet sein Potenzial nur im harmonischen Zusammenspiel mit präziser Maschinentechnik und sauberer Spanabfuhr:
Spezifische Empfehlungen zur Ausrüstung von Tischkreissägen vertieft der Artikel über Tischkreissäge Sägeblätter mit exakten Schnitteinstellungen. Für mobile Baustelleneinsätze und Plattenzuschnitte bildet die Handkreissäge in der Werkstatt das bewährte Trägersystem. Weil feine Hartmetallzähne hochgradig lungengängige Feinstäube erzeugen, sichert ein leistungsstarker Werkstattsauger für die Holzwerkstatt den Gesundheitsschutz und verhindert das Überhitzen des rotierenden Stammblatts im Schnittkanal.
Die Investition in zwei hochwertige Sägeblätter für Längs- und Trennschnitte steigert die Schnittgüte jeder Kreissäge spürbar und schont den Maschinenmotor auf Dauer.