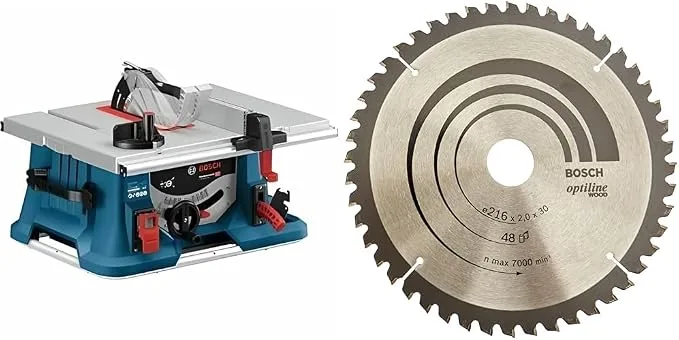
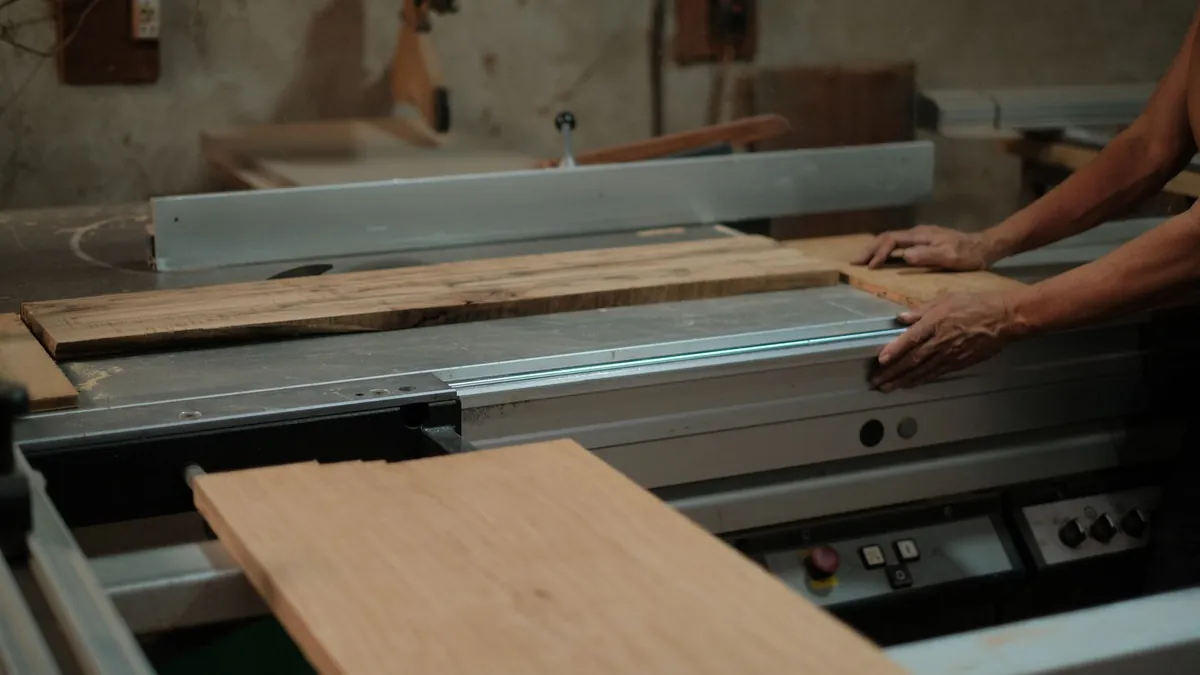
Der Längsschnitt parallel zur Faserrichtung stellt die höchsten thermodynamischen und mechanischen Ansprüche an ein Kreissägeblatt. Während beim Trennen quer zur Faser spröde Holzfasern sauber durchtrennt werden, schält das Sägeblatt beim Längsschnitt lange, elastische Späne ab. Ohne ausreichend dimensionierte Spanräume staut sich das Spangut zwischen den Zähnen, der Vorschubwiderstand vervielfacht sich und die Schnittflächen verkohlen binnen Sekundenbruchteilen laut Datenblatt.
Wer hochwertige Möbelstücke aus Massivholz baut, benötigt reproduzierbar gefügte Kanten ohne Verbrennungen. Verbranntes Lignin verhindert nämlich das tiefe Eindringen von Holzleim und schwächt spätere Verleimfugen drastisch ab. Bei der Abstimmung des Werkzeugsatzes ist neben der Zahnform auch die korrekte Zahnanzahl beim Sägeblatt von ausschlaggebender Bedeutung, um eine ausgewogene Kraftverteilung an der Antriebswelle zu gewährleisten.
1. Konstruktionsmerkmale echter Längsschnittblätter
Spezialisierte Längsschnittblätter, im Fachjargon auch als Auftrennsägeblätter bezeichnet, unterscheiden sich gravierend von herkömmlichen Universalscheiben laut DIN 847.
Flachzahngeometrie statt Wechselzahn
Die gerade Dachfläche des Flachzahns (FZ) wirkt mechanisch exakt wie ein breites Stemmeisen oder ein Hobelmesser. Da die Faserstränge in Wuchsrichtung zerspant werden, schabt der Zahn die Späne parallel ab, anstatt sie seitlich einzuschneiden. Wechselzähne hingegen neigen bei tiefen Längsschnitten dazu, durch seitlichen Schnittdruck zu vibrieren und das Werkstück an den Flanken zu verkeilen laut Datenblatt.
Spandickenbegrenzung für rückschlagarmes Arbeiten
Auf Tischkreissägen mit Handvorschub dürfen ausschließlich Sägeblätter eingesetzt werden, die mit dem Kürzel MAN gekennzeichnet sind laut DGUV Information 209-015. Ein entscheidendes Merkmal dieser Längsschnittblätter ist der sogenannte Abweiserhöcker vor jedem Zahn. Er begrenzt den maximalen Überstand der Schneide auf 1,1 mm und verhindert, dass sich der Zahn im Holz festbeißt und das Werkstück mit brachialer Gewalt zurückschleudert laut DIN 847.
Großzügig ausgerundete Spanräume
Um Verharzungen und Spanverstopfungen zu vermeiden, sind die Spangrundradien bei Längsschnittblättern besonders weit geöffnet. Die Späne können sich während des Zahneingriffs frei aufrollen und fallen beim Verlassen des Schnittkanals von selbst heraus laut Datenblatt.
2. Abstimmung auf Maschine und Werkstückstärke
Die Auswahl der richtigen Blattdimension hängt eng mit der Motorleistung der eingesetzten Säge zusammen:
| Schnitttiefe | Empfohlener Blattdurchmesser | Zähnezahl Längsschnitt | Empfohlene Motorleistung nach Datenblatt |
|---|---|---|---|
| Bis 35 mm Massivholz | 160 mm bis 190 mm laut Datenblatt | 12 bis 16 Zähne laut Datenblatt | Mindestens 1200 W Aufnahmeleistung laut Typenschild |
| 35 bis 65 mm Bohlen | 216 mm bis 254 mm laut Datenblatt | 18 bis 24 Zähne laut Datenblatt | Mindestens 1800 W Aufnahmeleistung laut Typenschild |
| Über 65 mm Kantholz | 300 mm bis 315 mm laut Datenblatt | 24 bis 28 Zähne laut Datenblatt | Mindestens 2500 W Aufnahmeleistung laut Typenschild |
Besonders handliche Tischkreissägen der 216-mm-Klasse profitieren enorm von Dünnschnittblättern mit lediglich 1,8 mm bis 2,0 mm Schnittfugenbreite laut Datenblatt. Da weniger Material zu Spänen zermahlen werden muss, sinkt der Schnittkraftbedarf um bis zu 30 Prozent gegenüber Standardblättern mit 2,8 mm Stärke laut Typenschild.
3. Sicherheitsrelevante Justierung an der Säge
Selbst das beste Längsschnittblatt kann seine Stärken nur entfalten, wenn die Maschinenkomponenten korrekt justiert sind:
- Spaltkeildicke exakt prüfen: Der Spaltkeil verhindert das gefürchtete Zuklemmen der Schnittfuge hinter dem Sägeblatt infolge von Holzspannungen laut DGUV Information 209-015. Seine Materialstärke muss größer sein als die Dicke des Stammblatts, jedoch kleiner als die Schnittbreite der Hartmetallzähne laut Bedienungsanleitung.
- Abstand Spaltkeil zu Sägezahn: Der horizontale Abstand zwischen Spaltkeilspitze und Zahnflugkreis darf an keiner Stelle mehr als 8 mm betragen laut DGUV Information 209-015.
- Schiebestock bereithalten: Beim Führen schmaler Werkstücke unter 120 mm Breite ist die Verwendung eines intakten Schiebestocks zwingend vorgeschrieben laut DGUV Information 209-015.
Zur Beseitigung der anfallenden Spangutmengen müssen leistungsstarke Absauganlagen mit adäquatem Schlauchdurchmesser verwendet werden, um ein Zusetzen der Spanabsaughaube unter dem Tisch zu verhindern laut TRGS 553.
4. Häufige Praxisfehler beim Längsschnitt
In vielen Werkstätten werden Längsschnitte mit Universalsägeblättern durchgeführt, was zu typischen Problemen führt:
- Rauchentwicklung: Ein Universalblatt mit 48 Zähnen erzeugt bei 50 mm Längsschnitt eine unzulässige Hitzeentwicklung, die den Stahl des Stammblatts blau anlaufen lässt laut Datenblatt.
- Klemmen des Werkstücks: Wenn Äste oder innere Wuchsspannungen die Schnittfuge zuziehen, muss der Schnitt sofort gestoppt werden. Niemals darf das Werkstück mit Gewalt gegen das rotierende Blatt geschoben werden laut Bedienungsanleitung.
- Welliges Schnittbild: Ein zu dünnes Stammblatt neigt bei forciertem Vorschub zum Flattern. Ein stabiles Blatt mit Dehnungsschlitzen sorgt für ruhigen Lauf nach DIN 847.
5. Werkzeugpflege für langanhaltende Schärfe
Nadelhölzer wie Kiefer oder Lärche sondern beim Längsschnitt klebrige Harze ab, die sich auf den Zahnbrüsten festbrennen. Ein verharztes Blatt schneidet nicht mehr frei, sondern reibt am Holz. Ein kurzes Einlegen in speziellen Harzlöser stellt die ursprüngliche Zerspanungsleistung wieder her, ohne dass die Schneiden geschliffen werden müssen laut Bedienungsanleitung.