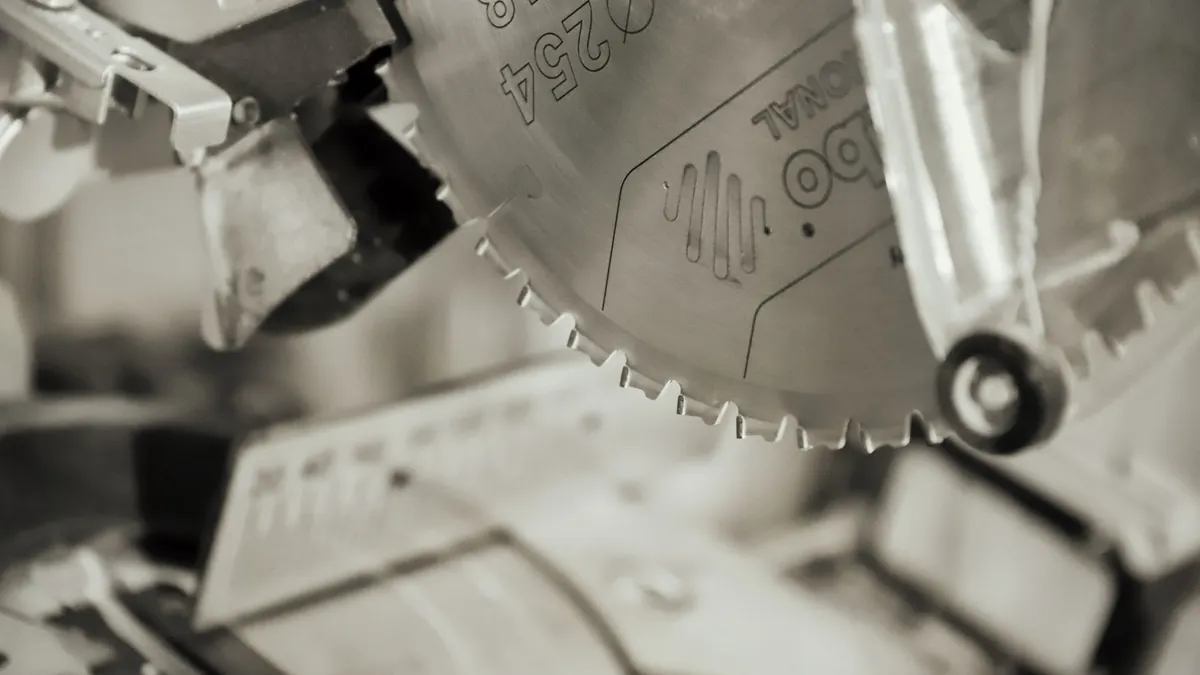
Die Anzahl der Zähne auf einem Kreissägeblatt bestimmt maßgeblich das Verhältnis zwischen Schnittgeschwindigkeit, Oberflächengüte und dem erforderlichen Vorschubdruck. In der handwerklichen Praxis herrscht oft der Trugschluss, dass mehr Zähne grundsätzlich ein besseres Schnittergebnis liefern. Wer jedoch versucht, eine massive Eichenbohle mit einem 72-Zahn-Feinschnittblatt der Länge nach aufzutrennen, erlebt binnen Sekunden eine spürbare Rauchentwicklung, verbrannte Schnittkanten und einen gefährlich blockierenden Werkstückvorschub laut DGUV Information 209-015.
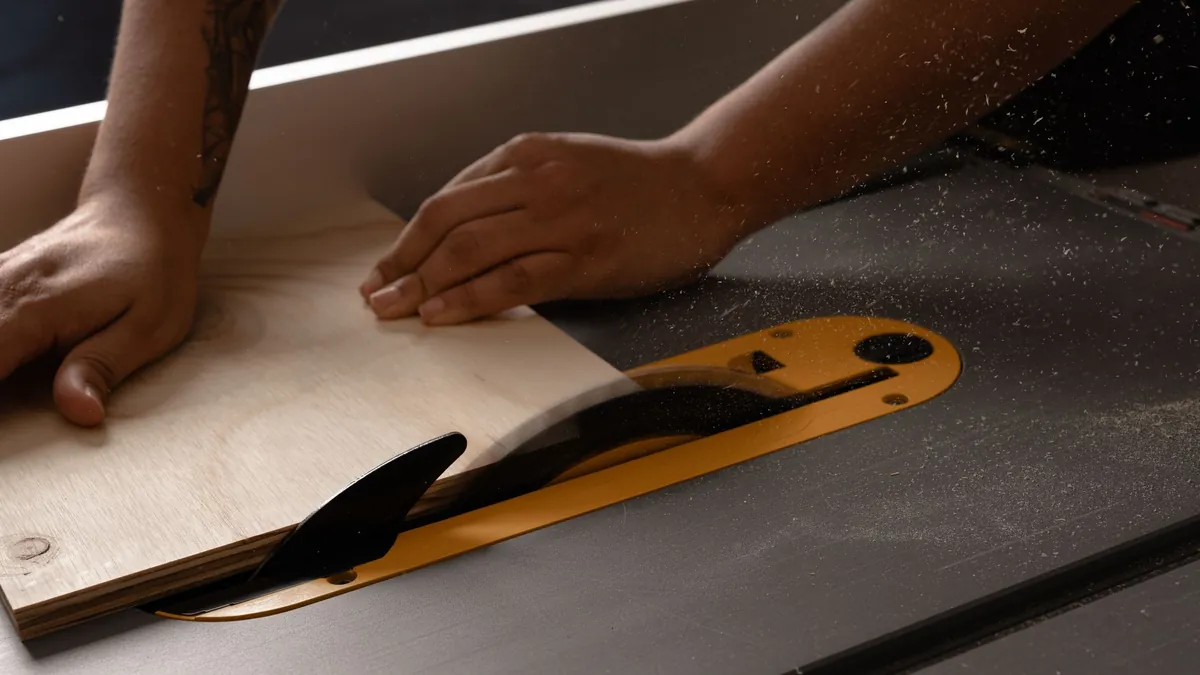
Die physikalische Ursache liegt im verfügbaren Spanraum zwischen den einzelnen Zahnspitzen. Jeder Zahn schält bei seinem Umlauf einen Span ab, der bis zum Austritt aus dem Werkstück in der Spankammer transportiert werden muss. Reicht dieser Raum nicht aus, wird das Sägemehl verdichtet, die Reibung steigt rasant an und die thermische Belastung führt zum Härteverlust der Hartmetallschneiden. Ein solides Fundament für die Werkzeugauswahl bieten detaillierte Sägeblatt-Grundlagen, welche die mechanischen Zusammenhänge von Stammblatt und Schneidengeometrie vertiefen.
1. Systematische Einteilung der Zahnzahlen nach Schnittaufgabe
Kreissägeblätter werden nach der Dichte ihrer Bezahnung in drei grundlegende Leistungsklassen unterteilt, die sich auf den gebräuchlichen Standarddurchmesser von 216 mm bis 254 mm beziehen laut Datenblatt.
Grobzahnung für den Längsschnitt
Beim Auftrennen von Kanthölzern oder Bohlen parallel zum Faserverlauf entstehen langfaserige, voluminöse Späne. Ein Sägeblatt mit lediglich 16 bis 24 Zähnen bei 216 mm Durchmesser gewährt jedem einzelnen Zahn eine großzügig bemessene Spankammer laut Datenblatt. Der Zerspanungswiderstand bleibt minimal, sodass selbst kompakte Tischkreissägen mit 1400 W Motorleistung zügig durch 50 mm Bohlen geführt werden können ohne thermische Überlastung laut Typenschild.
Universalbezahnung für den Werkstattalltag
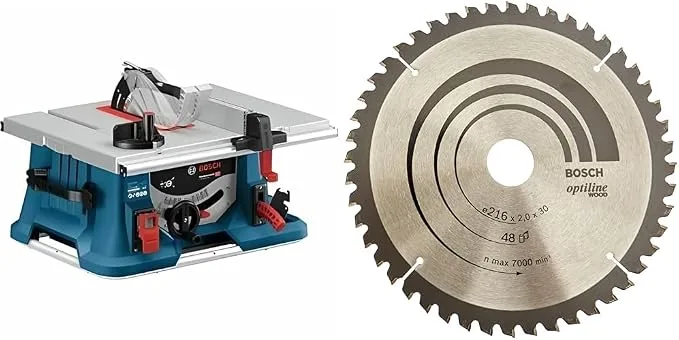
Wer in der Hobby- oder Ausbauwerkstatt nicht für jeden Einzelschnitt das Blatt wechseln möchte, greift zu einem Universalblatt mit 36 bis 48 Zähnen bei 216 mm Durchmesser nach DIN 847. Es bewältigt Querschnitte in Vollholz mit glatter Kante und erlaubt bei mäßiger Vorschubgeschwindigkeit auch gelegentliche Längsschnitte in Weichholz, ohne sofort Brandstellen zu erzeugen.
Feinzahnung für Platten und Gehrungen
Für Fertigschnitte an Bilderleisten, Sockelleisten sowie furnierten Spanplatten sind 60 bis 80 Zähne der bewährte Standard laut Datenblatt. Da Quer zur Holzfaser die Einzelfasern abgetrennt und nicht geschält werden, erzeugt der dichte Zahneingriff eine nahezu polierte Schnittfläche. Der Spanraum ist hierbei konstruktionsbedingt klein, weshalb die Schnitttiefe und der Vorschub bedacht dosiert werden müssen.
2. Der Zusammenhang zwischen Durchmesser und Zahnteilung
Die reine Zahnanzahl besitzt nur im Kontext des Blattdurchmessers eine aussagekräftige Bedeutung. Entscheidend für die Schnittcharakteristik ist die tatsächliche Zahnteilung, also der geometrische Abstand von Zahnspitze zu Zahnspitze entlang des Umfangs nach DIN 847:
| Schnittkategorie | Durchmesser 160 mm | Durchmesser 216 mm | Durchmesser 254 mm | Empfohlene Zahnteilung nach DIN 847 |
|---|---|---|---|---|
| Längsschnitt Massiv | 12 bis 16 Zähne laut Datenblatt | 16 bis 24 Zähne laut Datenblatt | 24 bis 28 Zähne laut Datenblatt | Große Spanteilung von 25 bis 35 mm laut Datenblatt |
| Universalschnitt | 24 bis 36 Zähne laut Datenblatt | 36 bis 48 Zähne laut Datenblatt | 40 bis 48 Zähne laut Datenblatt | Mittlere Teilung von 15 bis 20 mm laut Datenblatt |
| Feinschnitt Platte | 48 bis 56 Zähne laut Datenblatt | 60 bis 64 Zähne laut Datenblatt | 60 bis 80 Zähne laut Datenblatt | Enge Teilung von 8 bis 12 mm laut Datenblatt |
Ein 160 mm Handkreissägeblatt mit 24 Zähnen verhält sich in der Praxis vergleichbar mit einem 254 mm Tischkreissägeblatt mit 40 Zähnen, da beide eine ähnliche Zahndichte aufweisen laut Datenblatt. Wer diesen Zusammenhang ignoriert und auf einer großen Formatkreissäge ein Blatt mit nur 16 Zähnen montiert, erhält extrem grobe Ausrisse selbst bei einfachen Trennschnitten.
3. Spanwinkel und Zahneingriff in der Praxis
Neben der schieren Anzahl beeinflusst der Spanwinkel die Schnittkräfte und das Verhalten des Werkstücks. Bei positiven Spanwinkeln von 10 bis 15 Grad greift der Zahn aggressiv in das Holz und zieht das Material förmlich an das Blatt heran laut Datenblatt. Dies spart Vorschubkraft beim Auftrennen an der Tischkreissäge.
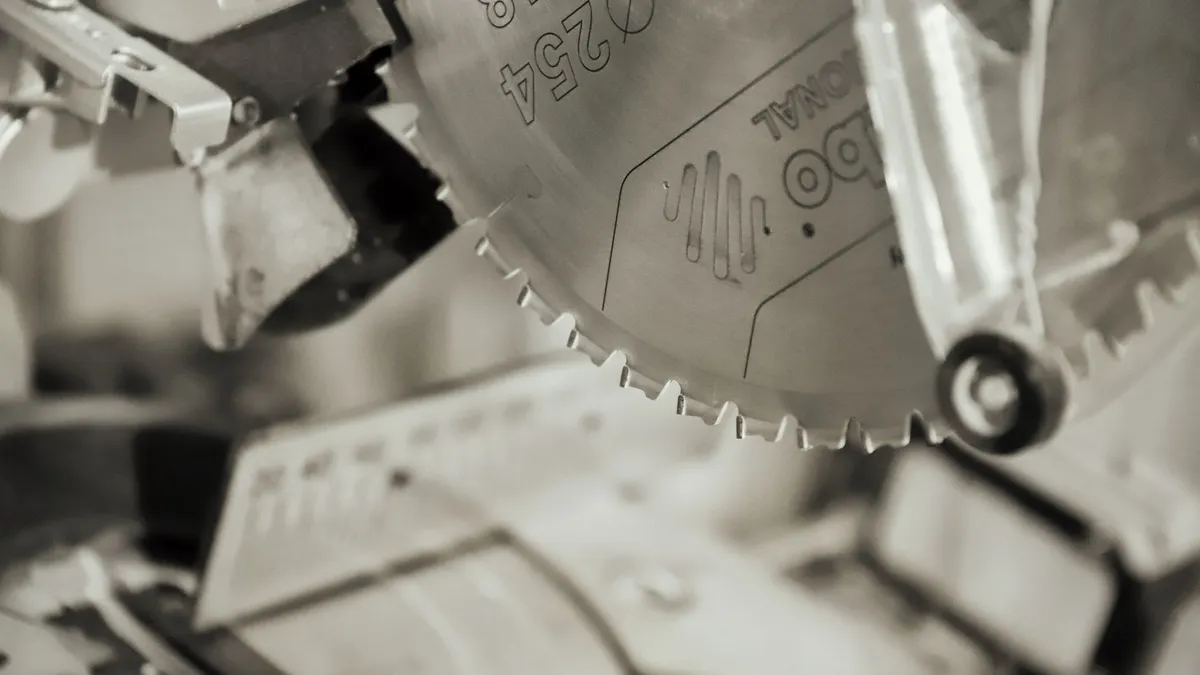
Auf Kapp- und Gehrungssägen hingegen führt ein stark positiver Spanwinkel zu unkontrolliertem Einhaken des Sägekopfes. Hier schreibt die Arbeitssicherheit neutrale oder negative Spanwinkel von null bis minus 5 Grad vor laut DGUV Information 209-015. Ein negatives Sägeblatt drückt das Werkstück gegen den Auflagetisch und dämpft Vibrationen wirkungsvoll ab, erfordert jedoch eine etwas höhere Motorleistung für den gleichmäßigen Schnitt.
Zur Sauberhaltung des Arbeitsplatzes und zum Schutz der Atemwege vor alveolengängigem Holzstaub sollten Kreissägen immer an geprüfte Absauganlagen mit mindestens 20 m/s Strömungsgeschwindigkeit angeschlossen werden laut TRGS 553.
4. Typische Fehlerbilder und deren Behebung
Fehlerhafte Schnittbilder lassen sich direkt auf die falsche Zahnanzahl oder verschlissene Schneidkanten zurückführen:
- Dunkle Brandstreifen im Längsschnitt: Die Zahnzahl ist zu hoch gewählt oder das Sägeblatt ist durch Harz verklebt. Das Werkzeug überhitzt ab einer Vorschubpause von wenigen Zehntelsekunden laut Bedienungsanleitung. Lösung: Wechsel auf ein grobes Längsschnittblatt mit 24 Zähnen.
- Ausgefranste Kanten an der Plattenunterseite: Die Zahnteilung ist zu weit oder das Sägeblatt tritt mit zu steilem Winkel aus dem Material aus. Abhilfe schafft ein Blatt mit mindestens 60 Wechsel- oder Trapez-Flachzähnen laut Datenblatt.
- Hohe Vorschubkraft und Brandgeruch: Verrundete Hartmetallschneiden verlieren ihre Freiwinkel, wodurch das Stammblatt an der Schnittfuge reibt laut DIN 847. Das Sägeblatt muss nachgeschärft werden.
5. Werkstatt-Empfehlungen für Heimwerker
Für den typischen Ausbau- und Möbelbaualltag empfiehlt sich die Anschaffung von zwei spezifischen Sägeblättern anstelle eines einzigen Kompromissblatts. Ein robustes 24-Zahn-Blatt für Zuschnitte von Konstruktionsvollholz und Bohlen sowie ein präzises 60-Zahn-Wechselzahnblatt für Plattenware und Sichtkanten decken rund 95 Prozent aller Aufgaben sauber ab laut Datenblatt.