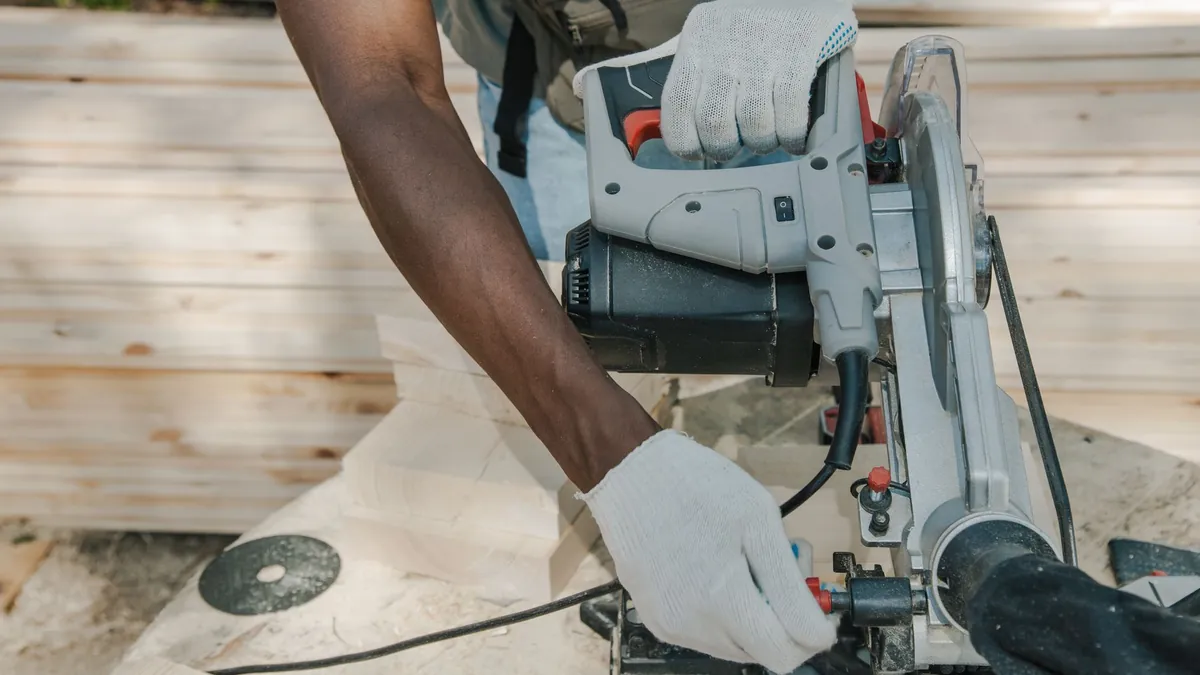
Querschnitte rechtwinklig oder im Gehrungswinkel zur Faserrichtung verlangen von einem Sägeblatt ein völlig anderes Zerspanungsverhalten als das Aufsägen eines Baumstamms der Länge nach. Holzfasern besitzen in Querrichtung eine ausgeprägte Zugfestigkeit. Trifft ein stumpfer oder falsch geformter Sägezahn auf das Faserbündel, wird dieses nicht durchtrennt, sondern nach unten oder hinten herausgerissen laut Datenblatt. Das Resultat sind ausgefranste Kanten, unbrauchbare Gehrungsverbindungen und zeitaufwendige Nacharbeiten mit dem Handhobel.
Um winkelgenaue Stoßfugen im Möbelbau herzustellen, müssen Werkzeug und Schnittführung aufeinander abgestimmt sein. Während bei Längsschnitten wenige Zähne mit gewaltigen Spanräumen dominieren, erfordert die Faserstruktur beim Querkappen eine dichte Bezahnung. Die theoretische Grundlage liefert das Zusammenspiel aus Spanraumvolumen und der optimalen Zahnanzahl beim Sägeblatt, während im direkten Kontrast spezialisierte Längsschnitt-Sägeblätter mit Flachzähnen arbeiten.
1. Die Wirkungsweise der Wechselzahngeometrie
Das bewährte Funktionsprinzip für Querschnitte in Massivholz und Holzwerkstoffen ist die Wechselzahngeometrie (WZ) nach DIN 847.
Schälende Fasenspitzen verhindern Ausrisse
Anders als ein gerader Flachzahn ist die Zahnkrone beim Wechselzahn abwechselnd nach links und rechts angeschrägt. Ein typischer Fasenwinkel beträgt 10 bis 15 Grad nach DIN 847. Beim Umlauf schneidet zuerst die äußere Spitze des linken Zahns die linke Schnittkante vor, unmittelbar gefolgt von der rechten Zahnspitze für die gegenüberliegende Flanke. Das Werkstück erfährt so einen sauberen Ritzschnitt an beiden Rändern, bevor der Rest des Zahns das verbleibende Material im Nutgrund herausschält laut Datenblatt.
Zahnzahl und Schnittgüte an der Querschnittssäge
Da Querschnittspäne kurz und brüchig sind, benötigen sie nur minimale Spanräume. Dies erlaubt eine hohe Anzahl von Zähnen auf engem Raum laut Datenblatt:
| Durchmesser Blatt | Zähne für Grobquerschnitt | Zähne für Feinschnitt | Empfohlener Einsatzbereich nach Datenblatt |
|---|---|---|---|
| 160 mm Tauchsäge | 24 bis 36 Zähne laut Datenblatt | 48 bis 56 Zähne laut Datenblatt | Konstruktionsholz versus Möbelbau laut Datenblatt |
| 216 mm Kappsäge | 36 bis 48 Zähne laut Datenblatt | 60 bis 64 Zähne laut Datenblatt | Balkenwerk versus Sockelleisten laut Datenblatt |
| 254 mm Tischsäge | 40 bis 48 Zähne laut Datenblatt | 72 bis 80 Zähne laut Datenblatt | Grobformatierung versus Furnierschnitt laut Datenblatt |
2. Spanwinkel-Vorgaben für Kappsägen und Zugsägen
Ein gravierender Sicherheitsfaktor bei Querschnitten betrifft den Spanwinkel. Während auf Tischkreissägen positive Spanwinkel von 10 bis 15 Grad den Schnitt erleichtern, gelten auf Kapp- und Zugsägen andere physikalische Gesetze laut DGUV Information 209-015.
Wird ein positiv gezahntes Blatt von oben in ein Kantholz gesenkt, zieht die rotierende Schneide das Werkstück nach oben und klettert förmlich in das Material hinein. Dies führt zu gefürchteten Schlägen im Sägeaggregat und kann zum Bruch der Hartmetallzähne führen laut Bedienungsanleitung. Auf modernen Kappsägen müssen daher zwingend Sägeblätter mit neutralem oder negativem Spanwinkel von minus 5 Grad montiert werden laut DGUV Information 209-015. Diese drücken das Schnittgut satt auf den Auflagetisch und garantieren eine sichere Führung.
3. Schnittgeschwindigkeit und Vorschubkontrolle
Die Schnittgeschwindigkeit $v_c$ errechnet sich aus dem Außendurchmesser des Blatts und der Spindeldrehzahl laut Typenschild:
$$v_c = \frac{D \cdot \pi \cdot n}{60 \cdot 1000}$$
Für saubere Querschnitte in Hartholz wie Buche oder Eiche liegt das optimale Geschwindigkeitsfenster zwischen 60 und 80 m/s laut Datenblatt. Unterschreitet die Drehzahl diesen Wert, beginnen die Fasern zu federn und splittern unsauber ab. Überschreitet sie die Maximaldrehzahl auf dem Stammblatt, drohen gefährliche Resonanzschwingungen laut Typenschild.
Der manuelle Vorschub sollte gleichmäßig und ohne Rucken erfolgen. Ein zu langsamer Vorschub lässt die Zähne auf der Stelle reiben, was rasch zu Glanzstellen und Hitzeentwicklung führt nach DIN 847.
4. Hilfsmittel für perfekte Gehrungsschnitte
Um selbst bei empfindlichen profilierten Leisten absolut gratfreie Gehrungen zu erzielen, greifen Tischler auf zwei praxisbewährte Methoden zurück:
- Opferholz als Splitterschutz: Ein planes Abfallstück aus MDF oder Sperrholz, das bündig hinter das Werkstück an den Anschlag gelegt wird, stützt die austretenden Fasern mechanisch ab laut Bedienungsanleitung.
- Kompaktes Abkleben der Schnittlinie: Hochwertiges Malerkrepp auf der Schnittlinie verhindert das Hochfedern feiner Faserenden beim Durchtritt des Sägezahns laut Datenblatt.
- Schärfezustand regelmäßig kontrollieren: Sobald an den Schneiden ein Lichtreflex auf der Rundung sichtbar wird, ist der Zahn stumpf und muss professionell geschärft werden nach DIN 847.