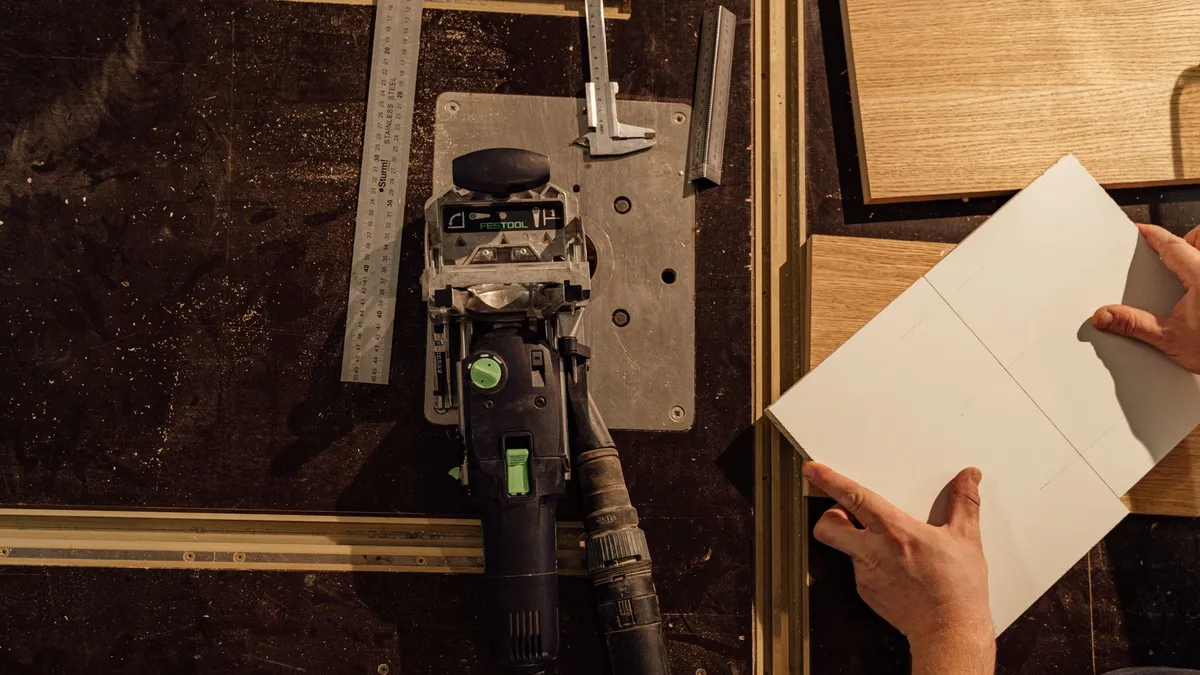
Die Zinkenverbindung gilt im traditionellen Möbelbau als Inbegriff solider Handwerkskunst und formschlüssiger Stabilität. Ursprünglich entwickelt, um Schubkastenfronten dauerhaft gegen die ständige Zugbelastung beim Öffnen zu sichern, verbindet eine sauber ausgearbeitete Schwalbenschwanzzinkung enorme Zugfestigkeit mit zeitloser Holzästhetik nach DIN 68874. Während moderne Plattenwerkstoffe häufig mit einer Flachdübelfräse oder stabilen Holzdübeln rationell gefügt werden, bleibt bei massivem Vollholz die Zinkung die langlebigste Verbindungsmethode.
1. Zinkenarten und geometrische Grundlagen
In der Werkstattpraxis unterscheidet der Tischlermeister drei grundlegende Bauformen für gezinkte Korpusecken:
- Offene Schwalbenschwanzzinkung: Hier ist das Hirnholz beider Bretter an den Außenflächen sichtbar. Diese Verbindung wird bevorzugt bei Schubkästen und sichtbaren Truhenecken eingesetzt laut Datenblatt.
- Halbverdeckte Zinkung: Von der Frontseite aus ist keine Zinkung zu erkennen, da das vordere Brett einen Steg von beispielsweise 4 bis 6 mm Stärke behält laut Typenschild. Dies ist der klassische Standard für edle Kommodenschubladen nach DIN 68874.
- Fingerzinken (Kastenzinken): Rechtwinklige Zinken ohne Schräge. Sie bieten eine große Leimfläche, besitzen aber keine mechanische Verriegelung in Zugrichtung laut Bedienungsanleitung.
Das Verhältnis der Schwalbenschräge richtet sich streng nach der verwendeten Holzart:
- Weichholz (Kiefer, Fichte, Tanne): Neigungswinkel 1:6 (rund 9,5 Grad). Die weicheren Holzfasern benötigen breitere Flanken, um bei seitlichem Druck nicht abzuscheren laut Datenblatt.
- Hartholz (Eiche, Buche, Nussbaum, Esche): Neigungswinkel 1:8 (rund 7,1 Grad). Das dichte Holzgefüge erlaubt schlankere Schwalbenformen mit hoher Keilwirkung nach DIN 68874.
2. Manuelle Zinkenherstellung Schritt für Schritt
Die Herstellung von Hand erfordert Geduld, scharfes Schneidwerkzeug und eine exakte Arbeitsfolge nach den Regeln des Tischlerhandwerks:
Schritt 1: Anreißen mit Streichmaß und Zinkenlehre
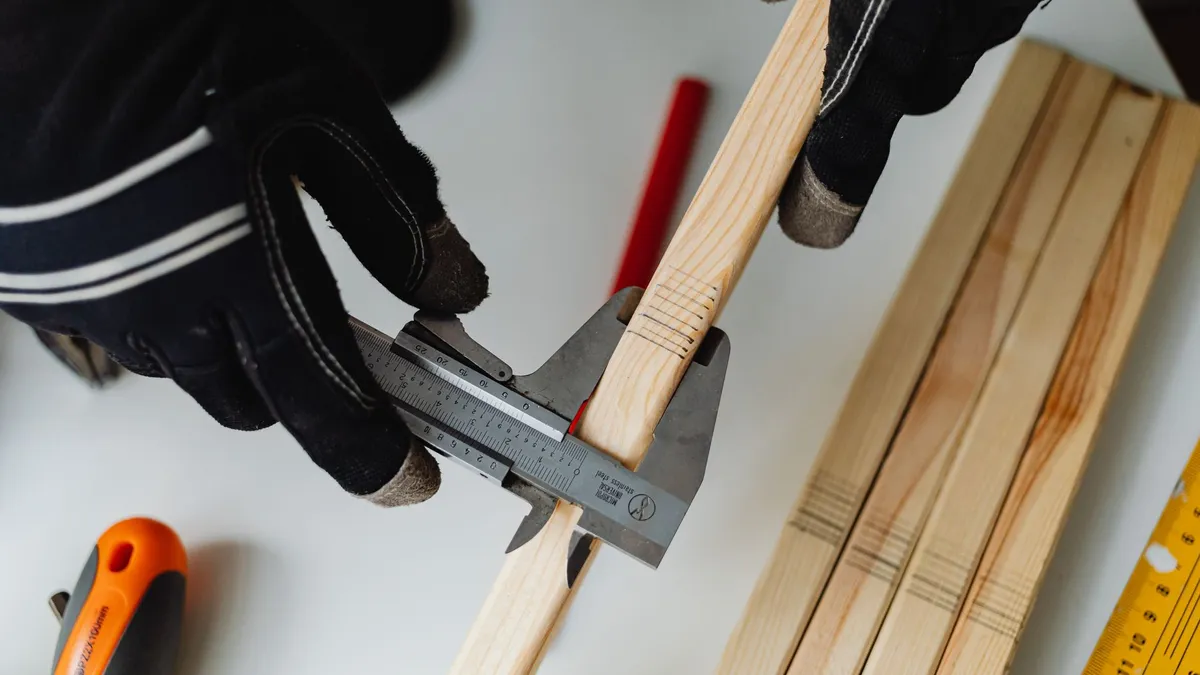
Das Streichmaß wird exakt auf die Materialstärke des Gegenstücks plus einem geringen Überstand von 0,5 mm eingestellt laut Datenblatt. Dieser minimale Überstand stellt sicher, dass die Zinken nach dem Aushärten des Leims absolut plan bündig geputzt werden können. Die Zinkenaufteilung erfolgt nach der Drittel- oder Siebtel-Methode, wobei Randzinken stets mindestens die halbe Materialstärke aufweisen sollten nach DIN 68874.
Schritt 2: Einschneiden mit der Feinsäge
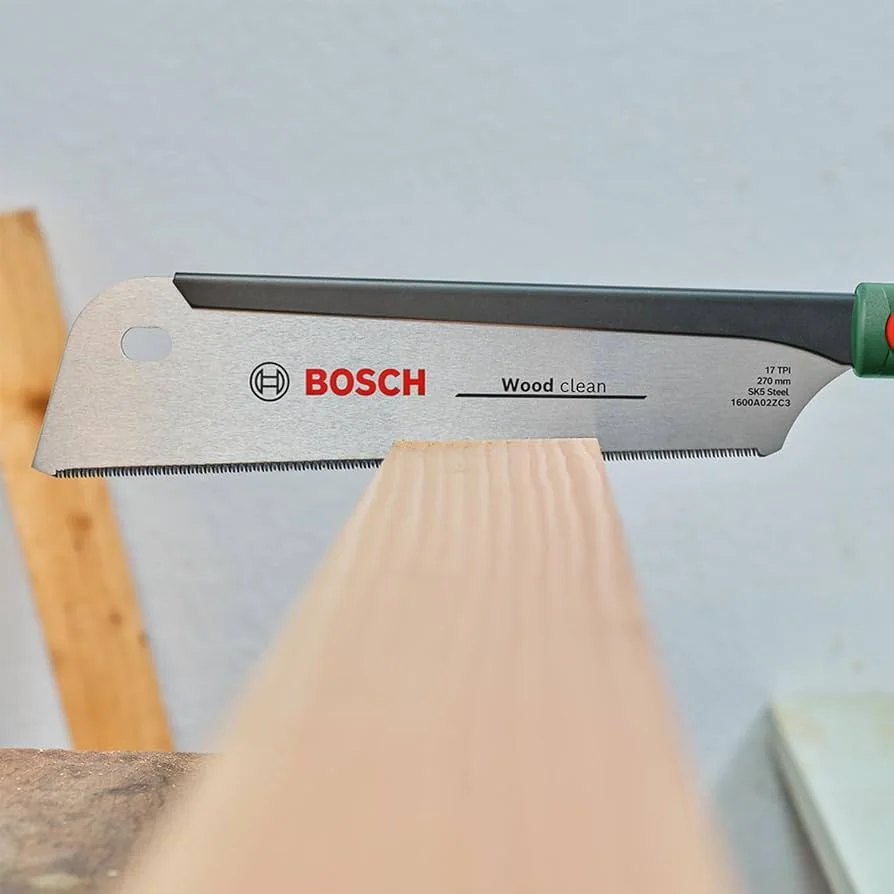
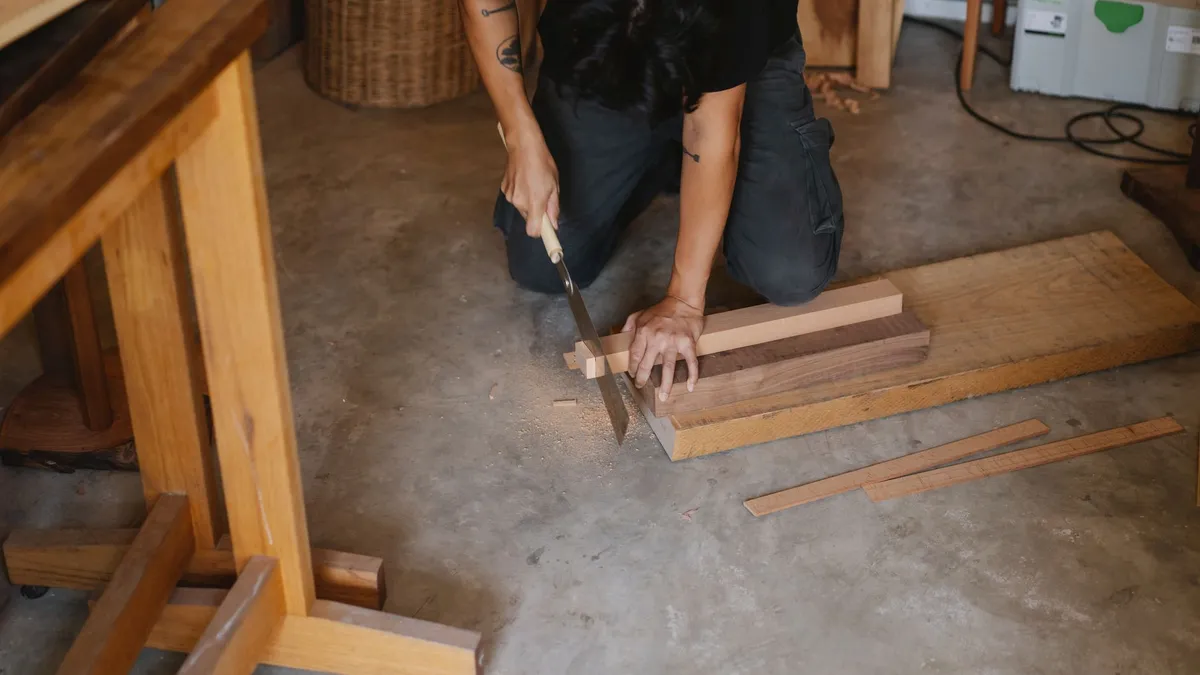
Mit einer japanischen Dozuki-Säge oder einer traditionellen Zinkensäge werden die Schwalbenflanken exakt an der Risslinie eingeschnitten. Wichtig für die Passung: Der Sägeschnitt liegt immer im Abfallholz, sodass der angerissene Bleistiftriss auf dem fertigen Werkstück stehen bleibt laut Typenschild.
Schritt 3: Ausstemmen der Zinkengründe
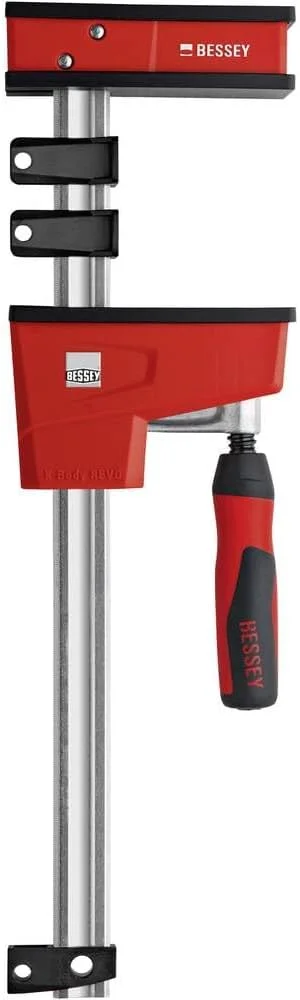
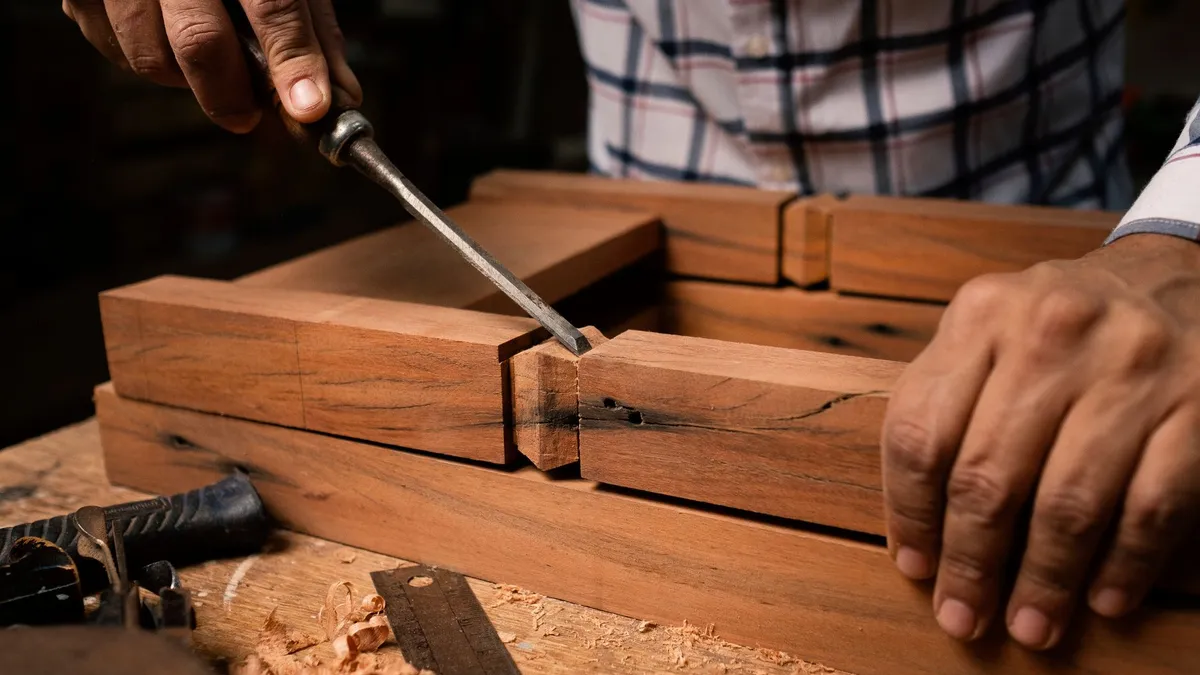
Mit einem flachen Stechbeitel, dessen Seitenkanten angefast sind, wird das Zwischenholz schrittweise von beiden Seiten ausgestemmt laut Bedienungsanleitung. Das Werkstück muss dazu mit einer stabilen Schraubzwinge fest auf der Hobelbank niedergespannt sein nach DGUV Regel 109-001. Ein sauberer Grund rechtwinklig zur Brettfläche garantiert, dass die Bauteile später ohne Spaltbildung aufeinandertreffen nach DIN 68874.
3. Maschinelles Fräsen mit Zinkenschablone und Oberfräse
Für Werkstätten mit regelmäßigem Kastenbau empfiehlt sich der Einsatz einer modernen Oberfräse mit stabiler Zinkenfrässchablone nach DIN EN 62841.
- Kamm-Schablone: Ein Kamm aus eloxiertem Aluminium führt die Kopierhülse der Fräse spielfrei ab nach DIN EN 62841.
- Spezialfräser: Ein Schwalbenschwanzfräser mit 14 Grad oder 8 Grad Schneidwinkel erzeugt Nut und Zinkenprofil in einem einzigen Durchgang laut Typenschild.
- Gleichzeitiges Fräsen: Bei professionellen Vorrichtungen werden Korpusseite und Frontbrett rechtwinklig versetzt eingespannt und zeitgleich gefräst laut Bedienungsanleitung. Dies garantiert absolute Deckungsgleichheit aller Zinkenflanken.
4. Holzfeuchte und Quellverhalten beachten
Da Holz bei Feuchtigkeitsschwankungen quer zur Faser arbeitet, müssen die Bauteile vor dem Fügen die richtige Ausgleichsfeuchte besitzen laut Datenblatt:
- Für Wohnraummöbel schreibt die Norm eine Holzfeuchte von 8 bis 10 Prozent vor nach DIN 68874.
- Werden zu feuchte Bretter gezinkt, schrumpfen die Zinken beim Trocknen in der Heizungsluft, wodurch die Leimfuge aufreißen kann laut Datenblatt.
- Bei sachgemäßer Holzauswahl verhalten sich beide gezinkten Bretter synchron, da ihre Faserrichtungen an der Ecke aufeinandertreffen laut Typenschild.
5. Leimauftrag, Verpressen und Oberflächenfinish
Beim Fügen von Zinkenverbindungen entscheidet die richtige Vorbereitung über den Erfolg:
- Leimart: Handelsüblicher Dispersionsleim der Beanspruchungsgruppe D2 oder D3 nach DIN EN 204 bietet hervorragende Festigkeit.
- Gezielter Leimauftrag: Der Leim wird ausschließlich auf die Längsholzwangen aufgetragen, da Hirnholzflächen Leim aufsaugen, ohne spürbare Bindekräfte aufzubauen laut Datenblatt.
- Zulagen verwenden: Beim Ansetzen der Korpuszwingen schützen passgenaue Zulagen mit Aussparungen die überstehenden Zinkenköpfe vor Stauchungen nach DIN 68874.
- Winkelkontrolle: Unmittelbar nach dem Anziehen der Zwingen werden die Innenwinkel mit dem Haarwinkel und die Diagonalen kontrolliert laut Typenschild.
- Verputzen: Nach vollständiger Durchhärtung wird der leichte Überstand mit einem scharfen Putzhobel bei feinstem Spanabtrag eingeebnet laut Bedienungsanleitung.