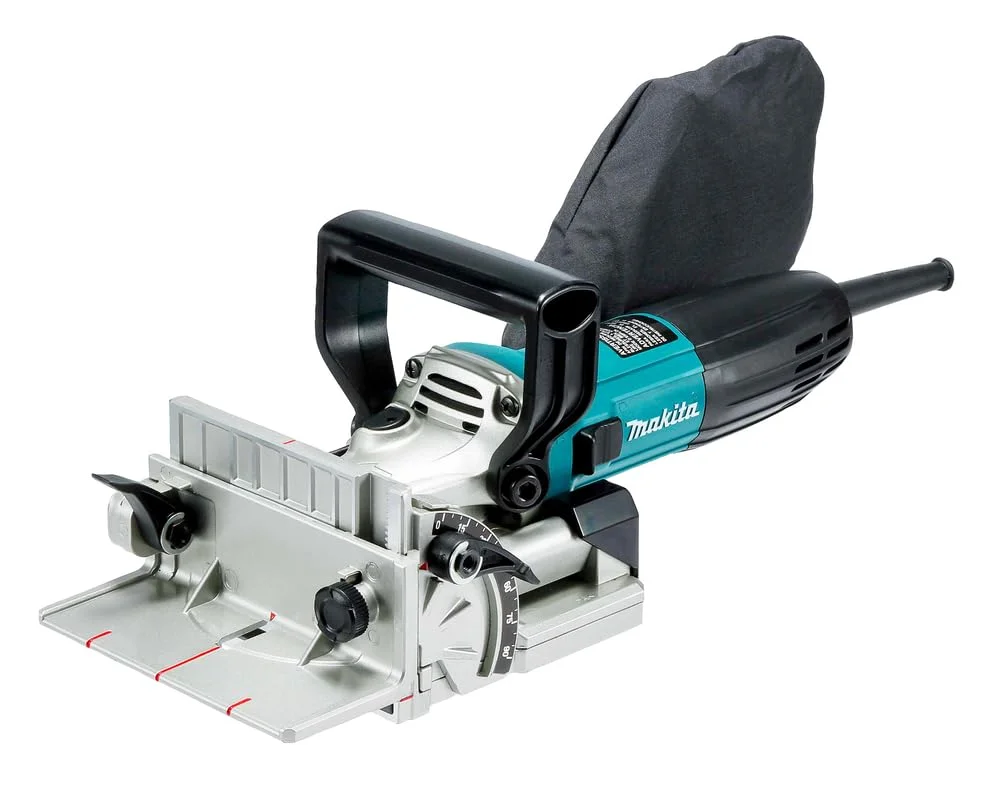
Die Flachdübelfräse (im Tischlerhandwerk meist nach dem Schweizer Erfinder Hermann Steiner als Lamellofräse bezeichnet) veränderte in den 1950er-Jahren den Korpus- und Innenausbau von Grund auf. Während herkömmliche Runddübelbohrungen in zwei Achsen millimetergenau fluchten müssen, entkoppelt das Flachdübelsystem die Präzision: In der Höhe garantiert die Fräsung absolute Bündigkeit, während in Längsrichtung ein Spielraum von rund 2 mm verbleibt laut Datenblatt.
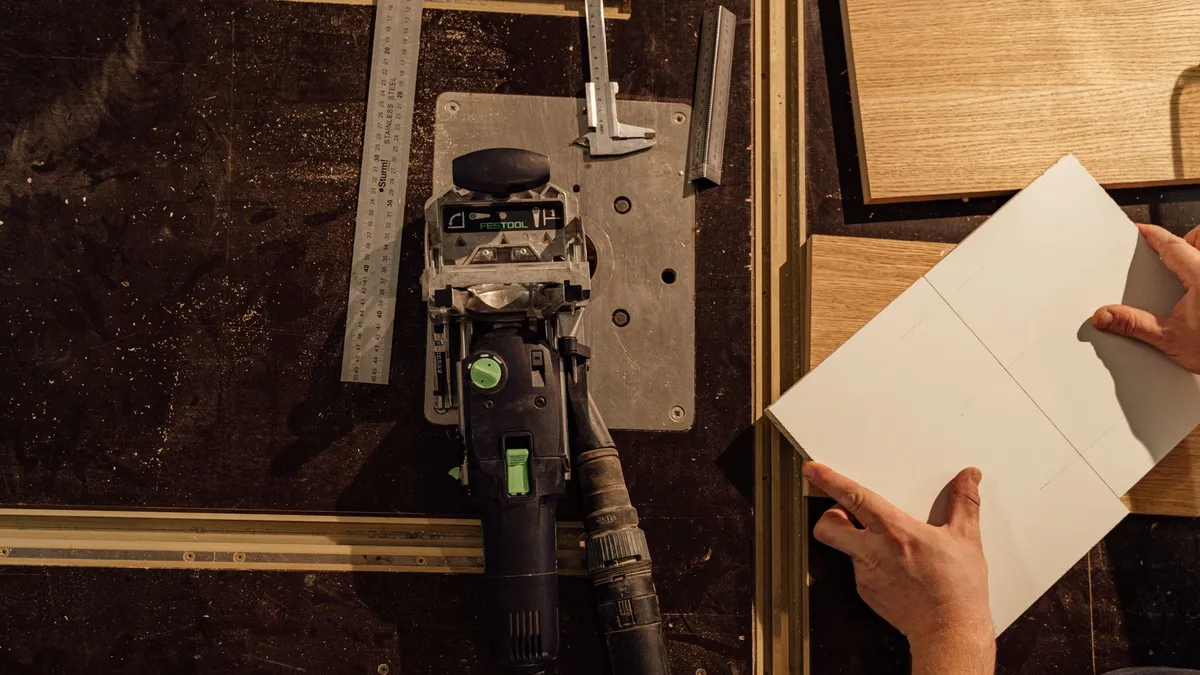
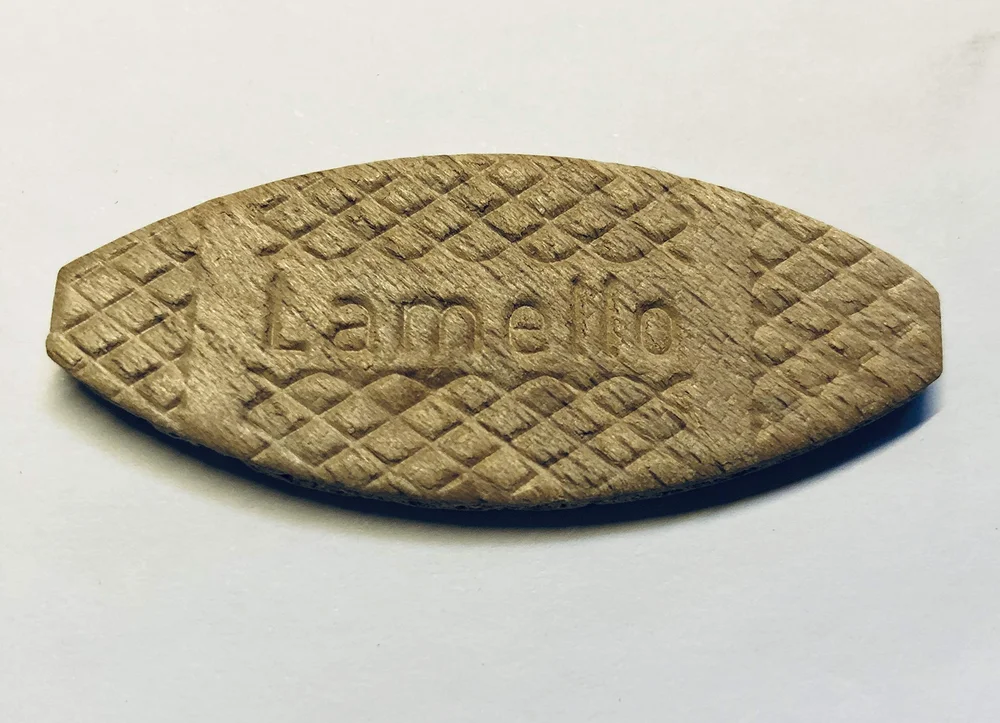
Besonders bei Plattenwerkstoffen wie Multiplex, MDF oder furnierten Spanplatten ermöglicht die Flachdübelfräse rationelle Verbindungsfolgen. Die ovalen Holzplättchen aus gepresstem Buchenholz quellen durch das Wasser im PVAc-Leim auf und verankern sich formschlüssig in den Nuten nach DIN EN 204. In Kombination mit einem präzisen Akku-Bohrschrauber und einer guten Werkstattabsaugung gelingen saubere Möbelverbindungen.
1. Funktionsweise und Aufbau der Maschine
Das Kernstück der Flachdübelfräse ist ein rotierender Hartmetall-Nutfräser mit 100 mm Außendurchmesser und exakt 4 mm Schnittbreite laut Typenschild. Beim Vorschub gleitet das Maschinengehäuse gegen Federdruck nach vorne, sodass das Sägeblatt durch eine Öffnung in der Grundplatte bogenförmig in das Holz eintaucht laut Bedienungsanleitung.
Ein mehrstufiger Revolveranschlag begrenzt die Frästiefe passend zu den standardisierten Flachdübelgrößen laut Datenblatt:
- Größe 0: 47 mm lang, 15 mm breit, Frästiefe 8 mm laut Typenschild.
- Größe 10: 53 mm lang, 19 mm breit, Frästiefe 10 mm laut Datenblatt.
- Größe 20: 56 mm lang, 23 mm breit, Frästiefe 12 mm laut Bedienungsanleitung.
2. Der Schwenkanschlag: Schlüssel für präzise Gehrungen
Bei einfachen Modellen führt ein ungenauer Anschlag schnell zu wackeligen Verbindungen. Qualitätsfräsen verfügen über einen massiven Schwenkanschlag aus Aluminium-Druckguss laut Typenschild:
- Winkeleinstellung 0 bis 90 Grad: Feste Rastpunkte bei 45 Grad und 90 Grad ermöglichen das Fräsen von Rahmenecken und Gehrungskorpusssen ohne aufwendiges Justieren laut Bedienungsanleitung.
- Höhenverstellung: Eine millimetergenaue Zahnstangenführung platziert die Nut exakt in der Mitte der Materialstärke nach DIN EN 62841.
- Anti-Rutsch-Pads: Gummierte Kontaktflächen an der Frontplatte verhindern das seitliche Verziehen der Maschine beim Eintauchen des Fräsers laut Datenblatt.
3. Flachdübel vs. Runddübel: Wann welches System wählen?
Beide Systeme haben im modernen Handwerk ihre Berechtigung:
- Vorteil Flachdübel: Deutlich schnelleres Arbeiten, stressfreies Verleimen durch seitliches Korrigieren und hervorragende Eignung für 45-Grad-Gehrungen laut Datenblatt.
- Vorteil Holzdübel-Verbindung: Höhere Torsionssteifigkeit bei schmalen Rahmenhölzern und geringere Werkzeugkosten, da lediglich Bohrer und Lehre benötigt werden laut DIN 68874.
4. Präzise Arbeitsschritte beim Fräsen von Korpusverbindungen
Damit alle Bauteile nach dem Fräsen exakt zusammenpassen, folgt der Arbeitsablauf festen Regeln nach DIN EN 62841:
- Referenzseite festlegen: Alle Fräsungen müssen stets von derselben Bezugskante (in der Regel der Außen- oder Innenseite des Korpus) aus gefräst werden laut Bedienungsanleitung.
- Werkstücke fixieren: Die Fräse erzeugt beim Eintauchen des Fräsblatts eine spürbare Drehbewegung. Beide Bauteile müssen fest auf der Werkbank festgeklemmt werden nach DGUV Regel 109-001.
- Leimauftrag in den Nuten: Der Leim wird mit einer flachen Dosierdüse oder einem Leimpinsel beidseitig in die Nuten eingebracht. Da die Flachdübel nach Kontakt mit Feuchtigkeit innerhalb von zwei bis drei Minuten aufquellen, muss das Zusammenstecken und Spannen zügig erfolgen laut Datenblatt.
- Kontrolle des rechten Winkels: Unmittelbar nach dem Anziehen der Schraubzwingen wird die Diagonale des Rahmens mit dem Bandmaß gemessen. Stimmen beide Diagonalmaße überein, ist der Korpus absolut rechtwinklig gefügt laut Typenschild.
5. Späneabsaugung und Fräserpflege im Werkstattalltag
Beim bogenförmigen Frässchnitt entstehen in Sekundenbruchteilen feine Holzspäne, die bei fehlender Absaugung den Spanraum der Maschine verstopfen können laut Bedienungsanleitung. Ein flexibler Absaugschlauch mit einem Innendurchmesser von 35 mm an einer professionellen Werkstattabsaugung sorgt für einen zügigen Spantransport nach DIN EN 62841.
Verharzte Schneiden an der HM-Frässcheibe führen zu spürbarem Vorschubwiderstand, unsauberen Nutkanten und Überhitzung laut Datenblatt. Die regelmäßige Reinigung des 100 mm Fräsblatts mit einem biologischen Harzlöser erhält die Schnittgüte und schont die Lagerung der Antriebsspindel dauerhaft nach DIN 68874.