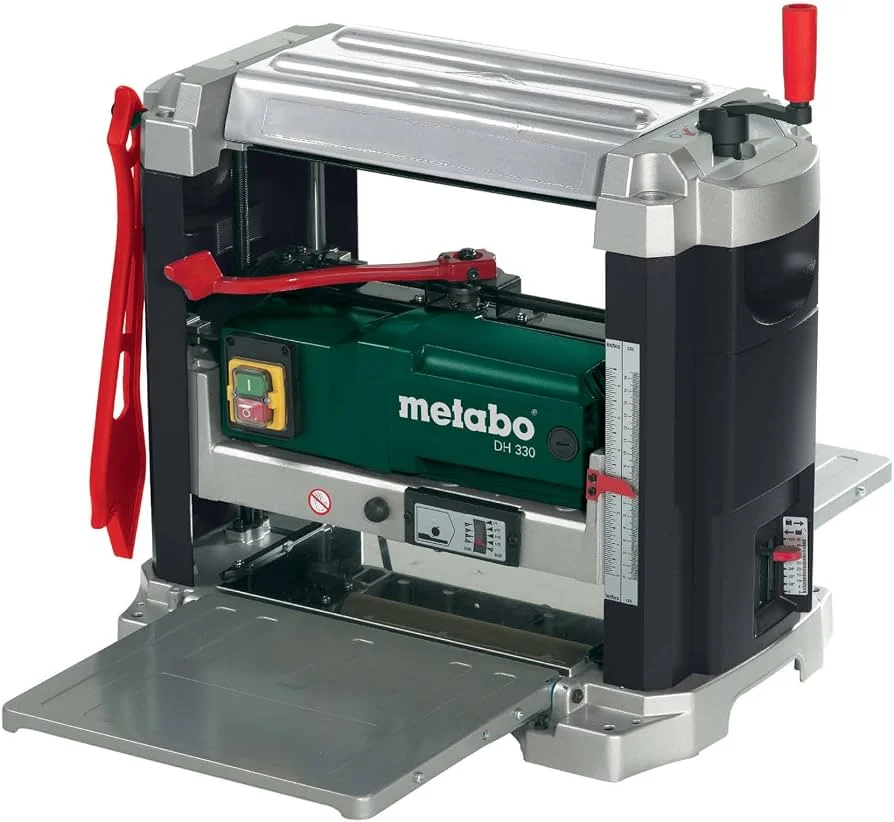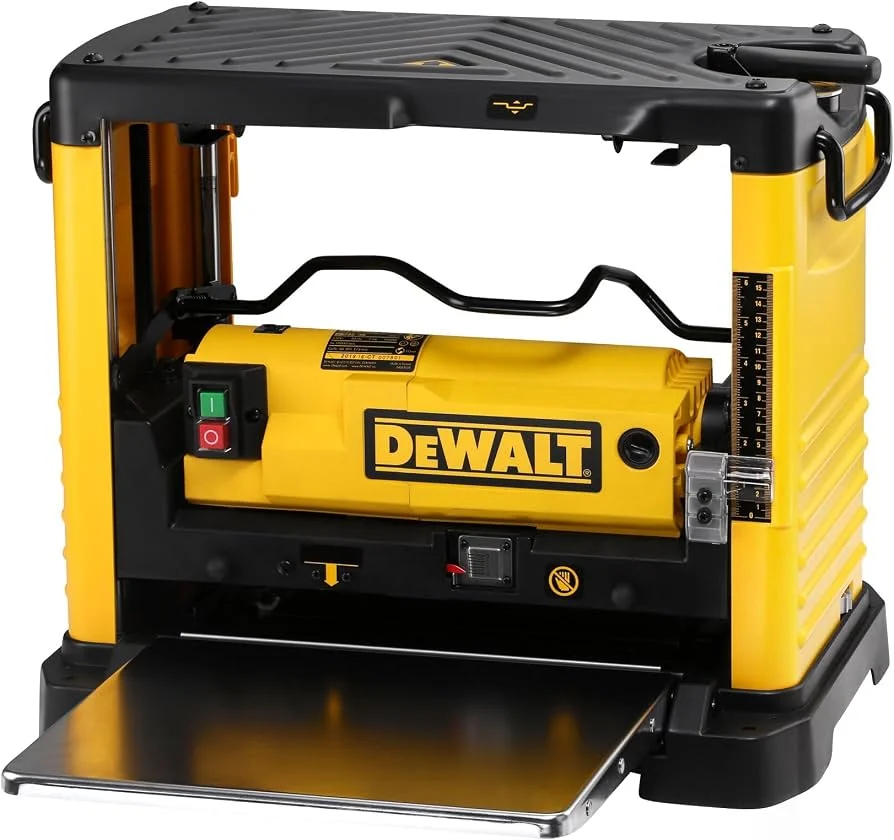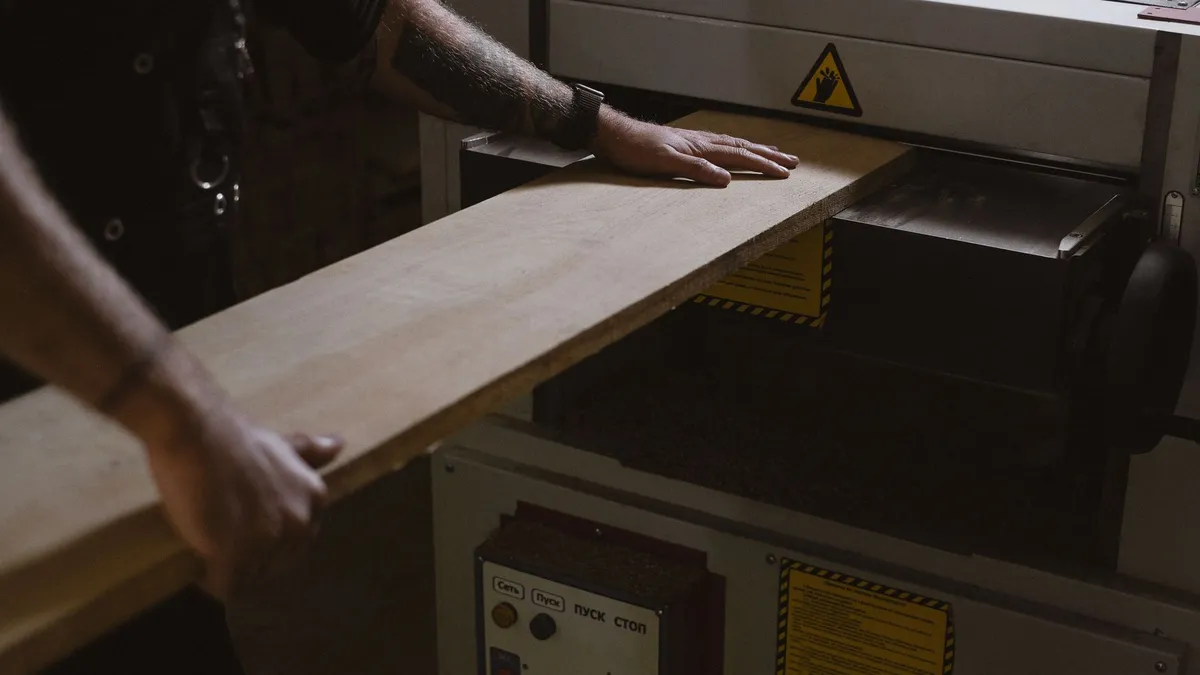
Während die Abrichthobelmaschine für ebene und zueinander rechtwinklige Bezugsflächen sorgt, übernimmt der Dickenhobel die entscheidende Aufgabe der Parallelisierung. Er führt das Werkstück unter einer rotierenden Messerwelle hindurch und hobelt die gegenüberliegende Seite vollkommen plan und parallel zur Bezugsfläche laut DIN EN 860. Dadurch erhält das Holz über seine gesamte Länge eine exakt einheitliche Materialstärke.
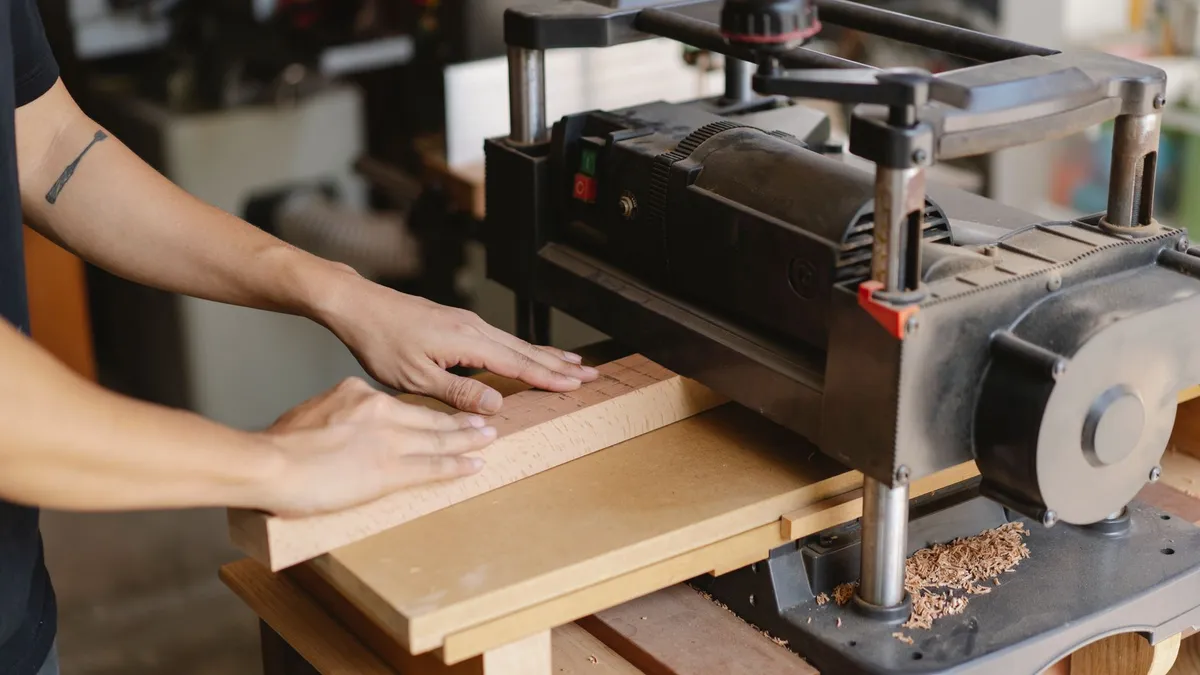
Besonders im Bereich der transportablen Tisch-Dickenhobel hat die Maschinentechnik in den letzten Jahren große Fortschritte gemacht. Mit Gewichten zwischen 30 und 45 Kilogramm und Durchlassbreiten von bis zu 330 Millimetern bieten diese Maschinen auch in kleinen Werkstätten enorme Kapazitäten laut Datenblatt. Um das Maximum an Präzision herauszuholen, bedarf es jedoch fundierter Kenntnisse über Vorschubmechanik und die Vermeidung typischer Hobelfehler.
1. Funktionsweise: Vorschubwalzen, Messerwelle und Druckbalken
Im Inneren des Dickenhobels wirken mehrere mechanische Baugruppen synchron aufeinander ein laut DIN EN 860:
- Einzugswalze: Eine geriffelte Stahlwalze greift das Werkstück, sobald es in den Maschinentunnel geschoben wird. Sie presst das Holz mit Federdruck nach unten und schiebt es kontinuierlich voran laut Bedienungsanleitung.
- Druckbalken: Vor und hinter der Messerwelle sitzen gefederte Druckschuhe. Sie verhindern, dass das Holz durch die Schnittkräfte der rotierenden Messer nach oben vibriert oder flattert laut Datenblatt.
- Messerwelle: Die Welle rotiert gegen die Vorschubrichtung (Gegenlauf). Ihre Schneiden tragen den Holzüberstand spanend ab laut Typenschild.
- Auszugswalze: Eine Walze mit Gummibeschichtung übernimmt das Werkstück hinter der Welle und zieht es sauber aus der Maschine, ohne Spuren auf der frisch gehobelten Oberfläche zu hinterlassen laut Datenblatt.
2. Der Hobelschlag (Snipe): Ursachen und Gegenmaßnahmen
Das häufigste Problem beim Dickenhobeln ist der sogenannte Hobelschlag. Hierbei handelt es sich um eine Vertiefung von wenigen Zehntelmillimetern an den ersten und letzten fünf bis zehn Zentimetern des Werkstücks laut Datenblatt. Er entsteht, wenn das Brett nur von einer der beiden Vorschubwalzen gehalten wird:
- Tischverriegelung nutzen: Viele Geräte besitzen einen Verriegelungshebel, der den beweglichen Motorkopf an den vier Säulen festklemmt. Dies verhindert das elastische Nachgeben des Hobelkopfs beim Werkstückeintritt laut Bedienungsanleitung.
- Tischverlängerungen einstellen: Die klappbaren Zu- und Abführtische sollten an ihren äußeren Enden etwa einen Millimeter höher stehen als der Haupttisch. Dadurch wird das Brett beim Ein- und Ausfahren leicht nach unten auf den Haupttisch gedrückt laut Datenblatt.
- Vorlaufholz einsetzen: Wer teures Edelholz verarbeitet, schiebt direkt vor und hinter dem eigentlichen Werkstück ein gleich dickes Abfallholz durch die Maschine. Der Hobelschlag landet so auf dem Restholz.
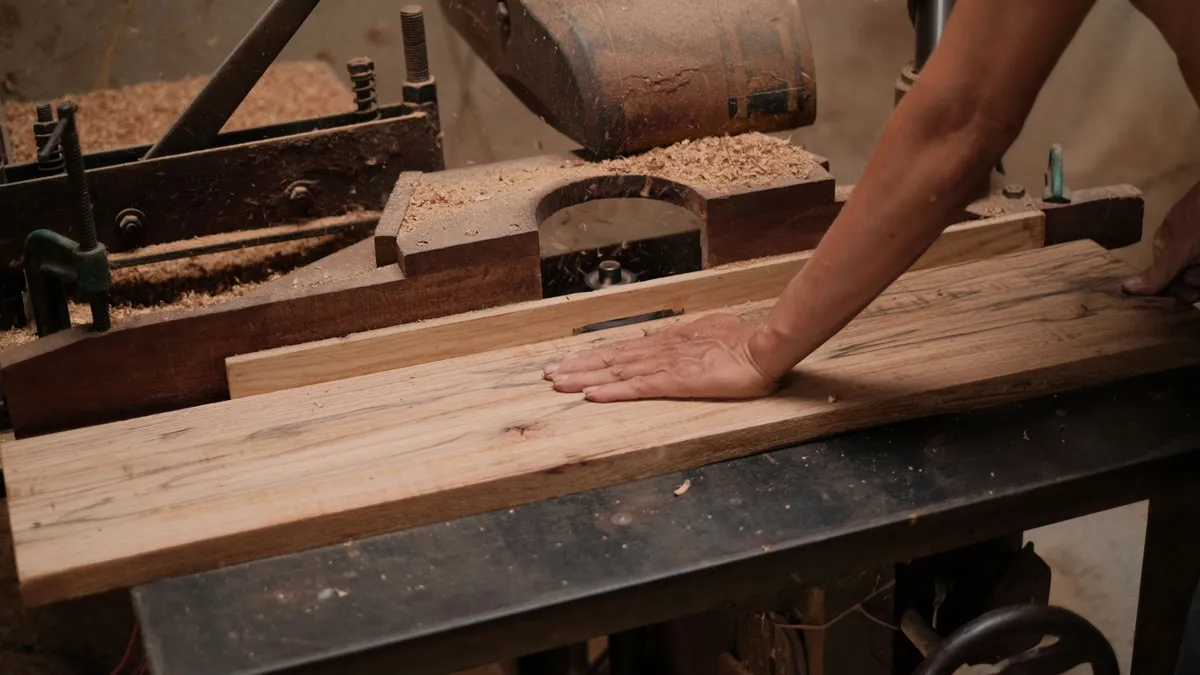
3. Pflege und Tischbeschichtung
Um den Reibungswiderstand auf dem Dickentisch gering zu halten, muss die Metalloberfläche regelmäßig gereinigt und gewachst werden. Harzablagerungen bremsen das Werkstück ab, was zum Durchdrehen der Einzugswalzen und zu Brandstreifen führt laut Bedienungsanleitung. Spezialgleitmittel wie Silbergleit bilden einen trockenen, silikonfreien Film, der das Holz leicht gleiten lässt, ohne spätere Beiz- oder Lackierarbeiten zu beeinträchtigen laut Datenblatt.
Vor dem Hobeln sorgt eine präzise Tischkreissäge für Holz für den passenden Grobzuschnitt. Für die Auswahl des idealen Maschinenparks steht der interaktive Maschinenberater bereit.
4. Typische Fehlerbilder und Fehlerbehebung im Dickenbetrieb
Beim Dickenhobeln anspruchsvoller Hölzer treten spezifische Probleme auf, die sich durch gezielte Einstellungen nach DIN EN 860 lösen lassen:
- Stoppender Werkstückvorschub: Bleibt das Brett im Maschinentunnel stecken, während die Rändelwalze durchdreht, ist die Tischplatte verschmutzt oder verharzt. Gründliches Reinigen und der Auftrag von Trockengleitmittel laut Datenblatt stellen den kontinuierlichen Vorschub wieder her.
- Schräg gehobelte Bretter: Weist das fertige Brett über die Breite unterschiedliche Stärken auf, steht der Dickentisch nicht exakt parallel zur Messerwelle. Die Spindelführung der vier Tragsäulen muss mit einer Messuhr auf eine Parallelität von unter 0,1 Millimeter kalibriert werden laut Bedienungsanleitung.
- Querriefen auf der Holzfläche: Sichtbare Wellen auf der Oberfläche resultieren aus zu schnellem Werkstückvorschub oder Unwucht der Welle. Eine Verringerung der Durchzugsgeschwindigkeit und das Nachwuchten der Messerwelle laut Typenschild garantieren ein samtiges Oberflächenbild.