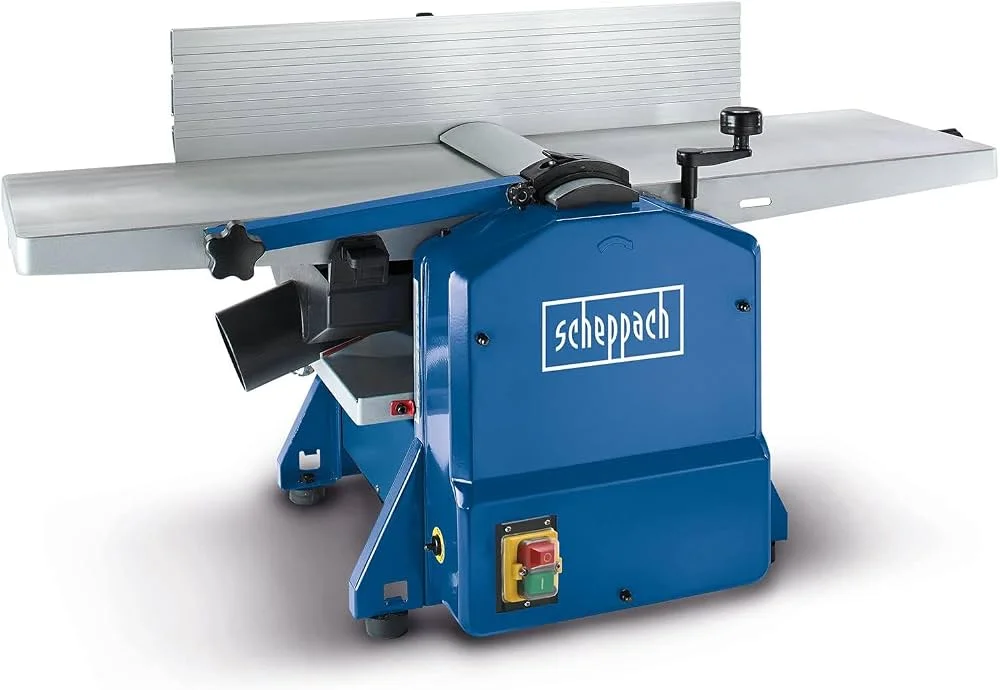
In kleineren Werkstätten ist Stellfläche das kostbarste Gut. Eine vollwertige Abrichthobelmaschine mit zwei Metern Tischlänge und ein separater Dickenhobel beanspruchen zusammen schnell sechs bis acht Quadratmeter Grundfläche. Die kombinierte Abricht- und Dickenhobelmaschine löst dieses Raumproblem, indem sie beide Arbeitsschritte um eine gemeinsame Messerwelle herum organisiert laut DIN EN 859.
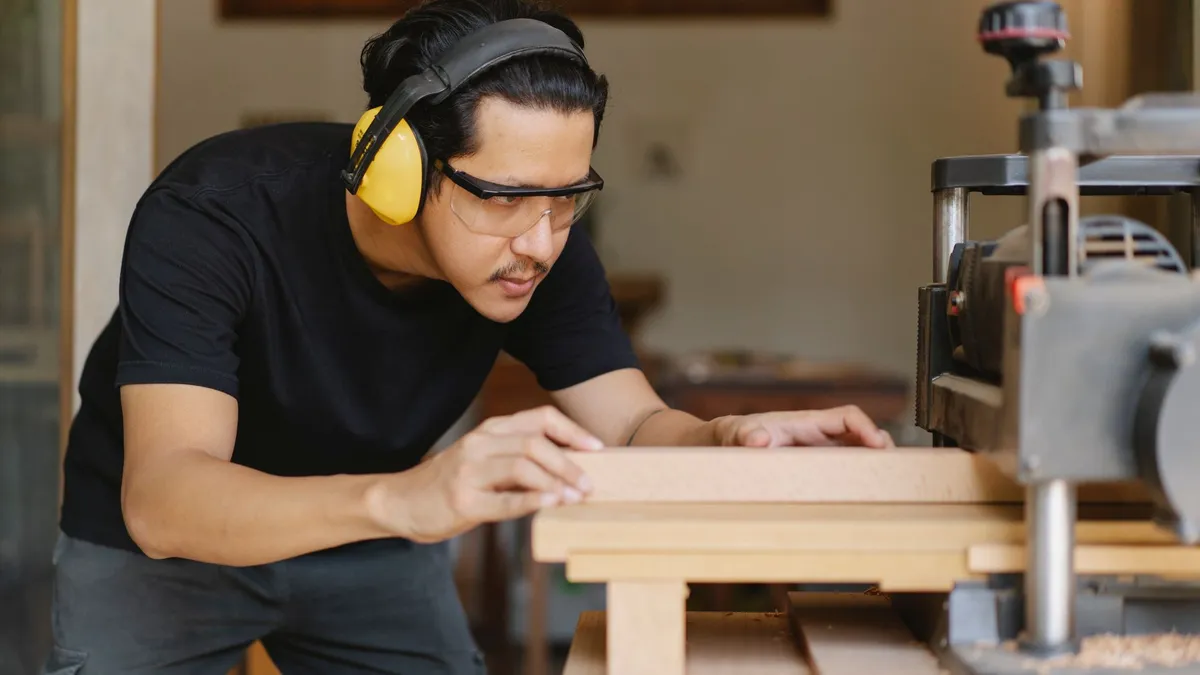
Die Effizienz einer Kombimaschine steht und fällt mit der Konstruktion der Aufklappmechanik. Ältere Modelle erforderten das umständliche Demontieren des Abrichtanschlags und das separate Abnehmen beider Tischhälften. Zeitgemäße Werkstattmaschinen klappen die Tische als Einheit nach hinten auf, sodass die Justage der Tische zueinander dauerhaft erhalten bleibt. Diese kompakte Bauweise passt hervorragend in ein modulares Konzept der Werkstattplanung.
1. Konstruktionsmerkmale: Aufklappbare Tische und Spanhaube
Der Wechsel zwischen den beiden Betriebsarten erfordert eine definierte Reihe mechanischer Handgriffe laut DIN EN 860:
Die Rolle des Fügeanschlags
Beim Abrichten der zweiten Fläche im rechten Winkel zur ersten Bezugsfläche kommt dem Fügeanschlag eine entscheidende Aufgabe zu. Er muss verwindungssteif gelagert sein. Bei Druck auf das Werkstück darf der Anschlag nicht nachfedern, da sonst Kanten mit stumpfem oder spitzem Winkel entstehen. Hochwertige Anschläge aus stranggepresstem Aluminiumprofil besitzen eine prismatische Führung und lassen sich über eine gut ablesbare Winkelskala von 90 Grad bis 45 Grad neigen laut Datenblatt.
2. Abrichttisch vs. Dickentisch: Präzision im Detail
Der Abrichttisch besteht aus zwei Teilen: dem Aufgabetisch vor der Messerwelle und dem Abnahmetisch hinter der Welle laut Bedienungsanleitung. Der Abnahmetisch muss exakt auf der Höhe des Schneidenflugkreises der Hobelmesser stehen. Liegt er zu tief, entsteht am Ende des Werkstücks ein Ausstich. Liegt er zu hoch, bleibt das Holz an der Tischkante hängen. Der Aufgabetisch lässt sich über einen Hebel oder Drehknauf um 0,5 bis 3 Millimeter absenken, was die Spanabnahme bestimmt laut Datenblatt.
Der Dickentisch hingegen verfährt an vier massiven Spindeln oder einer zentralen Führungssäule vertikal im Maschinenkörper. Er trägt das Werkstück unter der Messerwelle hindurch. Zwei angetriebene Walzen (eine geriffelte Einzugswalze vor der Messerwelle und eine gummierte Auszugswalze dahinter) ziehen das Holz mit einer Vorschubgeschwindigkeit von etwa fünf bis acht Metern pro Minute selbsttätig durch die Maschine laut Typenschild.
3. Typische Fehlerquellen und deren Behebung
- Konkave Flächen beim Abrichten: Werden die Enden des Bretts dünner als die Mitte, hängen die Außenseiten der Abrichttische nach unten durch. Maschinentische müssen mit einem Präzisionslineal überprüft und über Einstellschrauben parallel ausgerichtet werden laut Bedienungsanleitung.
- Hobelschlag am Werkstückanfang oder -ende: Reicht die Abstützung vor und hinter dem Dickentisch nicht aus, kippt das Werkstück beim Ein- oder Austritt in den Messerflugkreis. Rollenböcke oder Tischverlängerungen schaffen hier Abhilfe laut Datenblatt.
- Riefen im Holzbild: Scharten in den Messern hinterlassen erhabene Grate. Bei Streifenmessern hilft ein seitliches Versetzen der Messer zueinander um einen Millimeter, um die Scharte auszugleichen laut Datenblatt.
Für die reibungslose Absaugung massiver Spanmengen empfiehlt sich ein Blick in die Rubrik Absaugung für Hobelmaschinen. Wer seine Werkstücke nach dem Hobeln auf Fertigmaß ablängen möchte, findet in der Übersicht Holz sägen die passenden Zuschnittwerkzeuge.