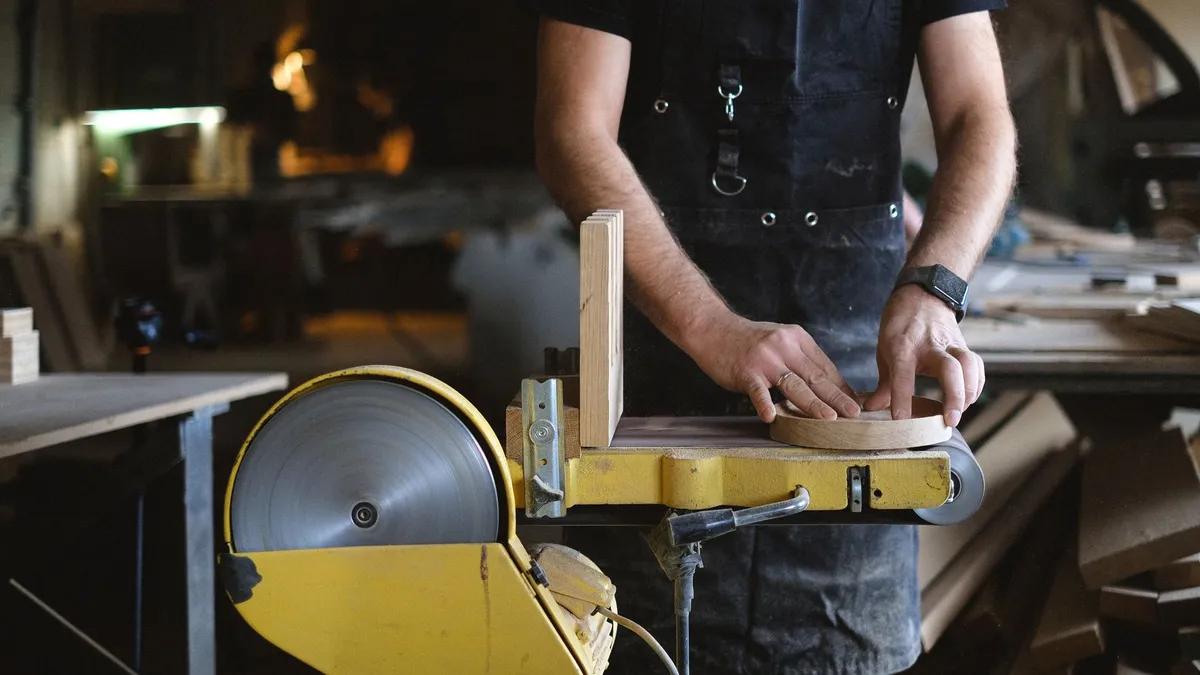
Das Schleifpapier bestimmt als direktes Schnittwerkzeug maßgeblich das Ergebnis jeder Holzoberflächenbehandlung. Selbst die hochwertigste Schleifmaschine kann ihre Präzision nicht ausspielen, wenn stumpfe Körner das Holz mehr zerdrücken als zerspanen laut Datenblatt. Umgekehrt liefert ein hochwertiges Schleifmittel bereits mit sanftem Anpressdruck raschen Abtrag, gleichmäßige Rautiefe und eine samtige Haptik. Im professionellen Holzhandwerk wird Schleifpapier daher als hochpräzises Schneidwerkzeug betrachtet, das nach Kornart, Trägeraufbau und Streudichte differenziert wird nach DIN ISO 6344.
Die Auswahl des Schleifmittels muss auf die vorangegangenen Zerspanungsschritte abgestimmt werden. Nach dem ersten Formzuschnitt beim Holz sägen oder Hobeln müssen Schnittkanten und Ausrisse schrittweise geglättet werden. Auch bei der ganzheitlichen Werkstattplanung bildet die saubere Lagerung von Schleifscheiben und Bändern einen wichtigen Baustein zur Vermeidung von Feuchtigkeitsschäden an den Bindemitteln.
1. Die Anatomie des Schleifpapiers: Schleifkorn, Bindung und Träger
Ein modernes Schleifmittel besteht aus einem mehrschichtigen Verbundsystem nach DIN ISO 6344:
Das Schleifkorn: Korund, Zirkon und Keramik
Für die Holzbearbeitung kommen vorrangig drei Kornarten zum Einsatz laut Datenblatt:
- Normal- und Halbedelkorund (Aluminiumoxid): Das klassische Schleifkorn für Weich- und Hartholz. Die Körner besitzen eine hohe Zähigkeit und splittern unter Druck mikroskopisch nach, wodurch immer neue scharfe Schneidkanten entstehen (Selbstschärfeffekt).
- Zirkonkorund: Extrem hart und verschleißfest. Wird vor allem auf schweren Bandschleifern für den massiven Grobabtrag auf harten Hölzern wie Eiche oder Buche eingesetzt laut Datenblatt.
- Siliziumkarbid (SiC): Ein sehr scharfkantiges, aber sprödes Korn. Es eignet sich hervorragend für den feinen Lackzwischenschliff und das Schleifen von MDF-Kanten.
Trägermaterialien: Papiergewichte und Gewebe
Die Kennbuchstaben auf der Rückseite von Schleifpapierbogen geben Auskunft über die Reißfestigkeit des Papiers laut DIN ISO 6344:
- A- und B-Papier (85 bis 105 g/m²): Sehr flexibel, ideal für den Handschliff von Profilen und Rundungen.
- C- und D-Papier (110 bis 150 g/m²): Universelles Trägerpapier für Schwingschleifer und Exzenterschleifer.
- E- und F-Papier (200 bis 250 g/m²): Sehr starres, reißfestes Trägermaterial für Bandschleifer und schwere Kalibrierschliffe.
- Gewebe (X-, Y-Baumwolle oder Polyester): Hochgradig reißfest für Schleifbänder und anspruchsvolle Kantenbearbeitung laut Bedienungsanleitung.
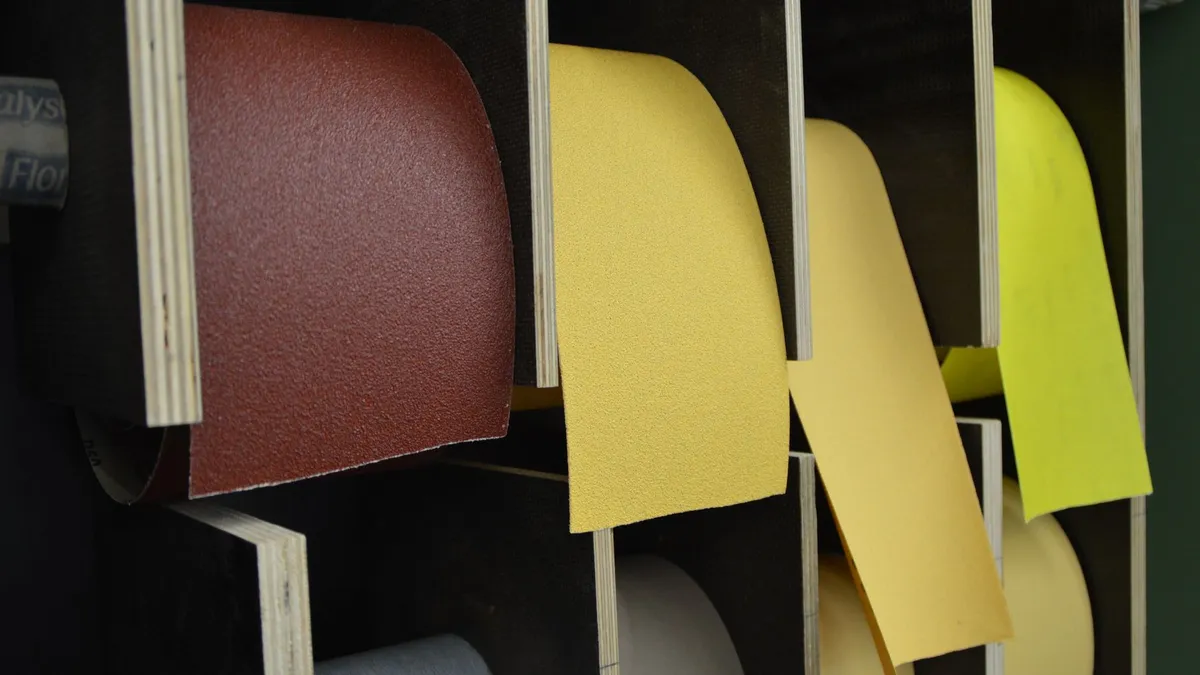
2. Lochsysteme versus Gitterschleifmittel
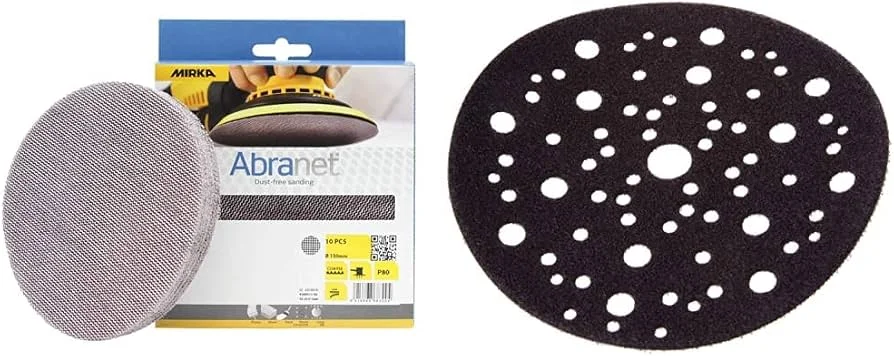
Herkömmliche Schleifscheiben verfügen über 6, 8, 9 oder mehr ausgestanzte Löcher. Der Anwender muss die Scheibe exakt passend zu den Absaugkanälen des Schleiftellers anbringen. Eine falsche Ausrichtung blockiert den Absaugstrom vollständig laut Datenblatt.
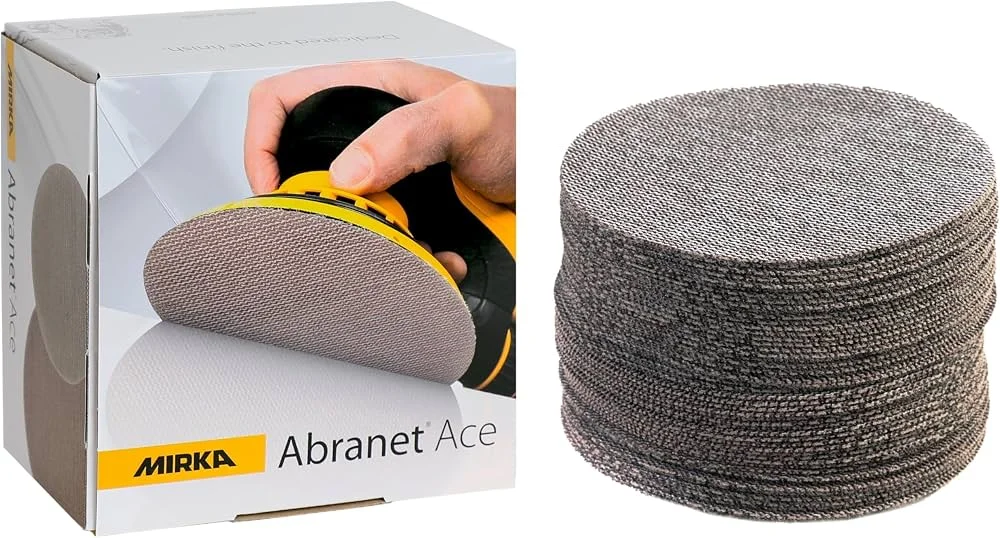
Moderne Netzschleifmittel (Gitterschleifmittel) haben dieses Problem gelöst: Die Schleifkörner sitzen auf einem durchlässigen Polyamidgewebe mit tausenden mikroskopischen Maschen. Der Schleifstaub wird vollflächig über die gesamte Scheibenfläche abgesaugt, was die Standzeit vervielfacht laut Datenblatt. Dies verhindert Staubnester unter dem Schleifer, senkt die Oberflächentemperatur und vervielfacht die Standzeit des Schleifmittels im Werkstattalltag.
3. Staubschutz und Absaugung nach TRGS 553
Ein gutes Schleifmittel schneidet Späne, anstatt das Holzmehl in die Poren einzupressen. Ohne ausreichenden Unterdruck setzen sich die Freiräume zwischen den Schleifkörnern jedoch binnen Sekunden mit Harz und Mehl zu (Zusetzen des Schleifmittels). Gemäß den Arbeitsschutzrichtlinien der TRGS 553 ist bei maschinellen Schleifarbeiten eine dauerhafte Absaugung vorgeschrieben.
Eine fachgerecht dimensionierte Absaugung für die Holzwerkstatt gewährleistet einen sauberen Luftstrom direkt an der Reibfläche. Welcher Schleifmitteltyp und welche Tellerabmessungen optimal zu Ihren Projekten passen, ermittelt unser herstellerunabhängiger Maschinenberater anhand fundierter Anforderungsprofile. Mit hochwertigen Netz- oder Papierqualitäten erzielen Sie ein ebenmäßiges Holzbild ohne störende Kringel oder Brandstellen.